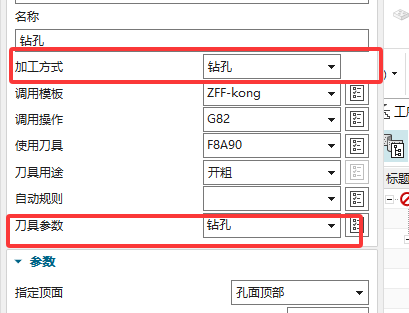
自动编程配置为什么建议逐步改成调用自己的模板?
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →相似件快速编程不能只把已编好的程序模板导入到新零件。自动编程依赖特征识别和加工策略配置,外形、框、槽、点孔、刻字等特征仍需要按规则配置或重新分配。
查看答案 →
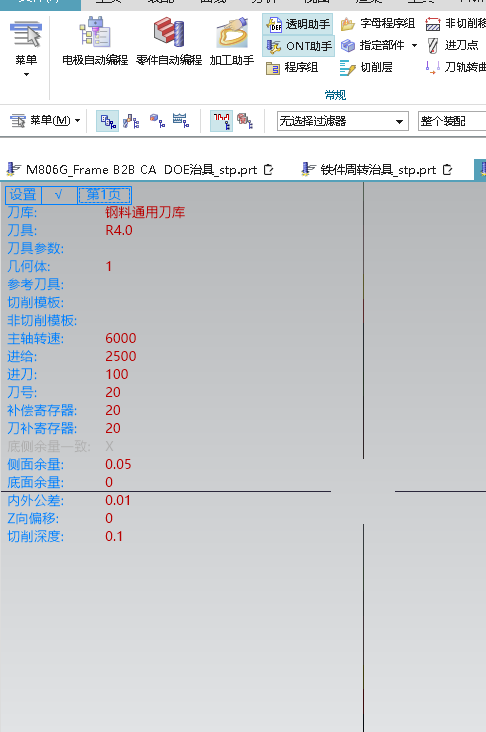
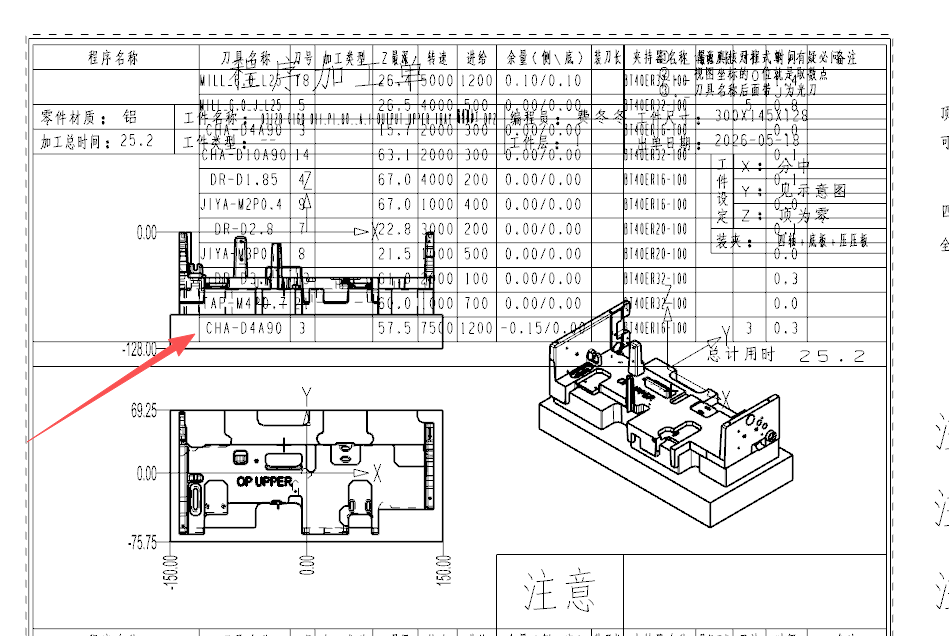
程序单不论是 Excel 方式还是制图方式,核心都是先做好表格模板,再按模板位置配置坐标。列宽、线条、第一行位置和字段坐标要在模板里调整,底下数据会跟随上方坐标规则输出。
查看答案 →

孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →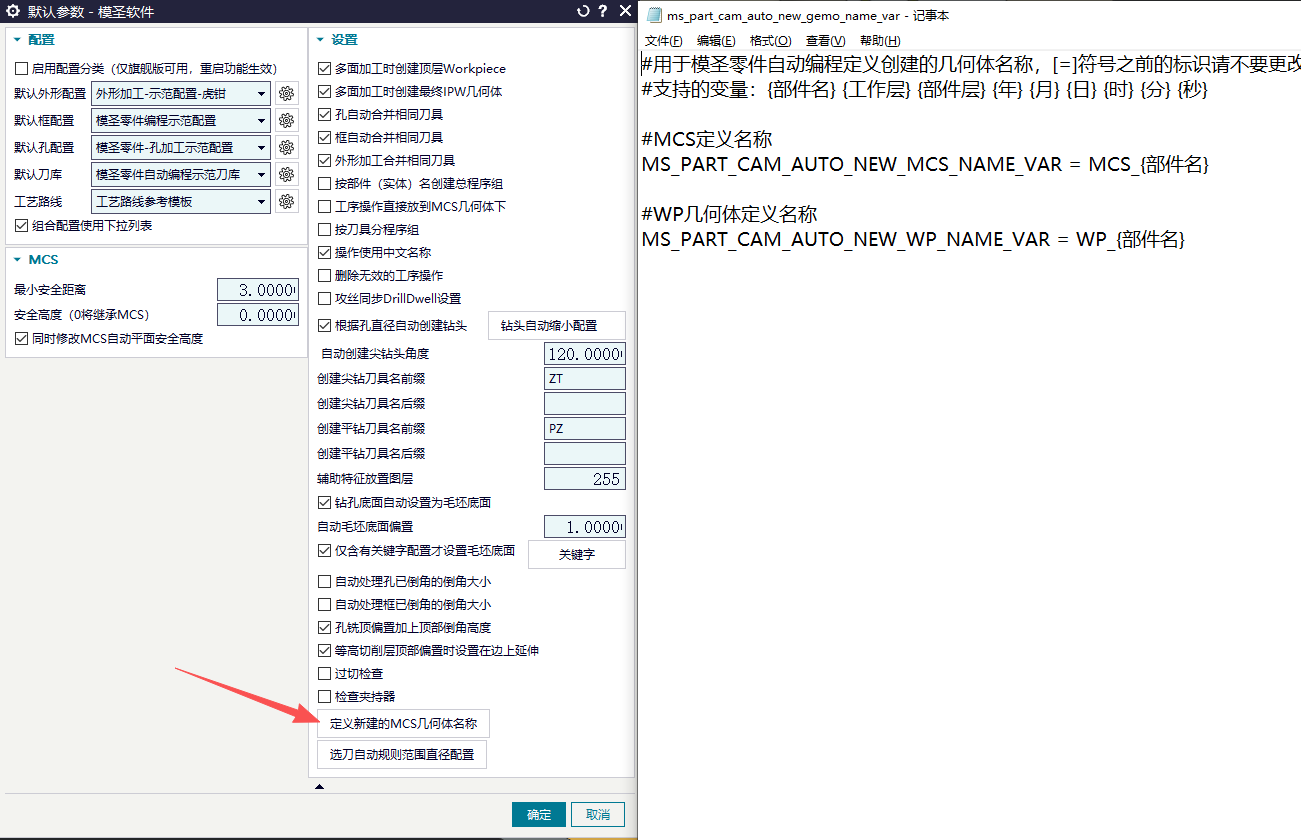
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
阅读文章 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →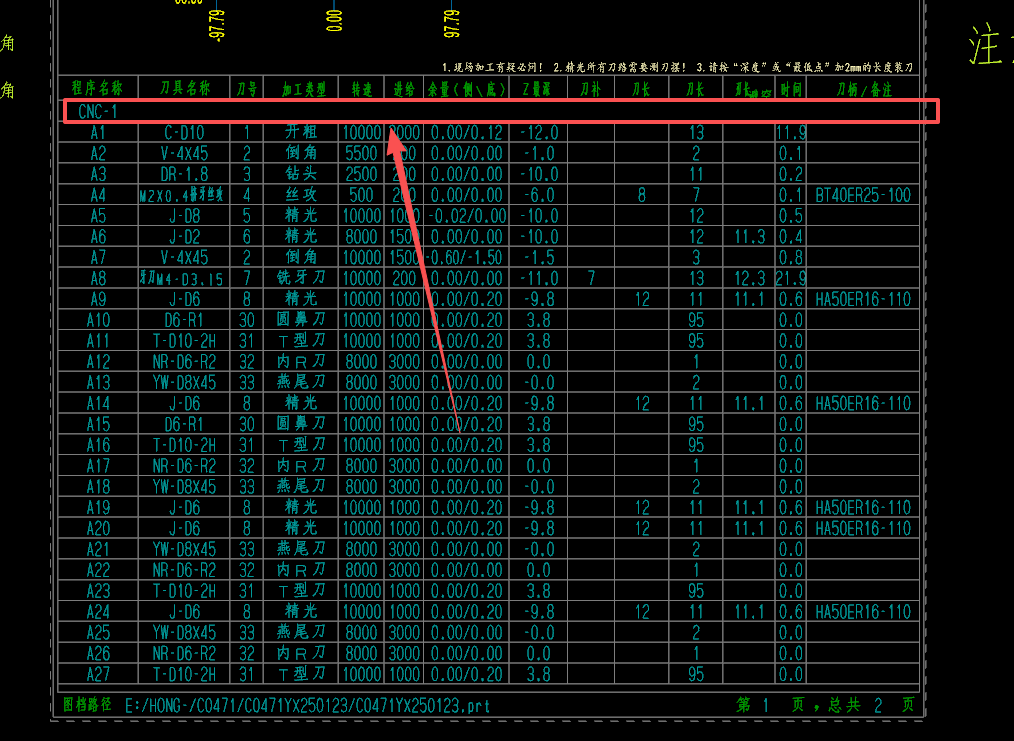
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →