自动编程可以提高效率,但不能替代基础编程能力;新手应先建立自己的模板和基础工艺判断。
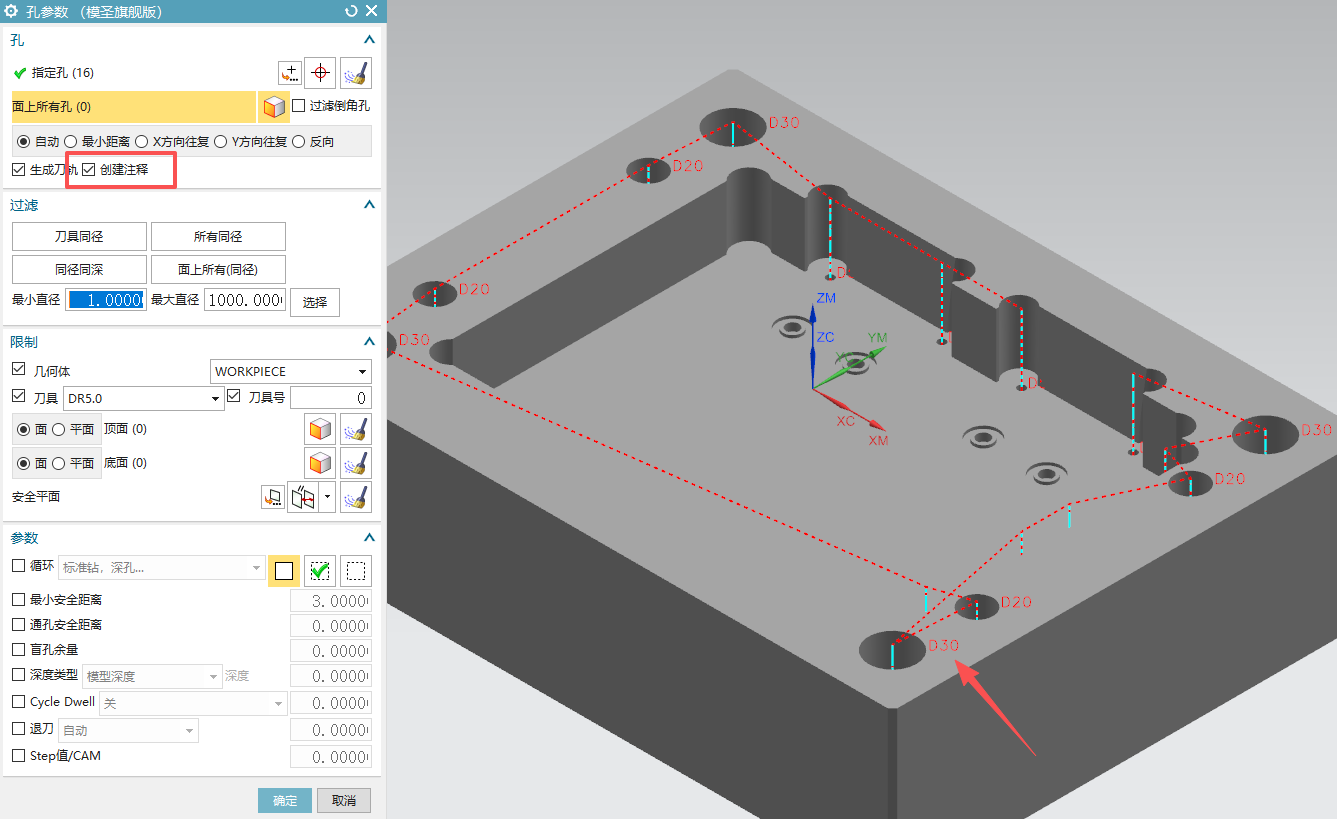
经常修改注释时,可以使用模圣的注释功能,把常用注释规则集中处理。
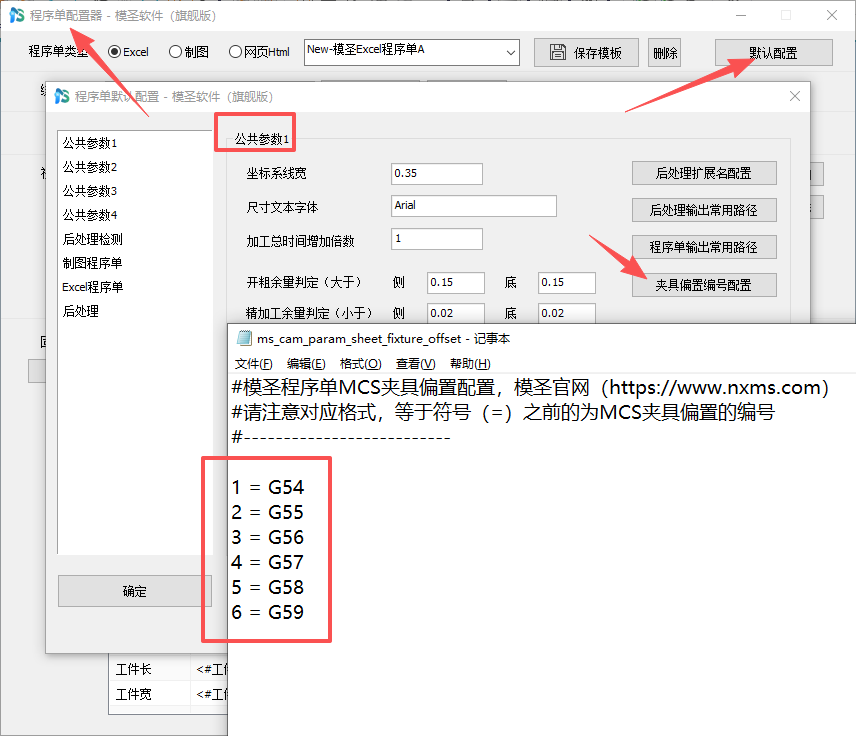
夹具偏置通常用于控制或判断加工坐标偏置,例如 G54、G55、G56,是否生效还要看后处理是否支持。
模圣可以用于电极编程,复杂电极更依赖模板、刀库和电极配置是否完善。
刻字要求更圆顺时,可优先抽取中心线,再用刻字加工、曲线驱动或 2D 线刀路处理。
ONT通常需要结合程序列表里的刀具、转速、进给等列使用,不一定会单独弹出窗口。
2D刀路异常时先检查体、线、左右侧、边界余量和是否需要重新生成。
电极自动编程可以绑定自建刀库,常见做法是先建立需要的刀库,再在对应设置里绑定使用。
重装系统、格式化或更换系统前,应先备份模板、角色和安装目录中的自定义配置。
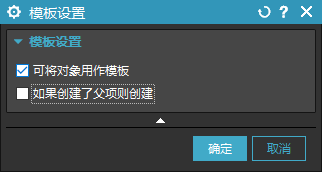
特征钻插入不了时,重启无效就应检查模板设置;只设置刀具和转速进给可能不够。
ONT助手切换图形后可能需要重新点亮;遇到失效先重新启用,再确认当前图形和工序状态。
第一刀进退刀异常且公差调整无效时,可以检查是否缺少初始开放区域,必要时手动设置。
切削公差一般可以理解为加工中的内外公差设置。
型腔铣需要混合切削时,可在开放刀路里查找“变换切削方向”等选项。
四轴转台在锁轴时可先解锁,再用 G0/G90/坐标系/A 角度指令旋转,最后锁回。