
清角识别到特征但不生成刀路,应该检查哪些配置?
清角能识别到特征但不生成刀路时,先检查清角配置中的调用操作、刀具、参考刀具、侧余量和底余量。等高或相关策略使用负余量时可能触发报警并忽略生成。
查看答案 →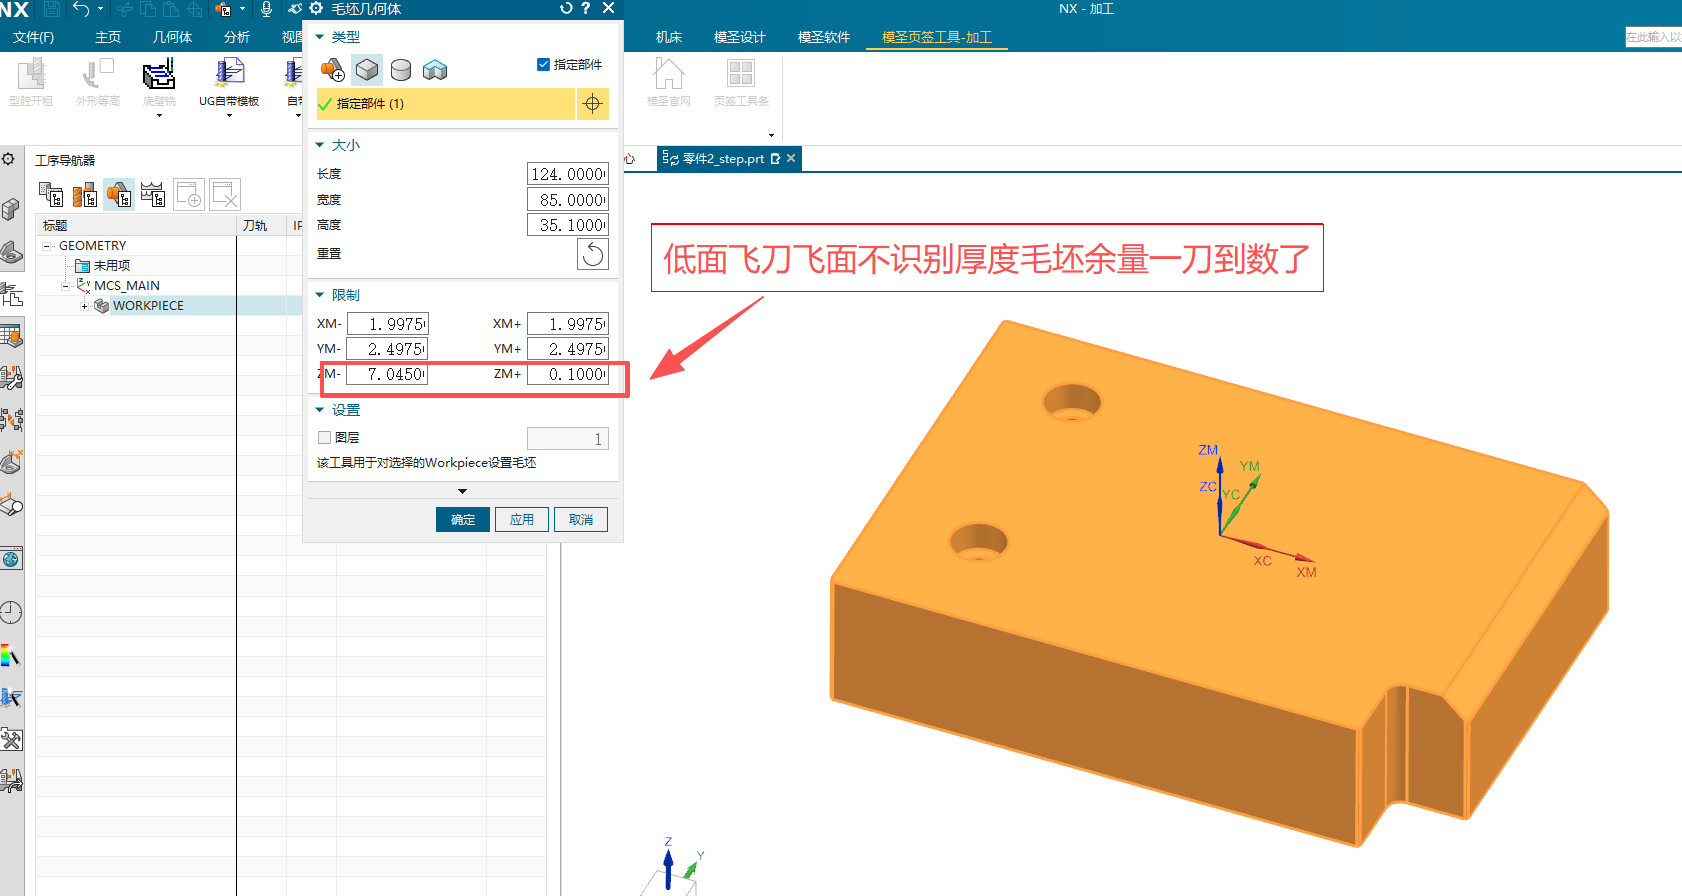
清角能识别到特征但不生成刀路时,先检查清角配置中的调用操作、刀具、参考刀具、侧余量和底余量。等高或相关策略使用负余量时可能触发报警并忽略生成。
查看答案 →
NX 中刀路显示红色不一定代表不能输出。如果刀轨已经生成,执行批准后通常可以正常后处理;但批准不等于安全无误,仍需要检查报警原因、碰撞和过切。
阅读文章 →程序生成、后处理或程序单创建失败时,应优先检查 PRT 文件名、输出目录、上级文件夹和后处理对象名称;名称里有空格可能导致相关命令报警。
查看答案 →
刀轨转曲线后如果得到多段线,可继续使用连接曲线功能手动选择并连接。复杂曲线、断点较多或线段类型不一致时,连接曲线不一定能一次合成完整整体,可调距离公差、角度公差,必要时改用曲线驱动或其它后续处理方式。
查看答案 →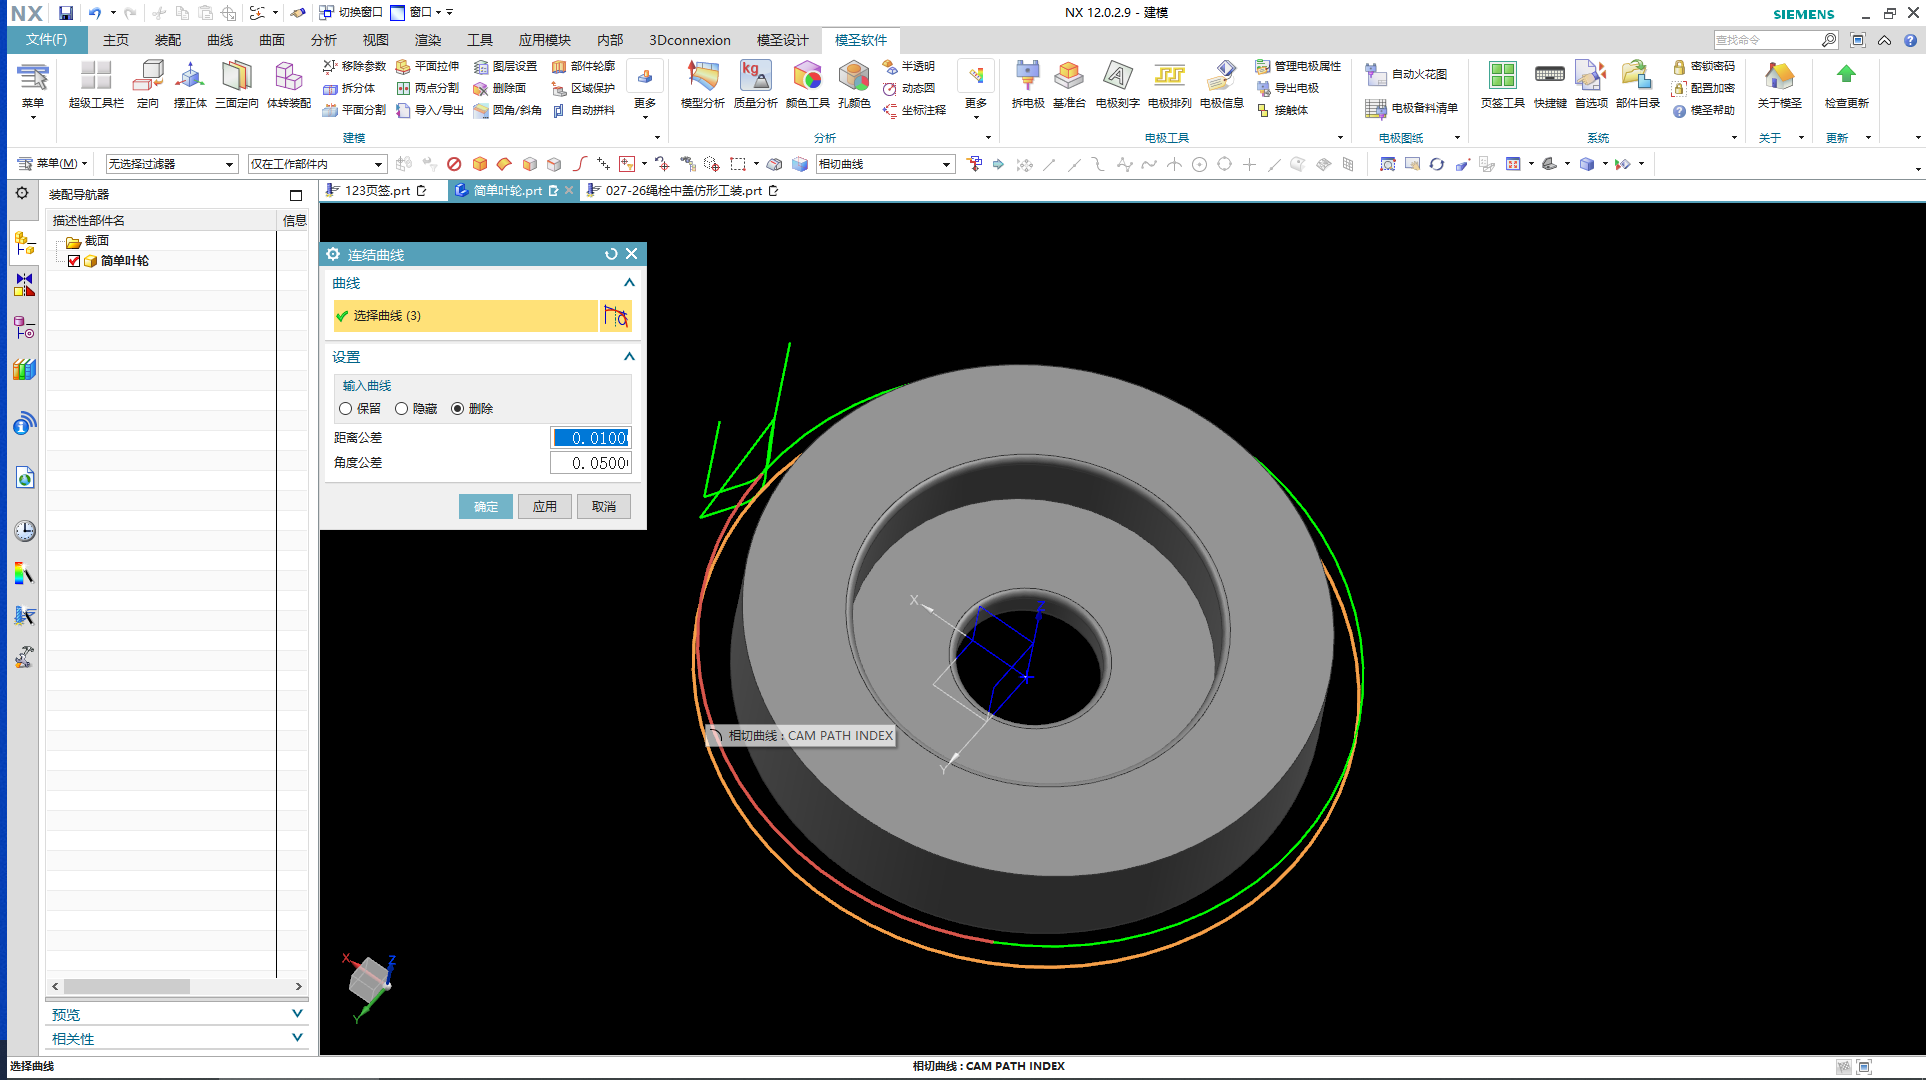
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →自适应铣或动态加工中,向上切削深度、层数等参数改完又还原时,先更新模板并检查切削层设置。需要单层到底时,可尝试把层数设为 1,并启用自下而上等相关控制。
查看答案 →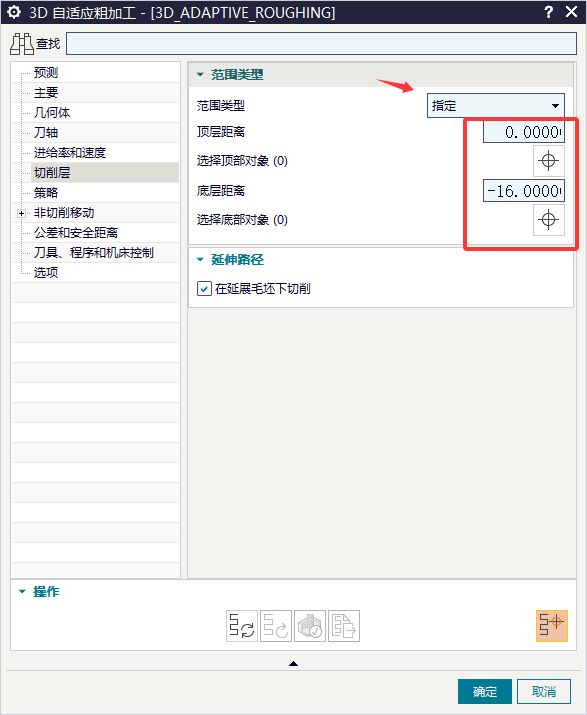
底部带 R 角或陡峭区域加工不到位时,不要一味使用可变引导线。固定引导线、等高、固定轴、陡峭空间范围、刀具 R 角和公差都会影响结果;仅陡峭选项勾选错误也可能导致加工范围异常。
查看答案 →
想在第一把刀换刀前输出 M00,通常不是普通 UG 用户事件能稳定解决的,需要后处理配合。可通过用户切削控制或用户定义事件加判断,让后处理在检查刀具前输出指定代码。
查看答案 →