需要同时输出自动换刀和非自动换刀程序时,可以同时选择两个后处理,或分别准备两套后处理后输出两遍。
自动编程调用模板创建刀具时,刀号、补偿寄存器、刀补寄存器等可能继承模板工序里的设置。
复杂区域不一定完全依赖自动判断,必要时可以手动调整面颜色,让不同加工区域更容易被识别。
模型本身带倒角时,要注意区分外形、顶面和侧壁区域,必要时用颜色或外形配置辅助识别。
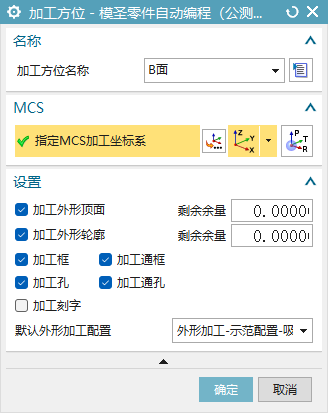
多工位加工要检查每个加工方位的 MCS 和毛坯设置,缺少毛坯可能影响 IPW 或最终结果判断。
颜色识别可以配置多种颜色,多个颜色值可用逗号分隔,避免只识别一种颜色导致区域漏选。
包容块主要在多面加工中使用;单面加工需要加大毛坯时,优先手动指定几何体或等待对应版本更新。
选体或选面后孔没有识别出来时,可以先对面进行优化,再重新选择识别。
自动编程调用的操作来自模板目录,放入模板文件后通常需要重启 UG 才能调用。
当前自动出图主要自动标注长宽尺寸,其它尺寸可能还需要手动补充。
自动生成刀具时,如果刀库里没有对应名称,软件可能会自动创建一把新刀。
规则面适合用框特征等规则识别方式,曲面类型更适合用颜色控制来抓取。
精铣孔出现刀补和刀号不一致时,检查工序模板里相关勾选项,不需要自动改写的参数应锁定。
自动出图更适合快速出视图和导出,复杂标注仍建议结合 UG 或 CAD 完成。
后续自动编程影响前面刀路时,重点检查是否重新创建了几何体或毛坯,应尽量选择已有几何体。