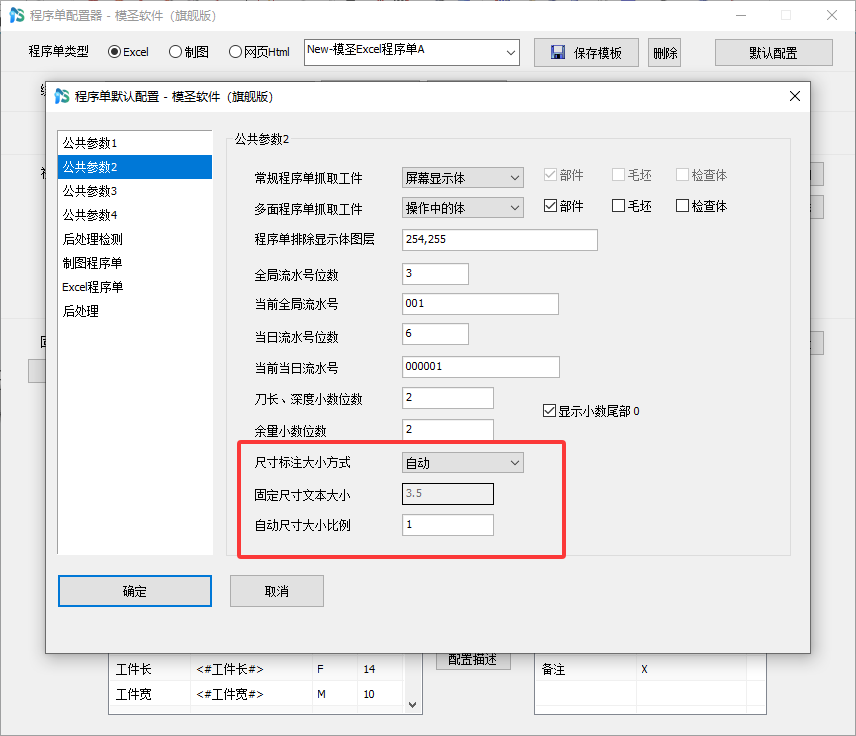
程序单坐标、工件定位和后面数字显示不对,先检查坐标设置
程序单里工件定位、坐标说明或后面的数字显示不符合预期时,通常与当前工序坐标、程序单坐标配置和模板字段有关。坐标设置成什么样,程序单就会按对应字段输出。
查看答案 →程序单里工件定位、坐标说明或后面的数字显示不符合预期时,通常与当前工序坐标、程序单坐标配置和模板字段有关。坐标设置成什么样,程序单就会按对应字段输出。
查看答案 →透明助手中需要使用刀具补偿或补长类参数时,不能只打开外层开关,还要进入对应事件或刀具补偿设置里配置补偿模式、开关条件和补偿寄存器。设置完成后应重新生成刀路或后处理验证输出。
查看答案 →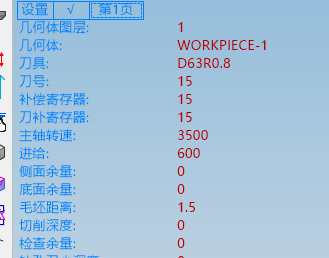
程序单刀具号没有按顺序排列时,可先切换刀具视图输出测试,再到程序单默认设置里检查刀具排序相关选项。启用排序后要注意同一刀具后续工序的刀补号显示。
查看答案 →
自动后处理失败,而右键后处理可以正常输出时,要检查输出目录。若指定目录后又多出 prt 子目录,可能是目录配置不正确,修正目录后即可恢复。
查看答案 →
程序单不论是 Excel 方式还是制图方式,核心都是先做好表格模板,再按模板位置配置坐标。列宽、线条、第一行位置和字段坐标要在模板里调整,底下数据会跟随上方坐标规则输出。
查看答案 →


中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →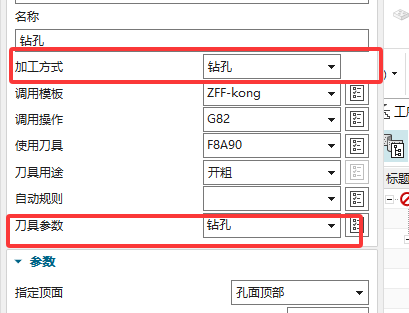
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →

坐标线宽参数已经加大但界面或打印看起来没变化时,先打开 NX/UG 的显示线宽开关。显示线宽打开后才能直观看到线宽参数是否生效;打印仍不一致时,再检查制图和打印输出的线宽设置。
查看答案 →制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
查看答案 →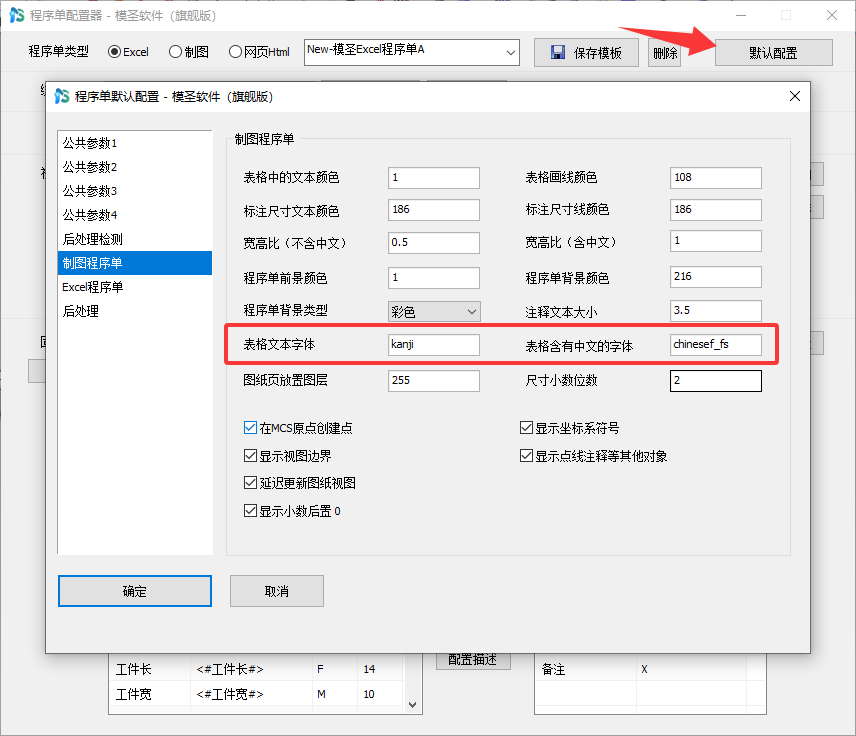
制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
查看答案 →