
程序单里的加工类型全是“精”,怎样自动识别成钻孔、点孔、铰刀等?
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
查看答案 →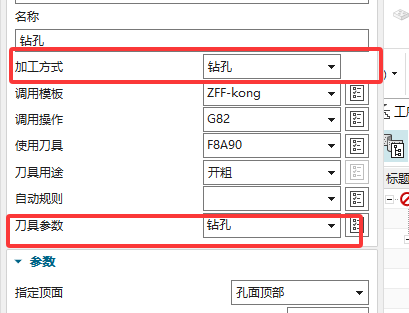
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
查看答案 →
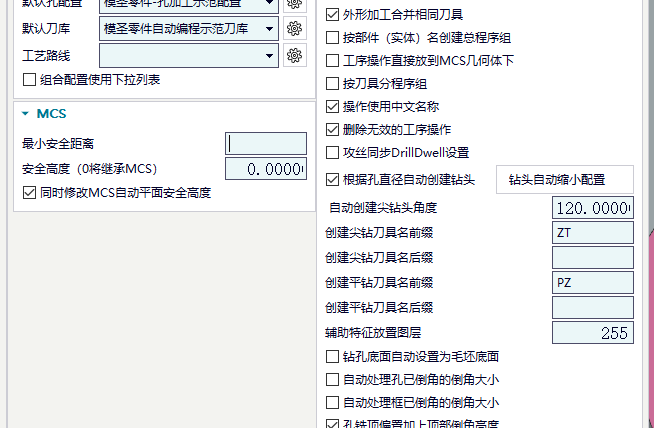
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →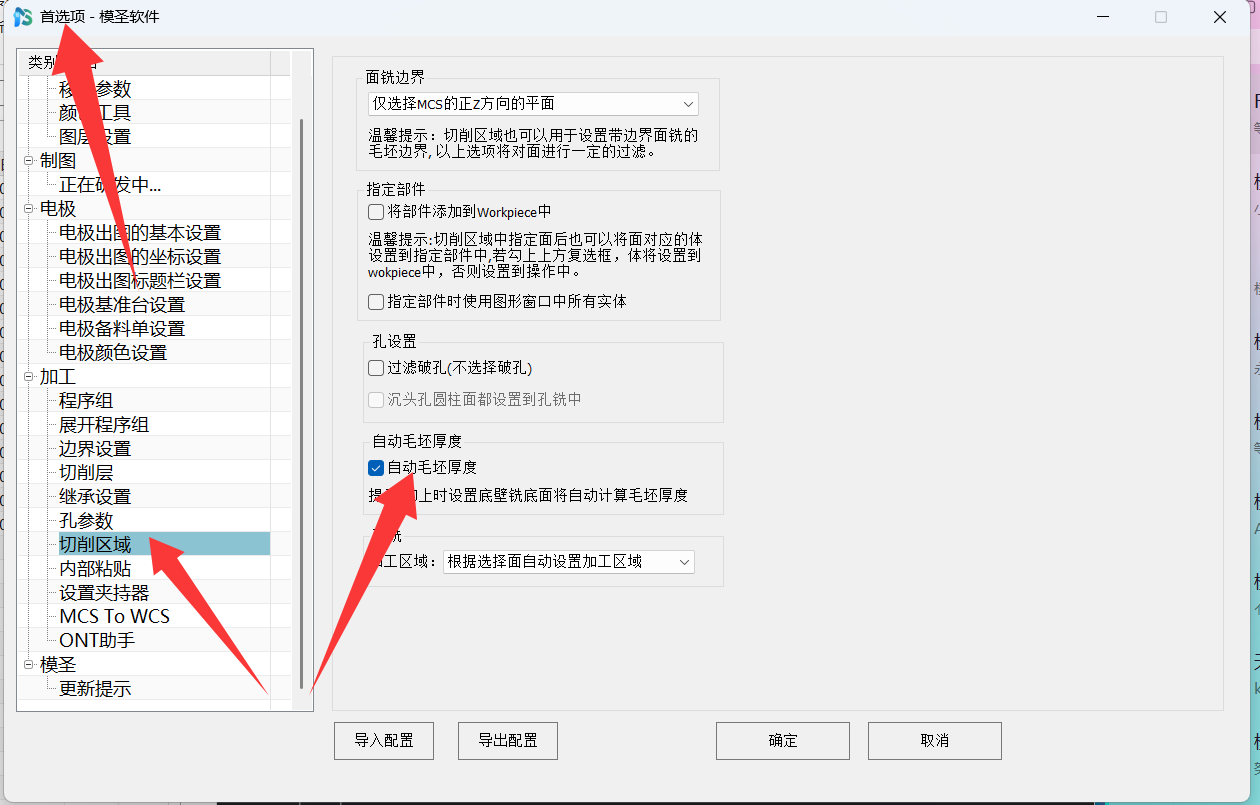

孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →
5mm 精孔不识别时,直径范围不要写得过死。可把最小直径和最大直径设成合理区间,并把精孔规则放到更靠前的位置;相近孔仍混淆时,再用深度差异区分。
查看答案 →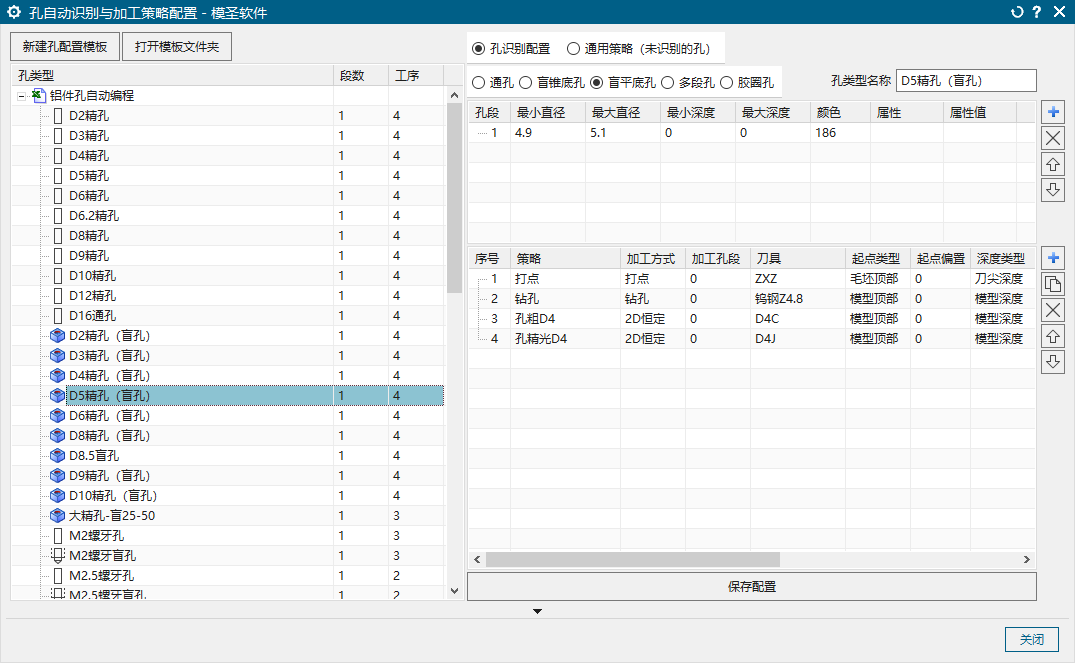
如果目标是自动找孔、按孔径选择钻头并生成孔加工,优先使用孔自动编程。页签更适合半自动调用模板,孔识别和自动选刀这类工作交给孔自动更合适。
查看答案 →



引导曲线驱动功能在功能 ID 管理器中可按功能 ID 搜索,常见 ID 为 MS_CAM_GUIDING_CURVE_DRIVE_BTN。搜索时不要只按中文名称找。
查看答案 →