自动编程要调用开粗刀时,刀库里要有对应刀具,并把刀具用途设置为开粗。
孔、槽、外形等加工顺序暂时不能完全自动排序时,可先手动拖动调整。
刀具名称中的 DR 通常可理解为 drill,也就是钻头。
常用刀具添加后不显示时,退出当前命令再进入,必要时重启 NX。
想让型腔自动编程按毛坯和部件出程序,先准备几何体和毛坯,选择体而不是手动选面。
WP 通常和多面加工流程有关,单面或普通场景可能需要手动创建。
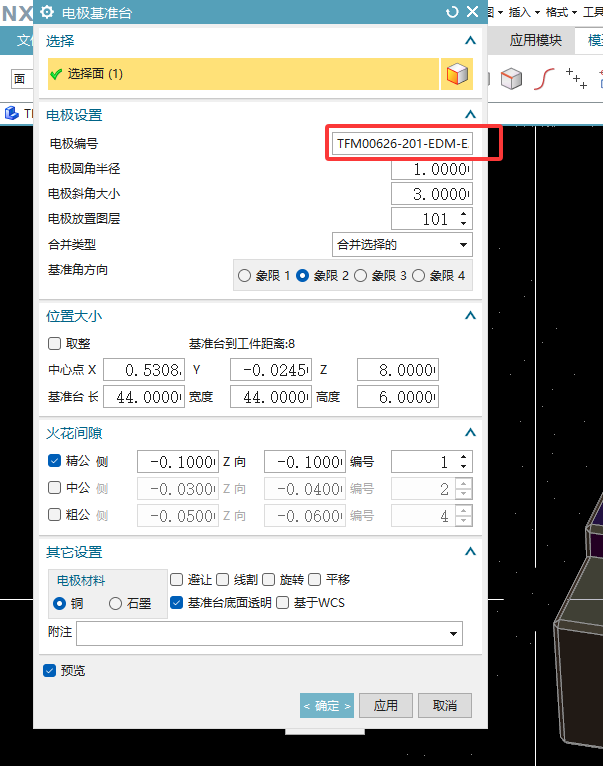
电极编号一直沿用上一次编号时,可以重置对话框再重新生成。
低版本没有平面去毛刺命令时,可用等高等替代策略处理。
零件自动编程更适合规则、重复、孔多或平板类零件;复杂模具型腔仍建议以人工判断和半自动工具辅助为主。
底壁铣只选底面时,软件不一定能自动判断壁方向和毛坯余量,底面与壁面一起选择更容易计算。
复杂区域不一定完全依赖自动判断,必要时可以手动调整面颜色,让不同加工区域更容易被识别。
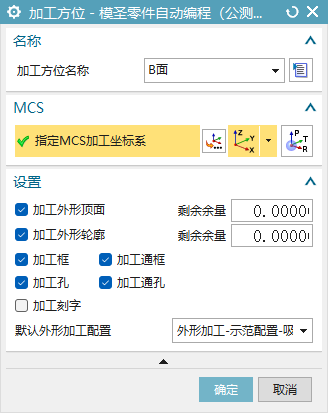
多工位加工要检查每个加工方位的 MCS 和毛坯设置,缺少毛坯可能影响 IPW 或最终结果判断。
通常所有常用刀具放在同一个刀库里;如果不同机床差异明显,可以按机床再建多个刀库。
局部小腔体不一定必须用底壁铣,可尝试型腔铣、外形策略,或底壁铣的跟随部件周边。
颜色识别可以配置多种颜色,多个颜色值可用逗号分隔,避免只识别一种颜色导致区域漏选。