
不同程序组坐标不一致,后处理或程序单为什么没有报警?
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →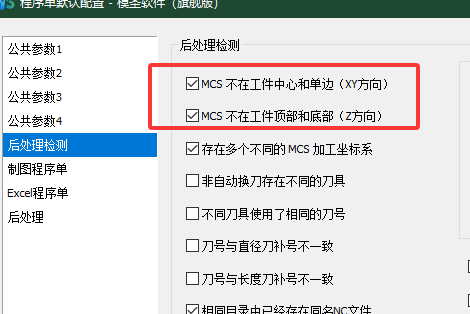
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →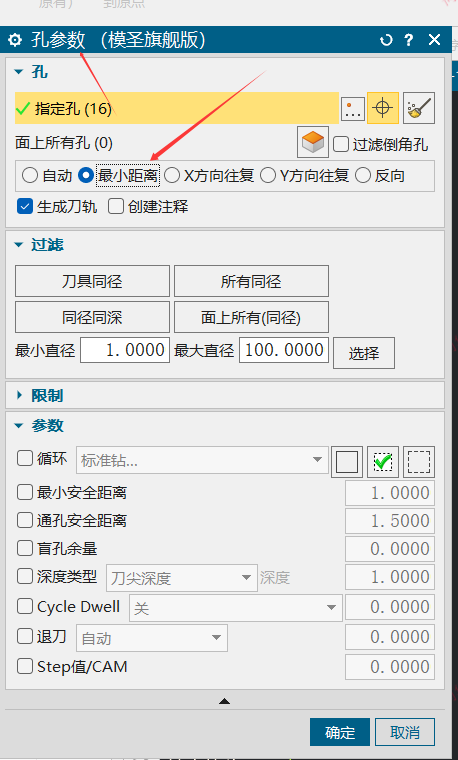
点孔选择整孔顶部或孔面顶部后,输出仍按最高孔高度走时,可以先把“指定深度”改为“无”,并确认编辑后已保存。若启用了点孔合并,也要同步检查合并规则。
查看答案 →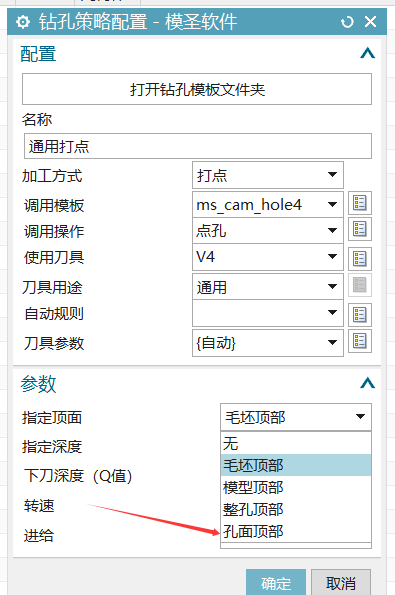
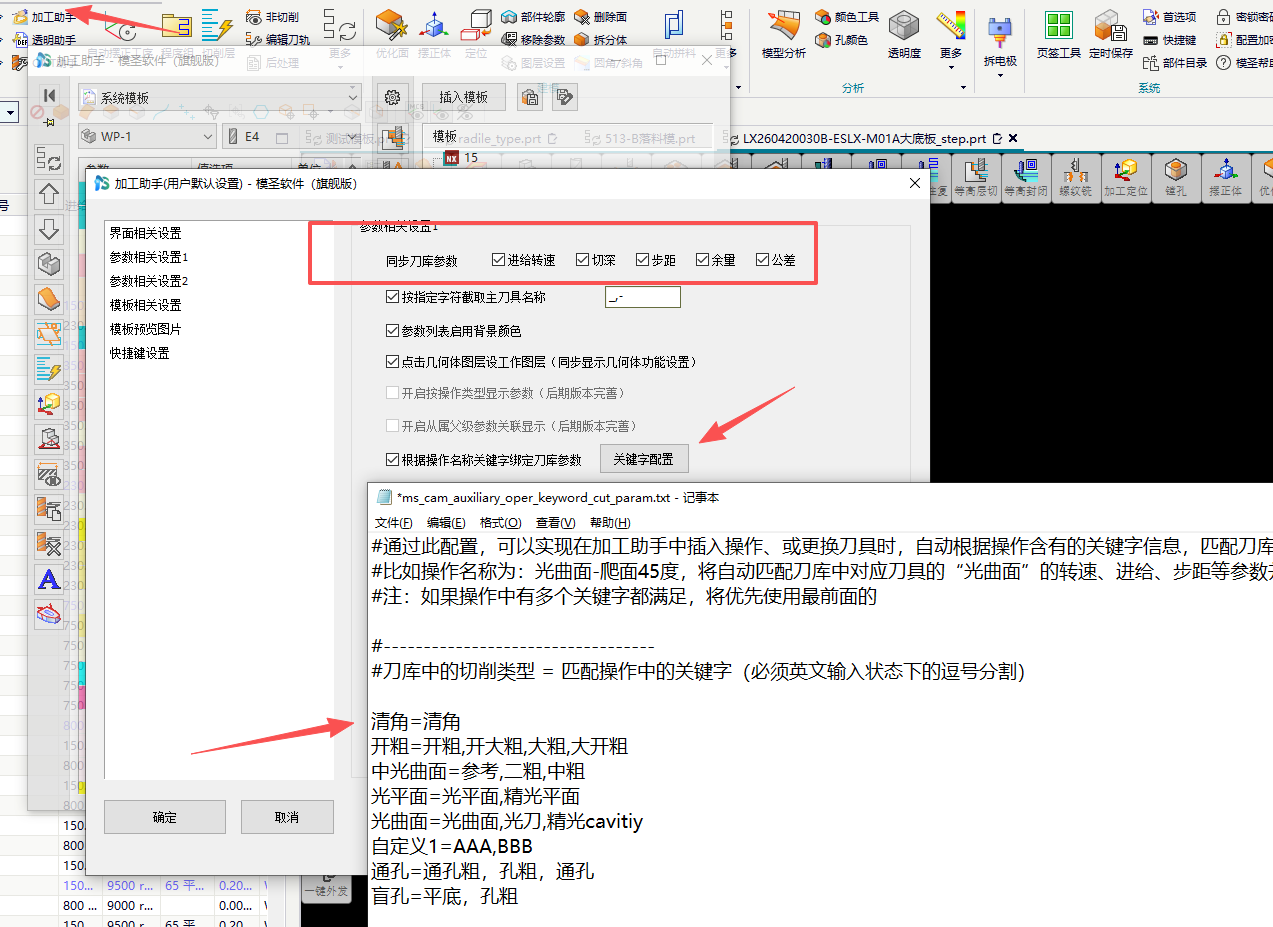
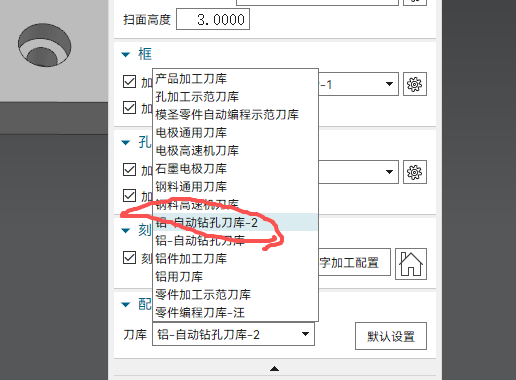
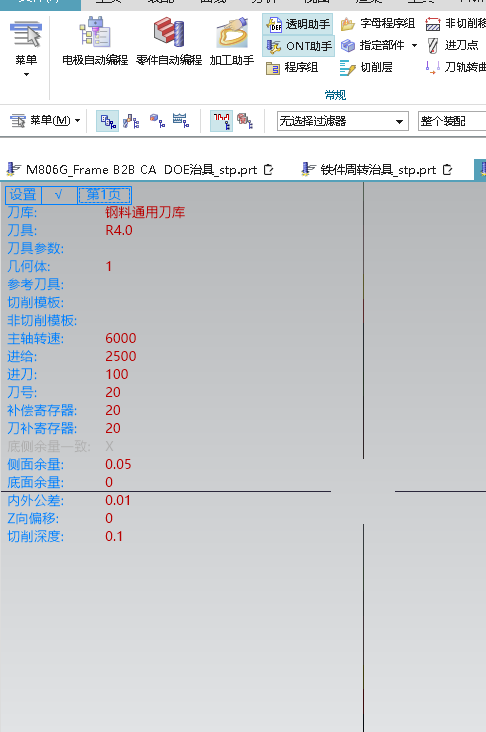
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
阅读文章 →
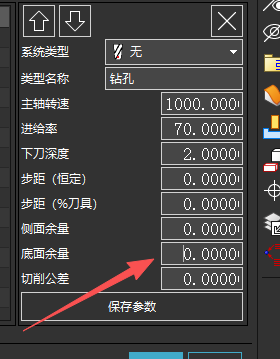
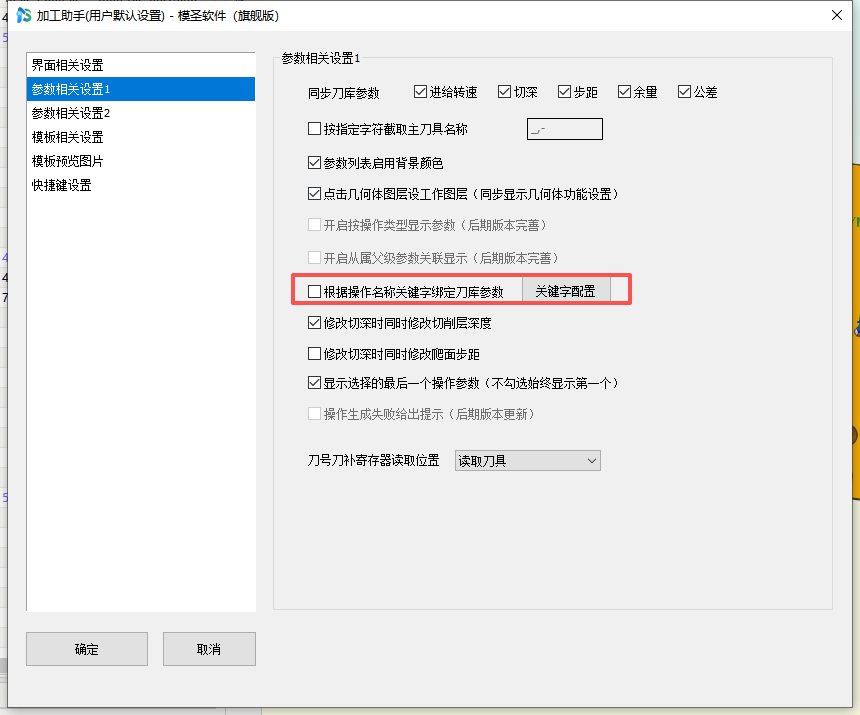

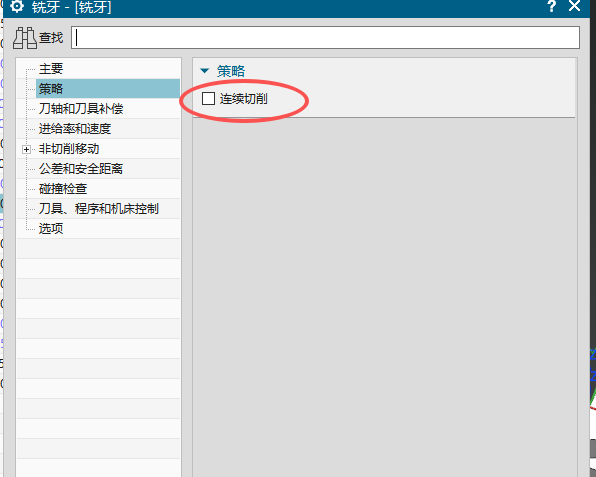
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →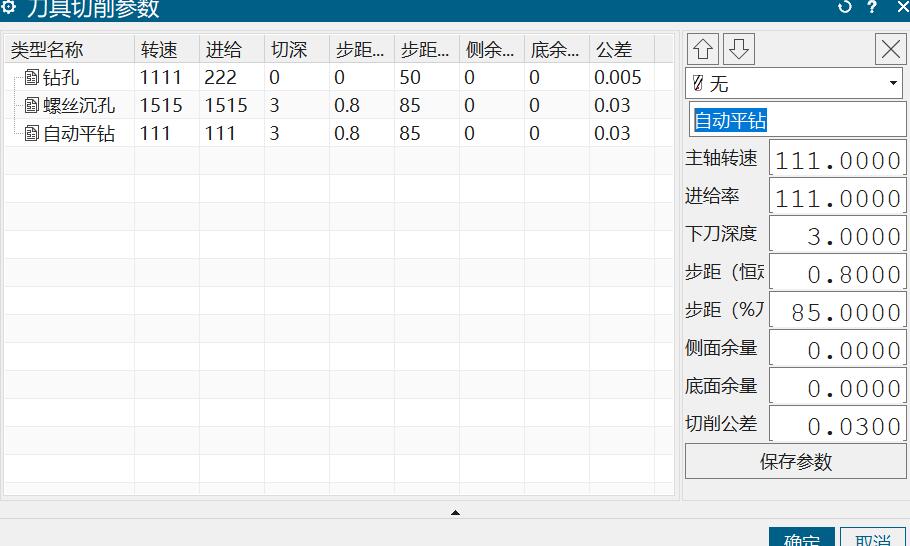
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →