球刀命名用刀具规格参数时没有 R 角,可直接按直径或刀库规则处理
球刀使用刀具规格参数生成名称时,如果没有得到期望的 R 角显示,不要只依赖自动规格文本。可按直径、R 值和自己的刀库命名规则处理,自动选刀场景下更建议调用已维护好的刀库。
查看答案 →
球刀使用刀具规格参数生成名称时,如果没有得到期望的 R 角显示,不要只依赖自动规格文本。可按直径、R 值和自己的刀库命名规则处理,自动选刀场景下更建议调用已维护好的刀库。
查看答案 →

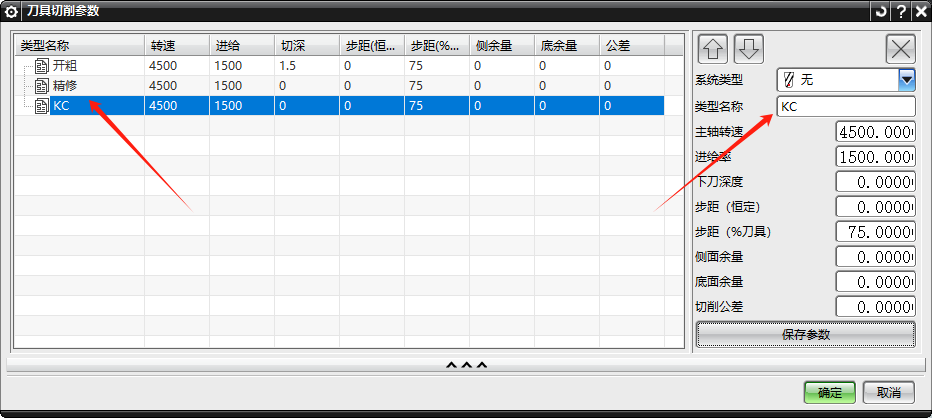
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →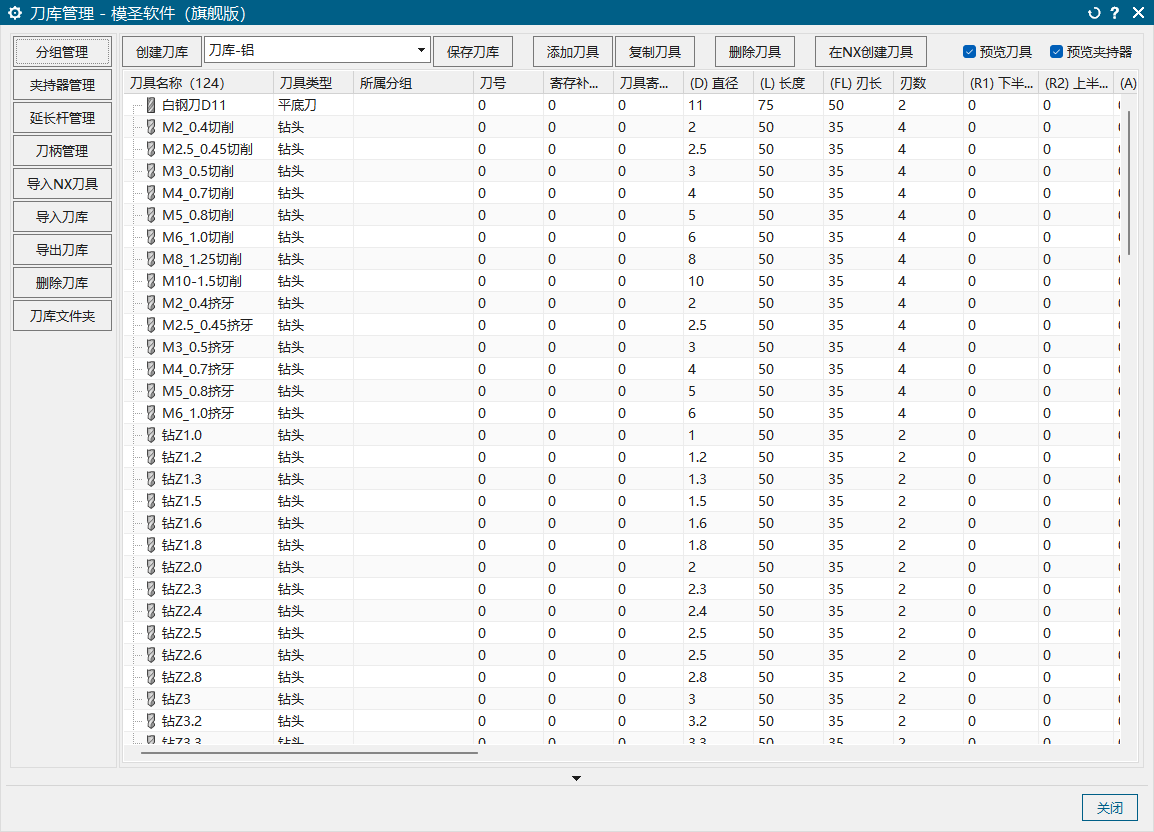
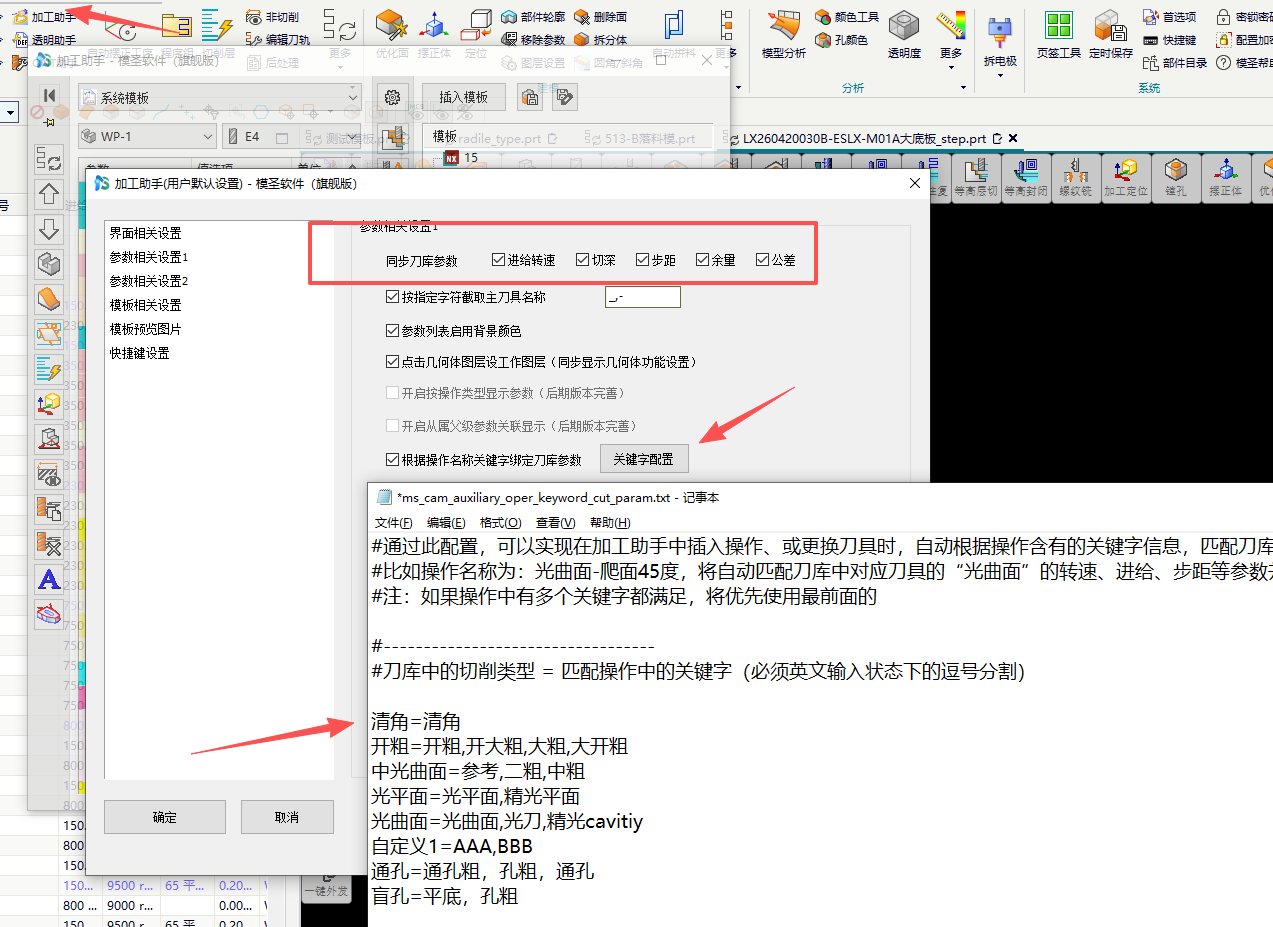
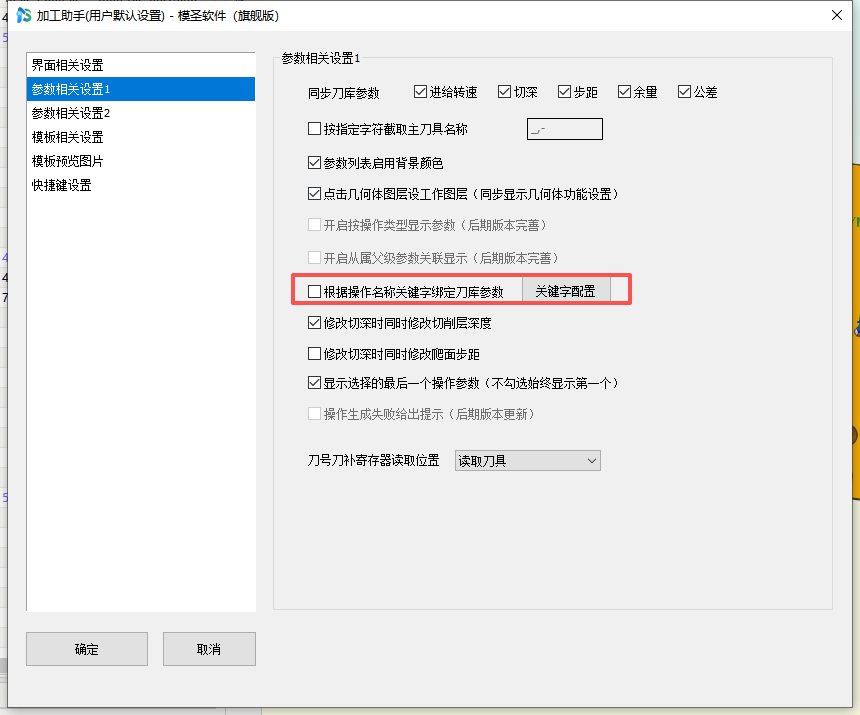
操作名同步参数用于根据程序名关键字、工序关键字和模圣刀库的对应关系,同步转速、进给等加工参数。配置文件会按操作名称中的关键字匹配刀库切削类型,并把对应刀具参数设置到操作中。
阅读文章 →
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →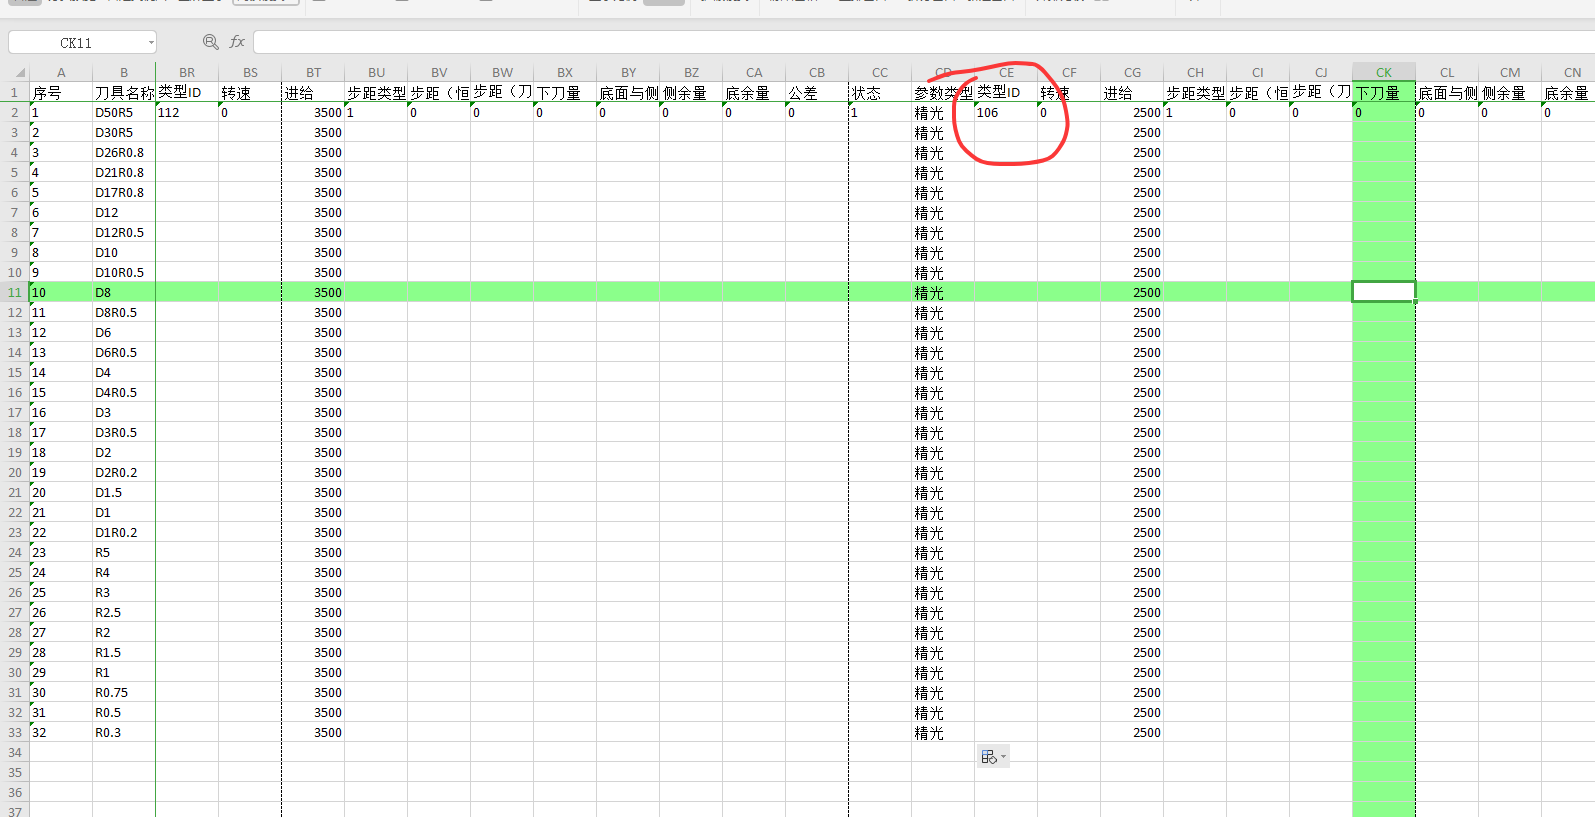
夹持器或刀柄库需要批量加入时,可以先选中需要的刀具或刀架,再执行添加夹持器/刀柄的操作。批量加入后要回到刀具参数中检查伸出长度、夹持器长度和干涉关系。
阅读文章 →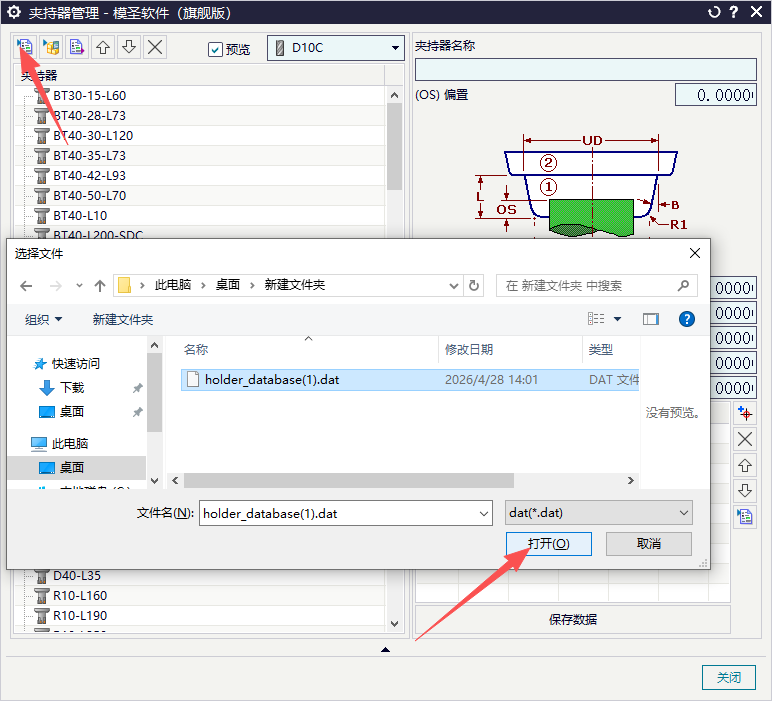
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →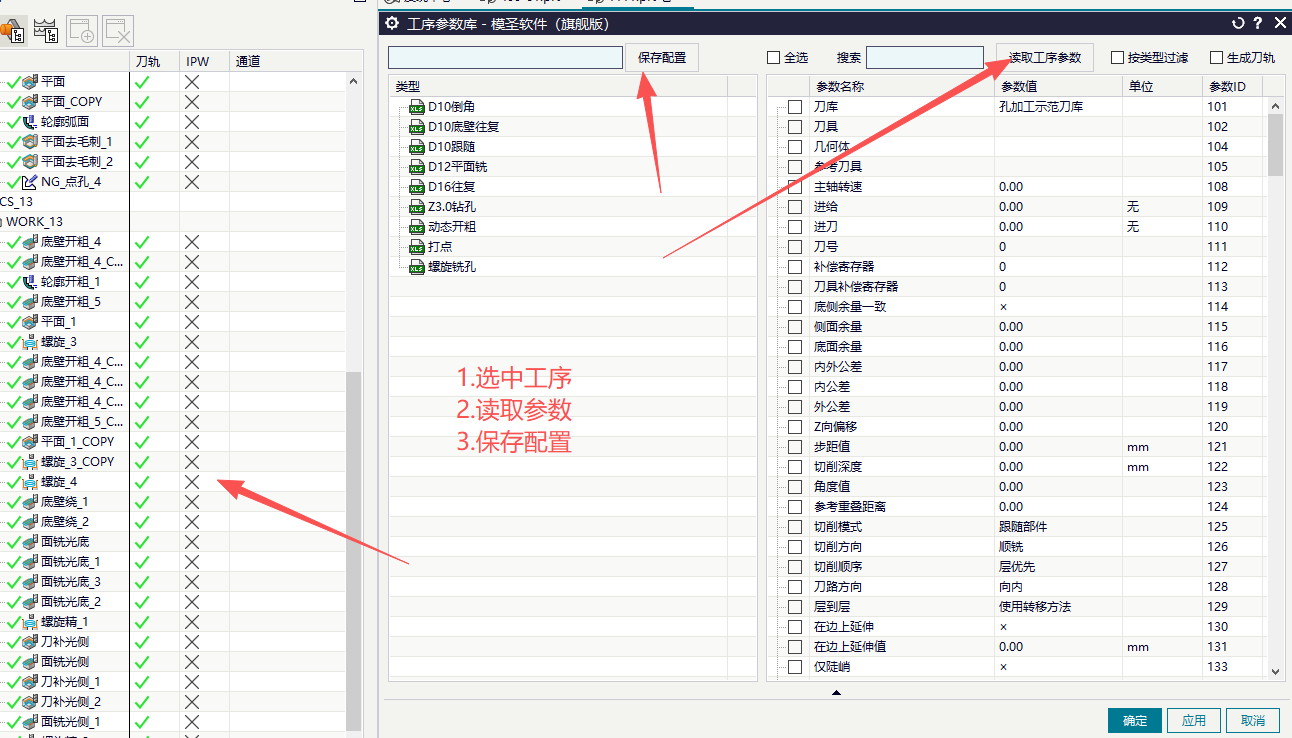

模圣刀库中的切削参数可以导出到 Excel 表格批量修改。如果导出表里看不到主轴转速、进给等列,先随便创建一条刀具参数后再导出,相关参数列就会出现。
查看答案 →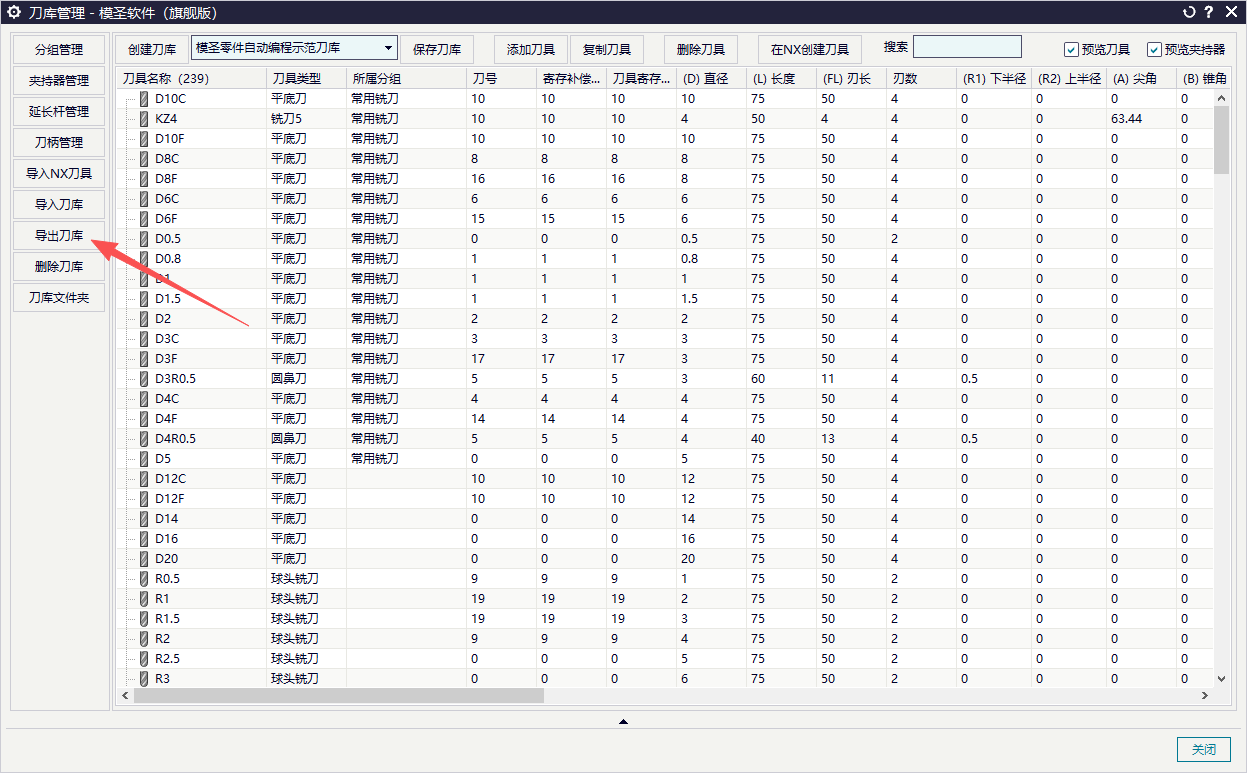
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
查看答案 →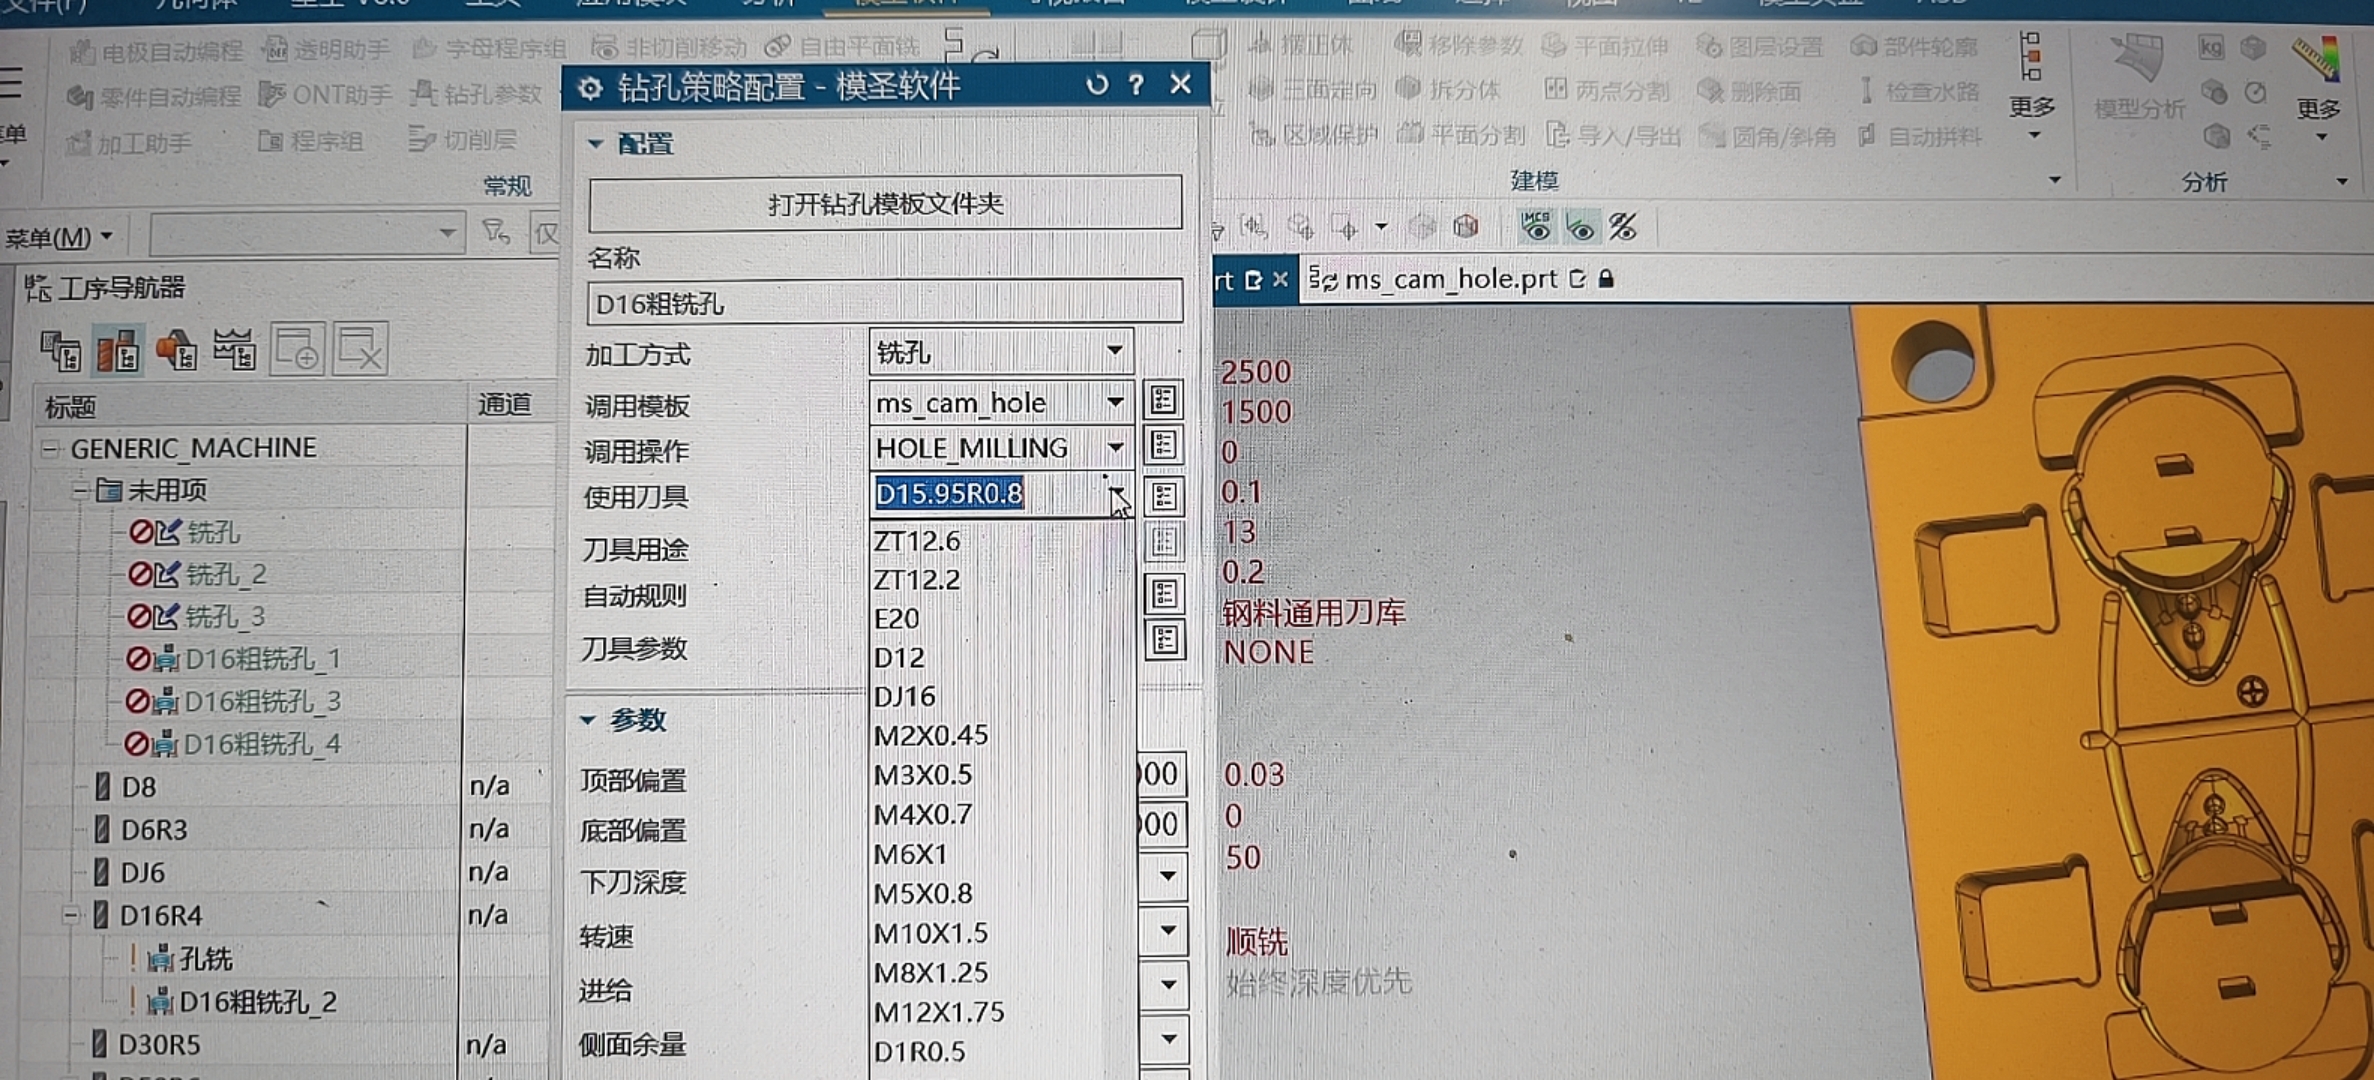
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
查看答案 →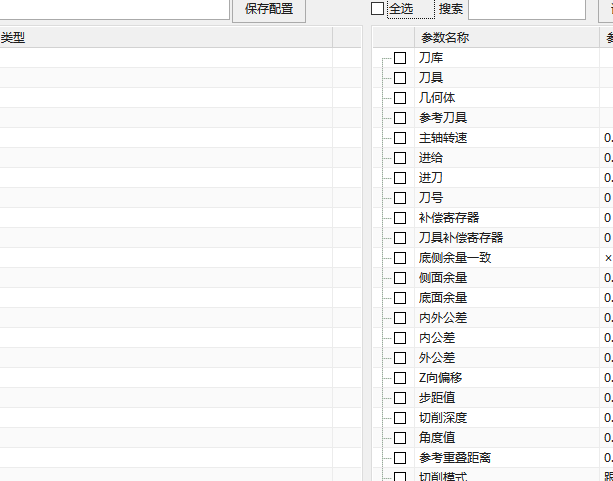
可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →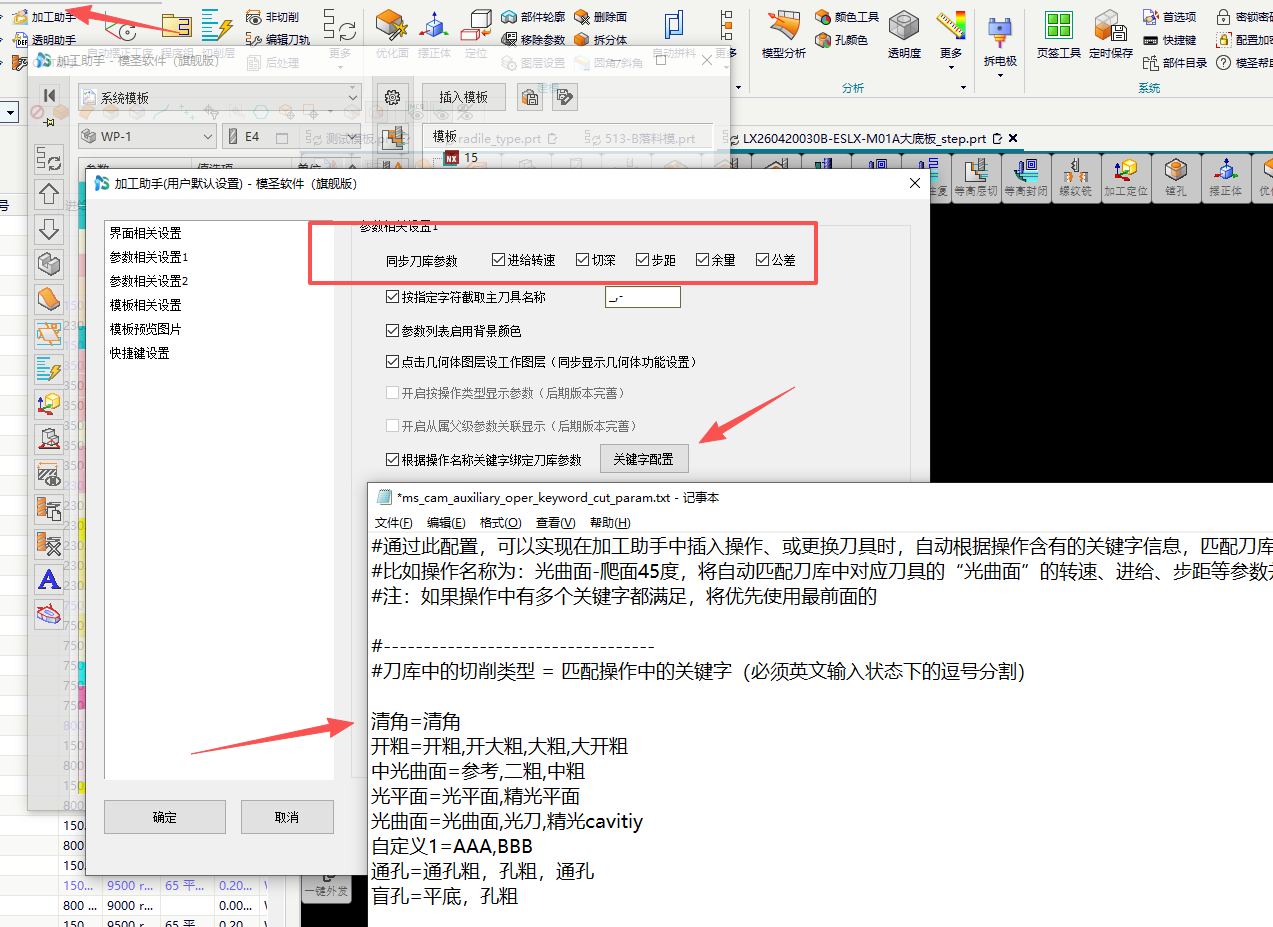
页签工具里的刀库如果预先指定得过死,后续工序可能不会继承透明助手里改过的刀库。更稳的做法是:页签配置里把刀库相关选项设为无或不勾选,生成第一条工序后,再用透明助手修改刀库,后续继续添加的工序会按已修改的刀库继承。
查看答案 →