“模板相关设置”的搜索结果
找到 1130 条内容
固定宏适合重复且稳定的动作,但面对模型差异、刀路策略和刀具规则变化时局限较大。
阅读文章 →
点登高或类似页签按钮没反应时,先检查按钮绑定的模板和模板内工序;必要时右键恢复、保存并重启 NX/UG。
查看答案 →
加工助手侧边区域的快速插入按钮,可在加工助手用户默认设置里的快速插入操作按钮配置中设置;模板或操作名称配置好后,常用工序可更快插入。
阅读文章 →
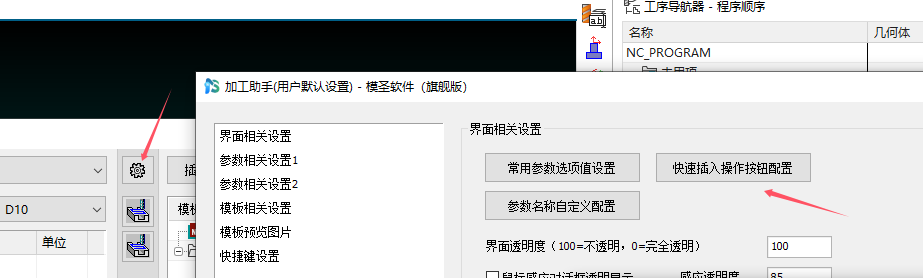
程序单或刀单想显示 D 刀补,需要先在程序单配置中添加刀补列或对应变量;有刀补的刀具通常会单独列出,但前提是模板字段已配置。
阅读文章 →
程序单和后处理可以分开选择配置,选中程序单类型后即可修改程序单配置。
阅读文章 →

一般只改加工助手配置时,重启加工助手即可生效;如果改的是 UG 模板或底层模板文件,才需要关闭并重启 UG。
阅读文章 →
超级工具栏可从右键设置进入,设置界面里有案例,可先按案例配置一个功能,再逐步扩展。
阅读文章 →
自动编程中需要额外打一段刀路或补充清角类路径时,可在切削参数里找“附加刀路”相关设置。不同策略界面位置略有差异,通常不在主按钮里,而在切削参数或刀轨设置下。
查看答案 →

正常在线升级不会覆盖用户自己配置的文件和设置。升级前仍建议备份自定义模板、后处理、刀库和页签配置,避免误覆盖或手动替换升级包时选错目录。
查看答案 →
页签配置并不是越大越好,关键是符合自己的加工习惯。配置内容应围绕常用流程、常用模板和个人操作习惯整理,避免只追求数量。
查看答案 →
不同公司对同一类结构的加工要求可能不同,例如沉头孔是否一步完成、是否钻加铣沉头、腰槽是否光刀等。模板需要按自己的工艺要求配置,不能只追求一套通用配置。
查看答案 →
自动编程配置需要符合本厂零件类型、工艺习惯、刀库和设备情况。摸清原理后再自己配置,通常比直接套用别人的配置更稳定。
查看答案 →
页签配置不建议一开始就追求完整自动化。更稳的方式是先用自己已经稳定的编程模板,从最常用、最简单的工序开始配置,边干活边补充。
查看答案 →
页签配置中通常不是凭空生成策略,而是调用已经保存好的加工模板。做孔开粗等策略时,可以先在加工环境里保存对应模板,再在配置中把该策略指向这个模板。
查看答案 →
页签里已经配置好的功能,不建议再通过页签 ID 套娃调用。页签 ID 可能随配置变化而改变,后续只要改动页签,就可能导致引用混乱。
阅读文章 →
