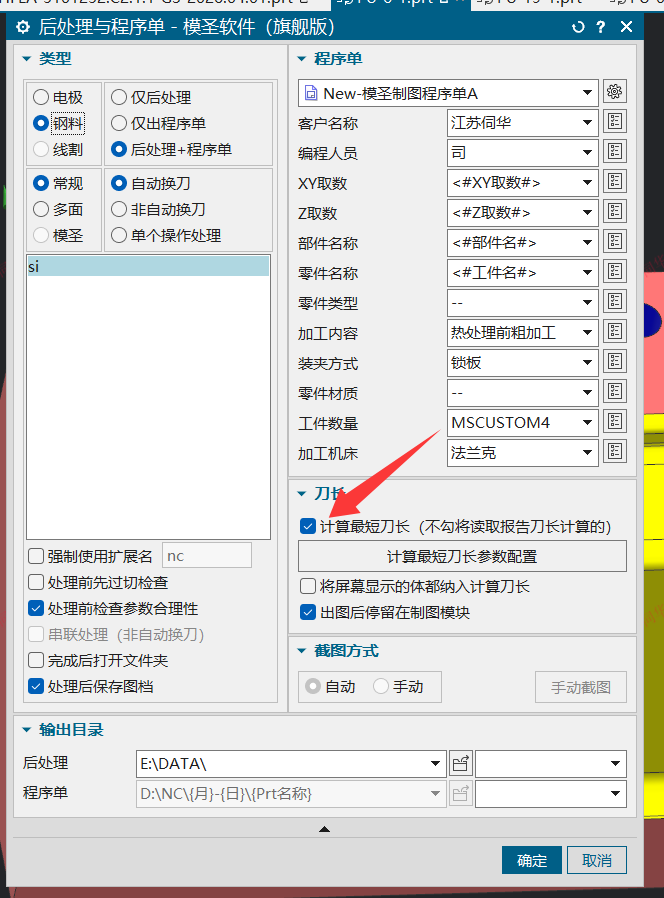
工序导航器刀轨事件影响程序单输出,加了 M00 后装刀长不显示,可先移除 M00 做对照
程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →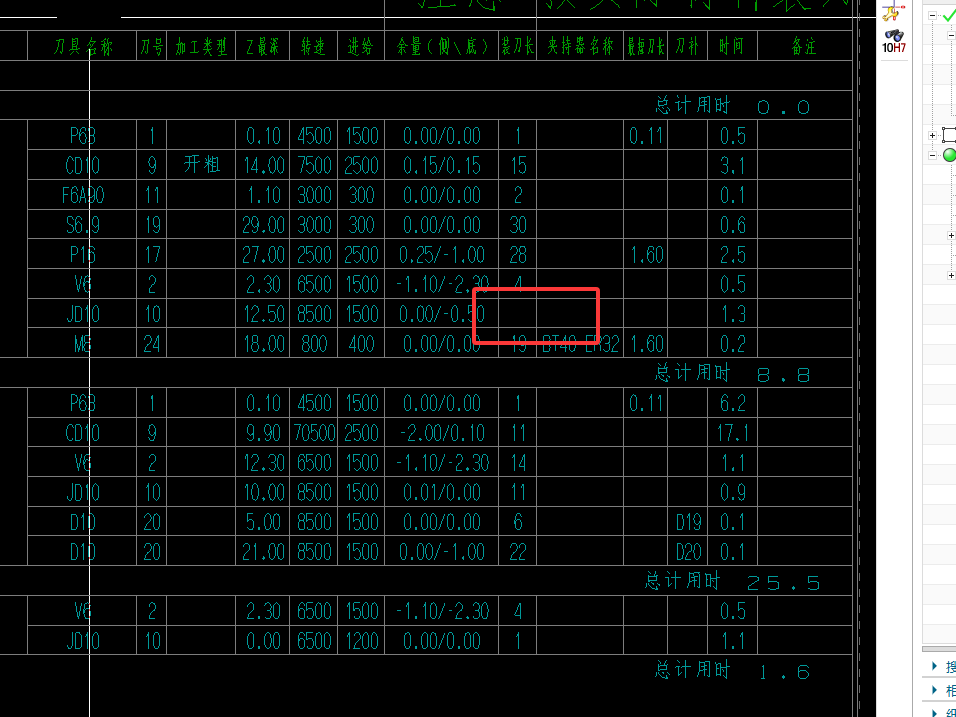
程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →
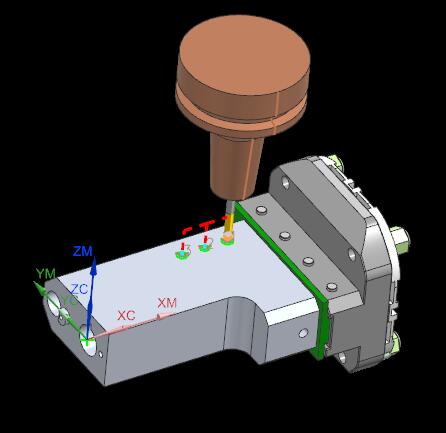
在工序中加入 M00 后,程序单或刀具报告里最短刀长不显示时,可把 M00 放到刀轨开始/结束事件中处理。通过右键刀轨定义事件添加,比直接插入到不合适的位置更稳。
查看答案 →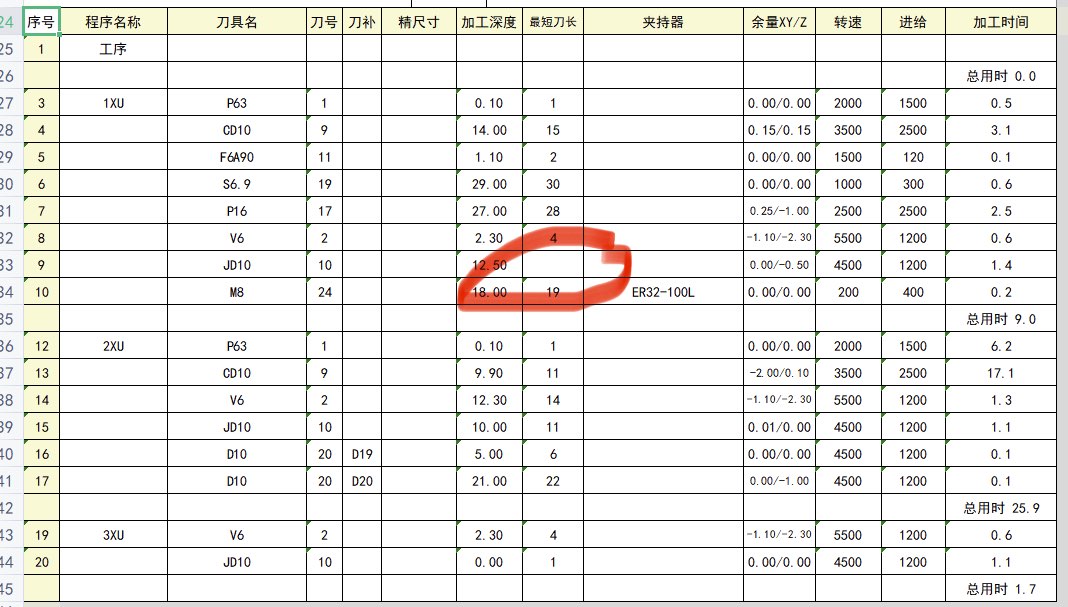
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →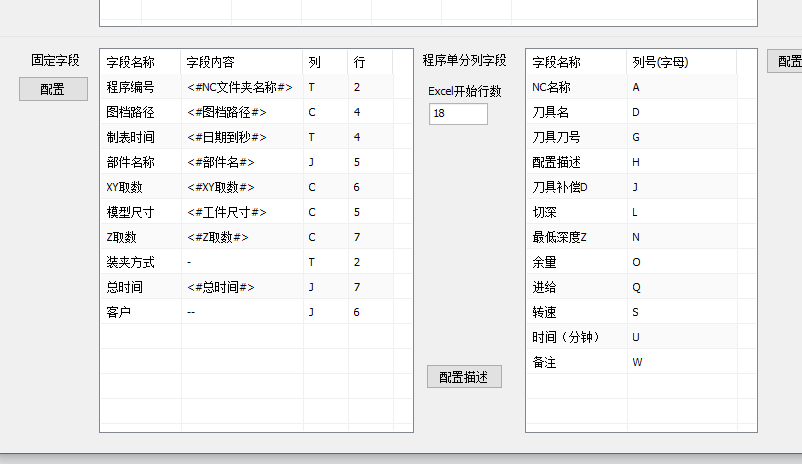
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →
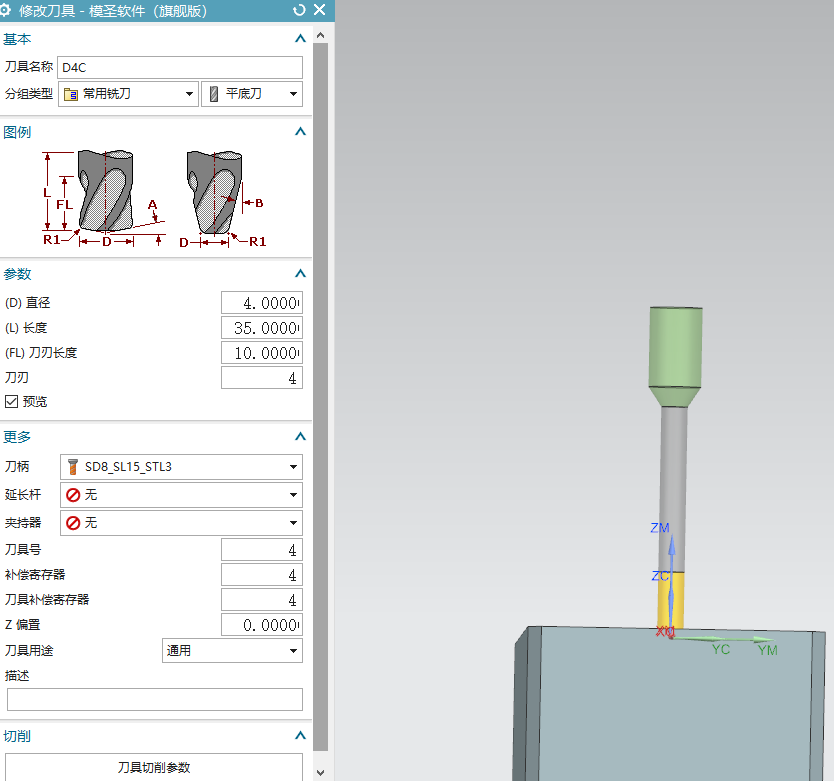
程序单或后处理中最短刀长不显示时,先确认要输出的是最短刀长、避空长度还是用户刀长,再检查后处理程序单模板字段是否已绑定对应变量,并确认刀具具备刀柄或夹持器数据。
查看答案 →