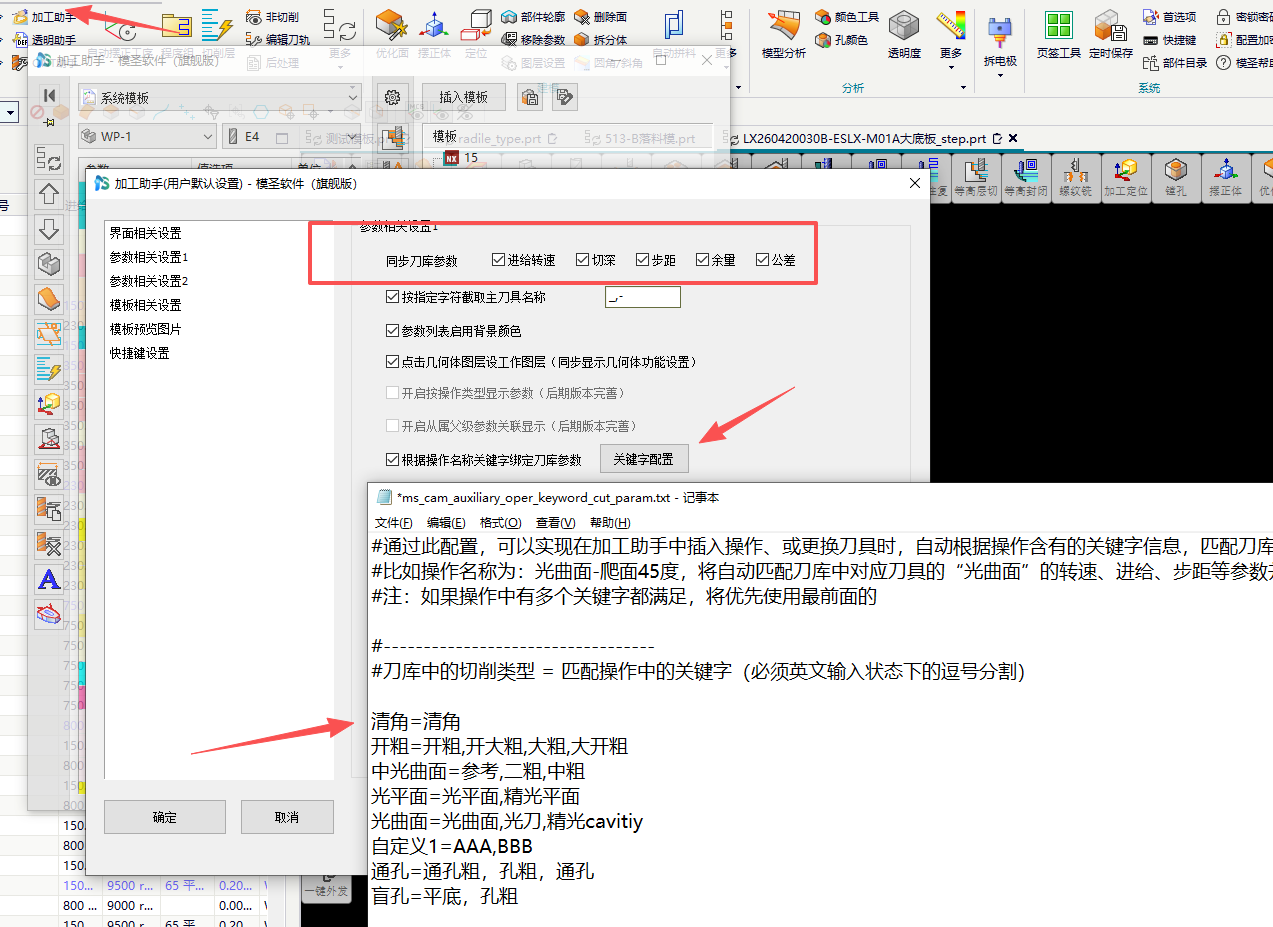
自动编程没有生成打孔刀路,先优化并检查孔策略和操作名称
自动编程后没有打孔刀路时,先执行优化或重新匹配孔策略,再检查孔特征、模板名称和操作名称是否能被识别。提示找不到名称时,通常要回查对应操作或模板命名。
查看答案 →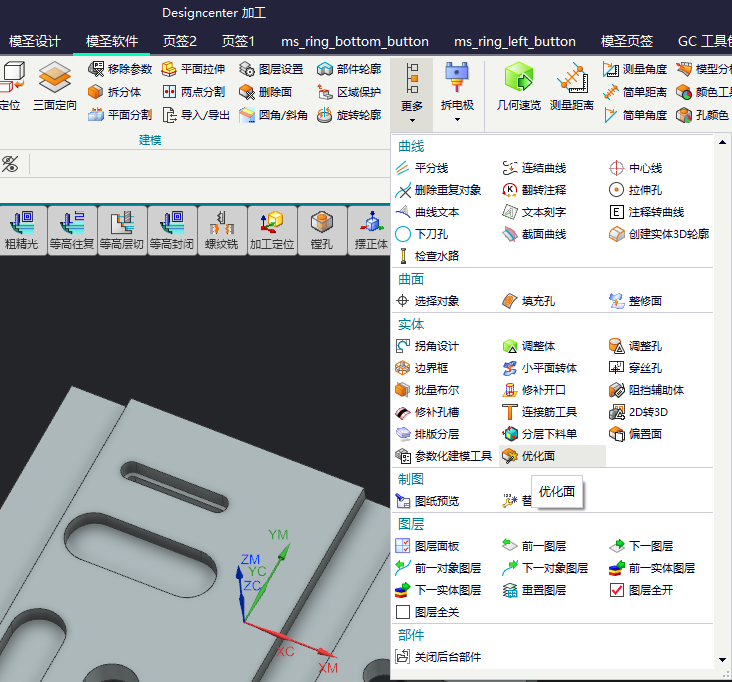
自动编程后没有打孔刀路时,先执行优化或重新匹配孔策略,再检查孔特征、模板名称和操作名称是否能被识别。提示找不到名称时,通常要回查对应操作或模板命名。
查看答案 →
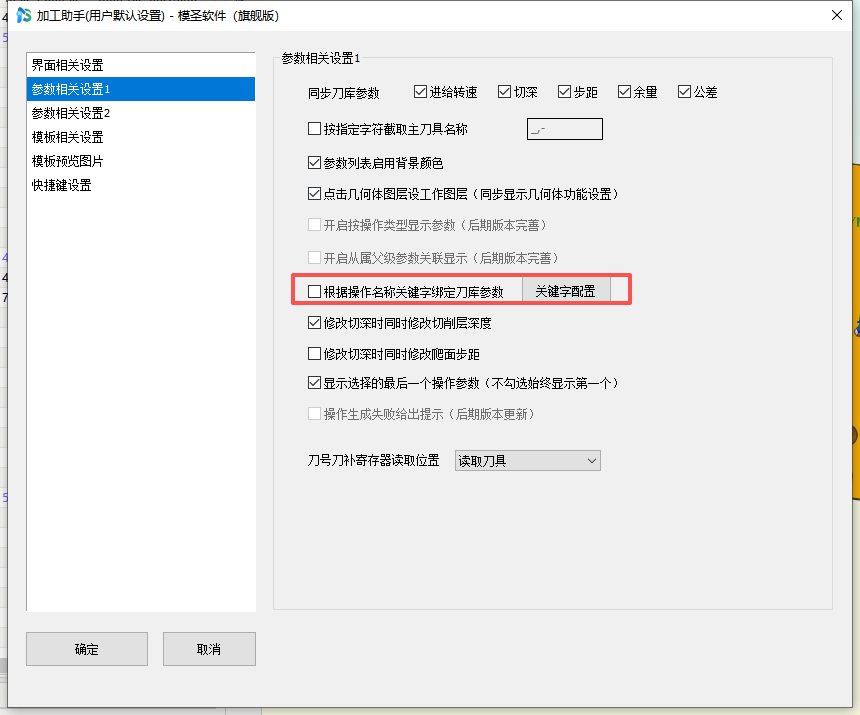
操作名同步参数用于根据程序名关键字、工序关键字和模圣刀库的对应关系,同步转速、进给等加工参数。配置文件会按操作名称中的关键字匹配刀库切削类型,并把对应刀具参数设置到操作中。
阅读文章 →
配置描述可以按操作名或刀具名中的关键字输出对应说明。例如首个操作名包含扫面时输出扫面,包含光刀时可输出精光,刀具名包含 KZ 时可输出刻字。
查看答案 →
自动编程能读取转速进给,却没有读取下刀深度和步距百分比时,先确认加工助手参数同步已勾选,再检查刀具用途名称与刀具切削参数名称是否对应。操作名关键字是否匹配。
查看答案 →
换刀或插入模板后转速进给不随刀库变化时,先确认已保存刀库、选对当前刀库,再用同步刀库参数测试;如果同步也不变,重点检查关键字、操作名称和刀库参数类型名称是否一致。
查看答案 →刀库切削参数按操作名称关键字匹配时,如果同一个操作名称命中多个关键字,通常优先使用配置中更靠前的规则;匹配不准时应把更具体的关键字放到前面。
阅读文章 →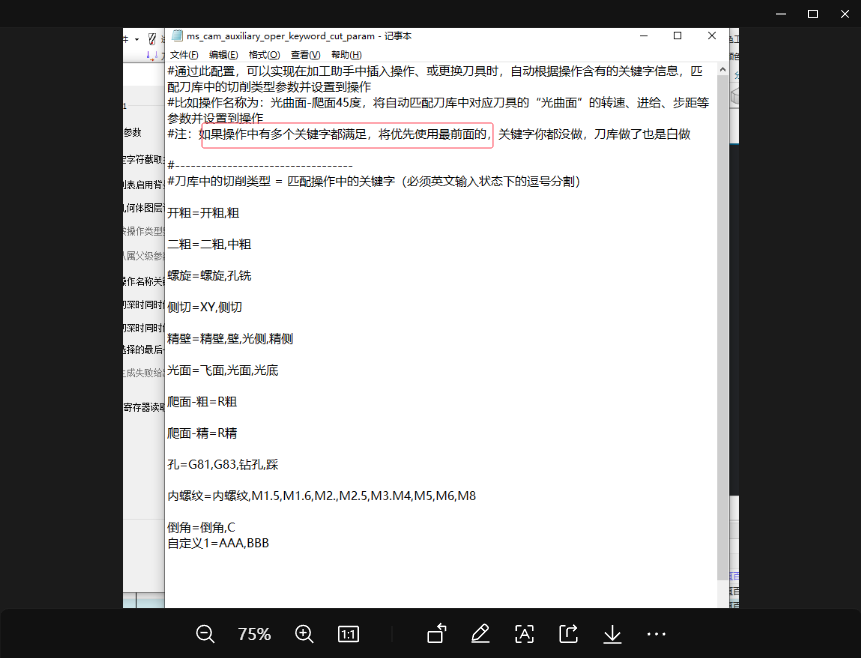
工艺路线会按配置里的工艺顺序,并结合操作工序名称中的关键字进行匹配。关键字只要被操作名称包含就可能命中;如果要区分中光、光、精光等相近名称,就要把关键字配置得更细,并按想要的加工顺序排列。
查看答案 →

配置描述规则中的查找类型用于指定从哪里取名称:0 查刀具名,1 查程序组名,2 查程序组内第一个操作名,3 查程序组内最后一个操作名。
查看答案 →