
“机床系统”的搜索结果
找到 16 条内容高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →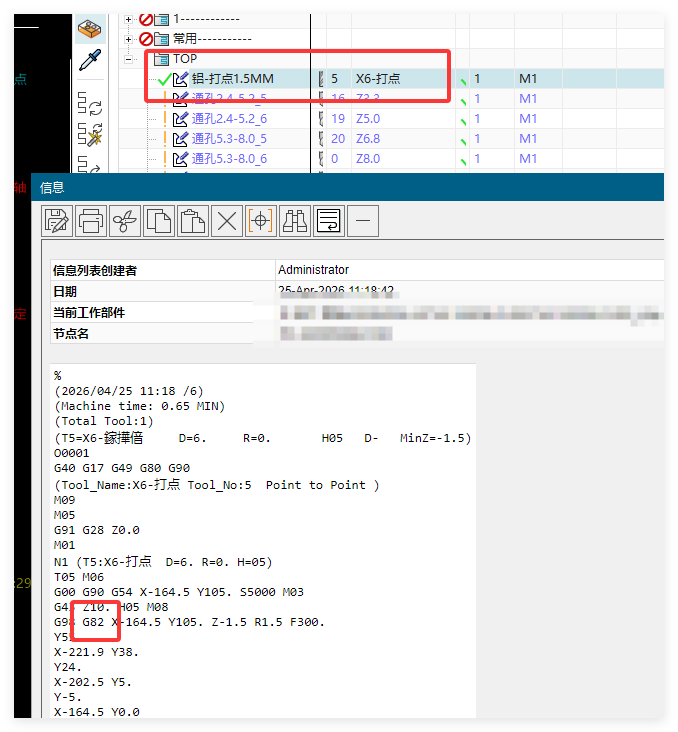
侧铣头或角度头后处理只出 G0、没有 G83/G19 时,应该怎样排查?
侧铣头、角度头或 3+2 后处理只输出 G0、缺少 G83/G19 等关键指令时,不能直接上机,应先核对后处理类型、平面选择、刀长补偿、坐标方向和高精度模式代码。
查看答案 →偏心反镗孔不宜直接套普通 G81
偏心反镗类加工与普通直上直下镗孔不同,不能简单套用 G81。若机床、刀具和后处理没有完整验证,优先用手动走线或 G1 控制,避免退刀和偏心动作造成碰撞。
查看答案 →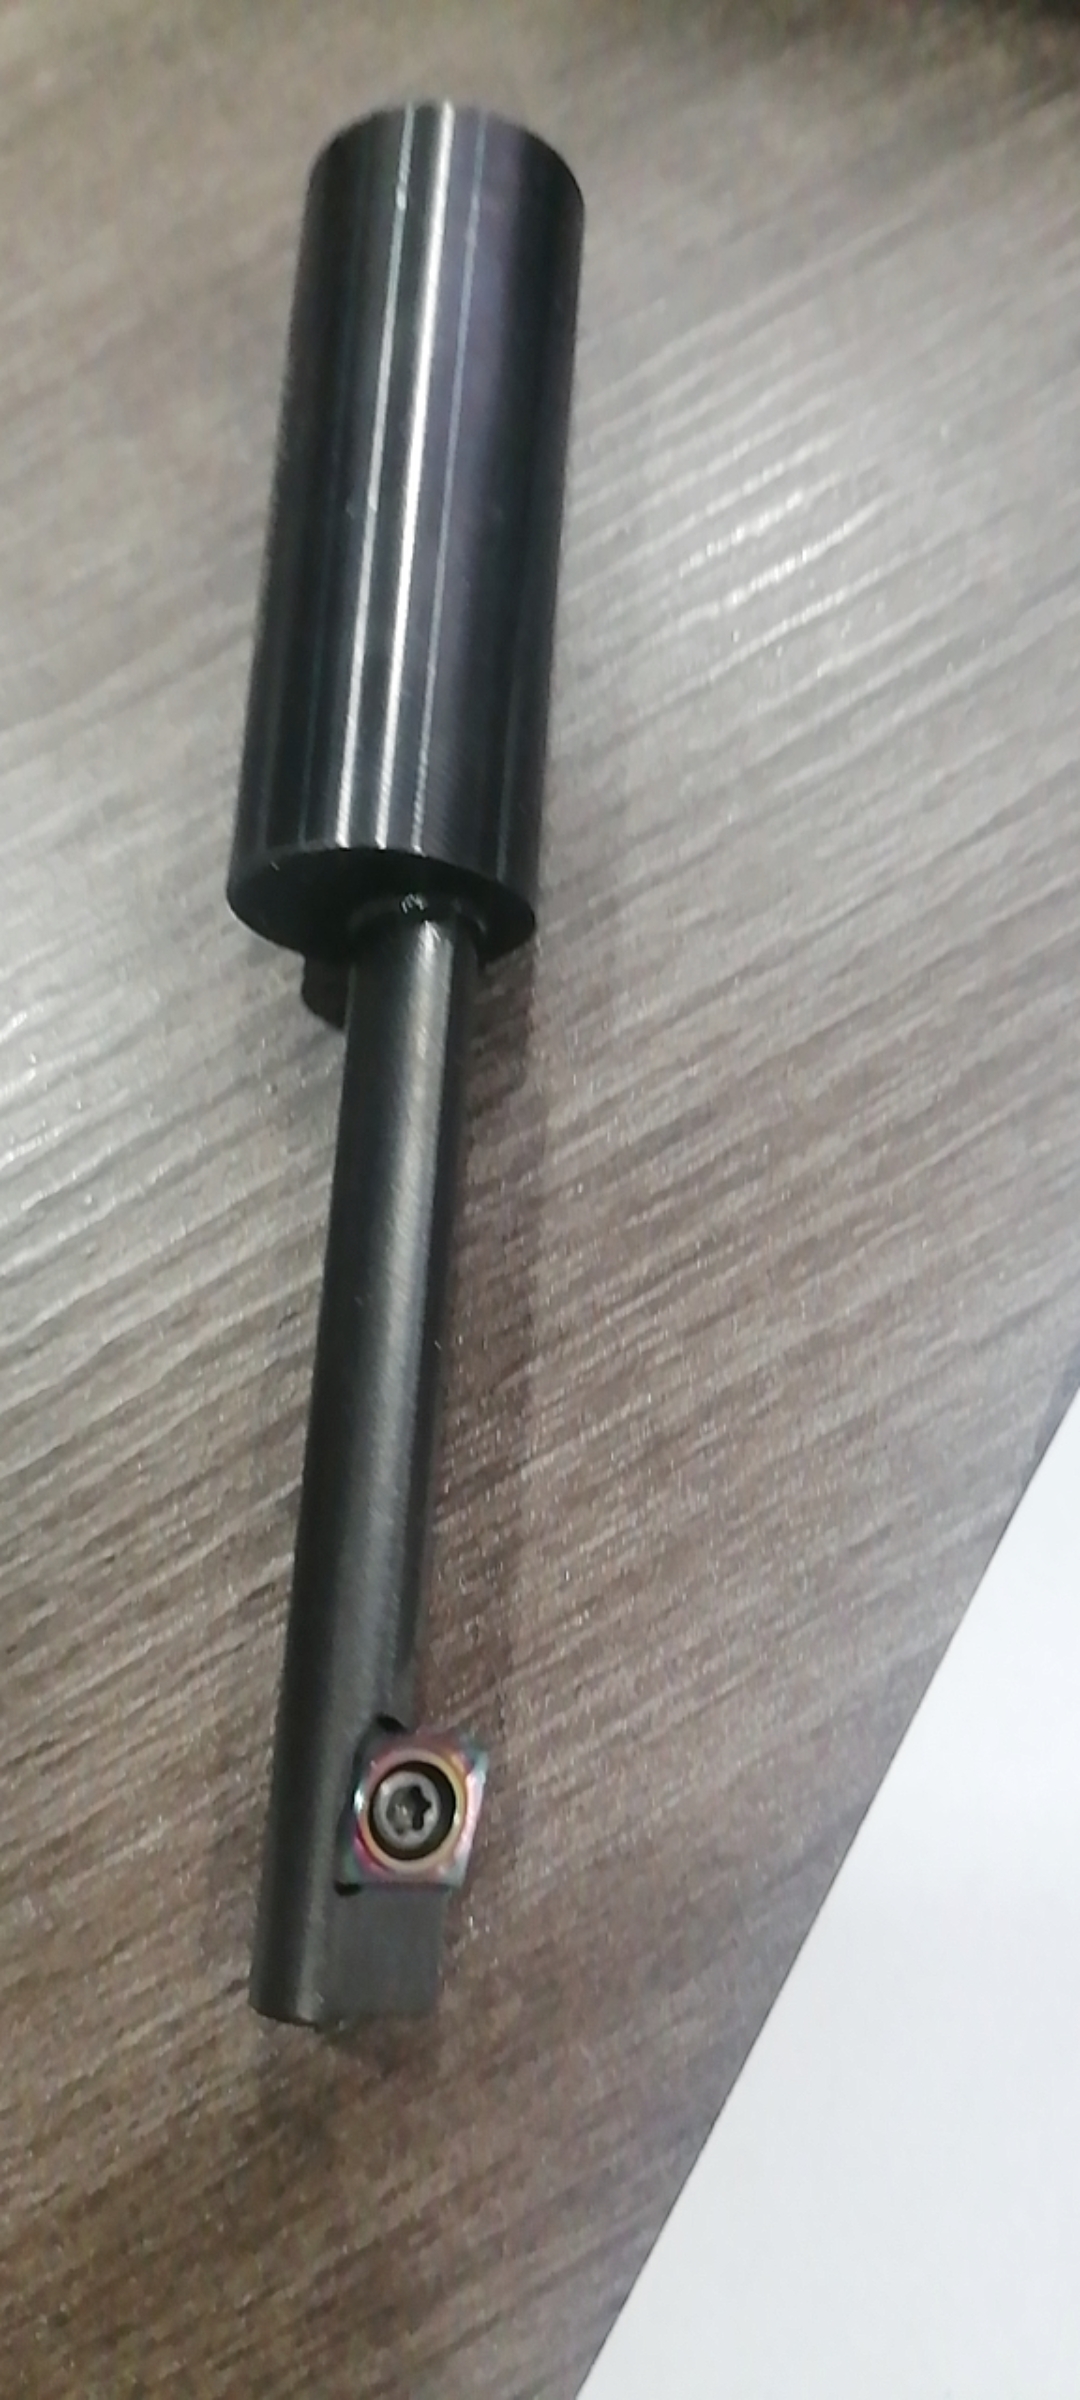
钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →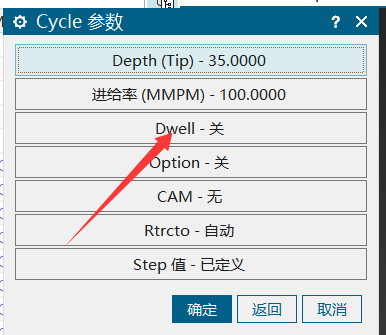
模板里找不到 G82 工序,改完模板为什么还没有?
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →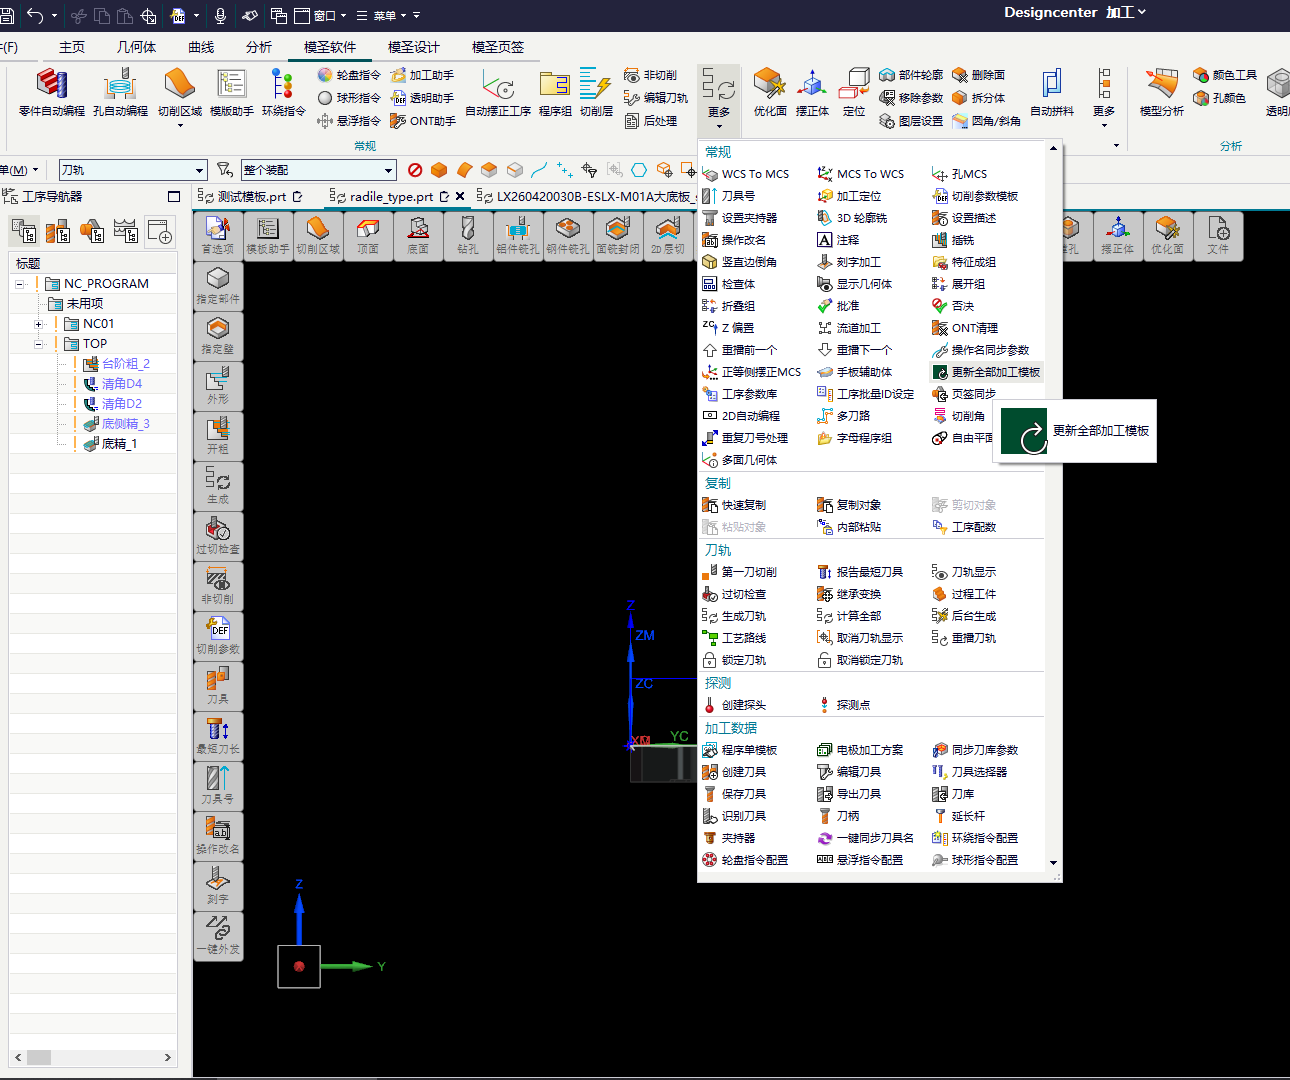

G41 应该加在什么位置更稳?
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
选择刀库后处理输出异常时,先确认后处理类型是否适合当前机床
选择带刀库的后处理后,如果输出程序缺少换刀、G43 或格式明显不符合当前机床,先确认当前选择的后处理是否就是目标机床后处理,不要只看是否带刀库。
查看答案 →