

“补偿号”的搜索结果
找到 33 条内容
零件自动编程生成 G41 工序的配置要点
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →


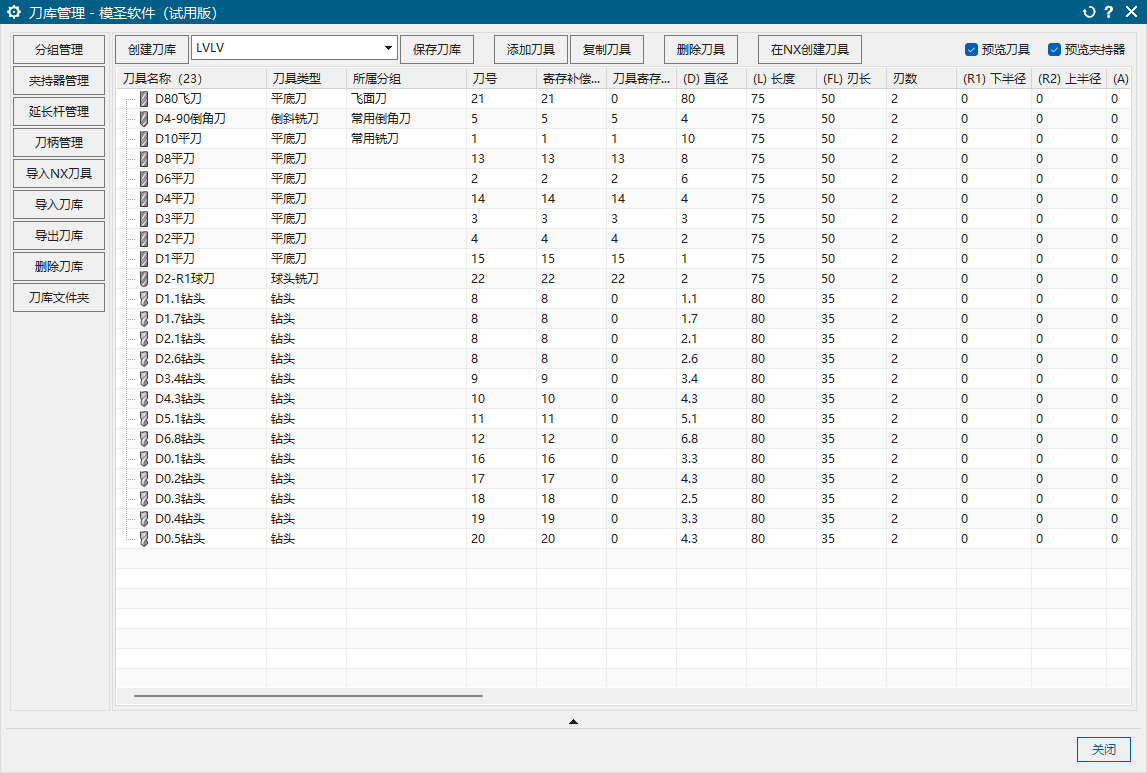
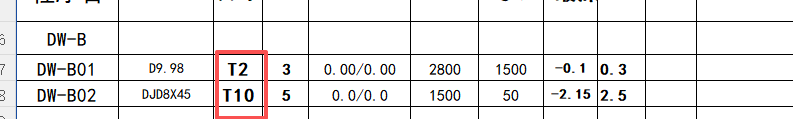


刀补寄存器想每个刀路不一样,应读取刀具还是读取操作?
同名刀具下多个刀路想使用不同刀补寄存器时,不要只在刀具层修改。刀补寄存器读取位置应改为“读取操作”,并把刀补加到具体操作里,这样不同刀路才能分别读取不同补偿号。
查看答案 →
后处理提示相同刀号时,为什么仍可能继续输出?
后处理检测到相同刀号时,会弹出继续或终止提示。如果确认当前刀号复用是有意设置,可以选择继续;如果不确定,应终止并检查刀具号、补偿号和程序顺序。
查看答案 →
侧铣头或角度头后处理只出 G0、没有 G83/G19 时,应该怎样排查?
侧铣头、角度头或 3+2 后处理只输出 G0、缺少 G83/G19 等关键指令时,不能直接上机,应先核对后处理类型、平面选择、刀长补偿、坐标方向和高精度模式代码。
查看答案 →