“参数区域”的搜索结果
找到 200 条内容仿真 IPW 很粗糙时怎样判断有没有过切?
IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →自适应铣切削层深度改不了时,可以先怎么处理?
自适应铣或动态加工中,向上切削深度、层数等参数改完又还原时,先更新模板并检查切削层设置。需要单层到底时,可尝试把层数设为 1,并启用自下而上等相关控制。
查看答案 →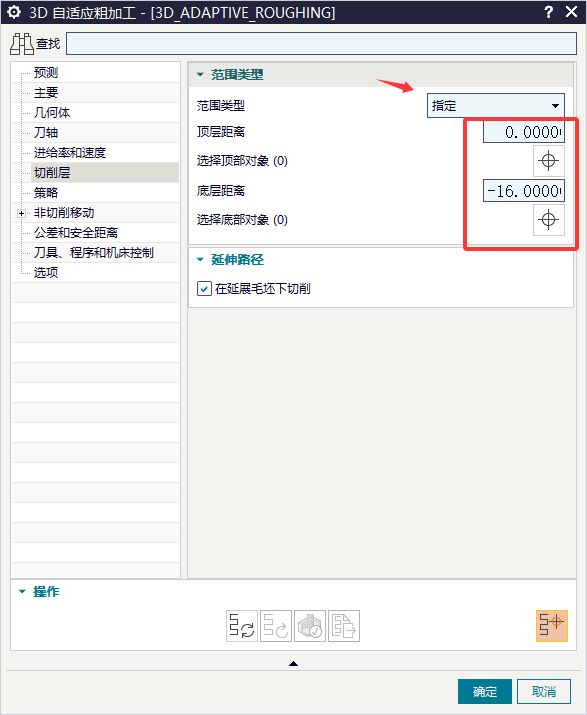
等高或引导加工底部圆角不到位时怎么排查?
底部带 R 角或陡峭区域加工不到位时,不要一味使用可变引导线。固定引导线、等高、固定轴、陡峭空间范围、刀具 R 角和公差都会影响结果;仅陡峭选项勾选错误也可能导致加工范围异常。
查看答案 →
报告最短刀长时怎样统一增加安全余量?
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →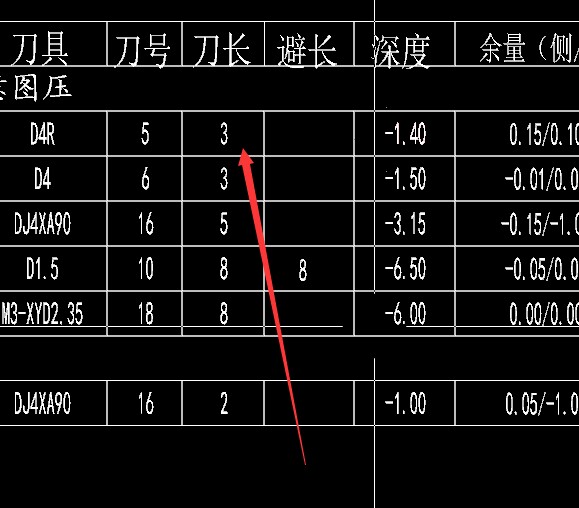


NX2506 开粗生成刀路卡死时,先从模型复杂度、内存和版本稳定性排查
NX2506 开粗生成刀路卡在计算阶段时,可能与模型复杂度、内存、CPU、策略参数、版本稳定性或软件环境有关。应先判断是真卡死还是计算时间过长。
查看答案 →