“工艺说明”的搜索结果
找到 205 条内容
钻孔排序功能在哪里找?
钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。
阅读文章 →
孔自动编程怎样按孔径范围选择不同刀具?
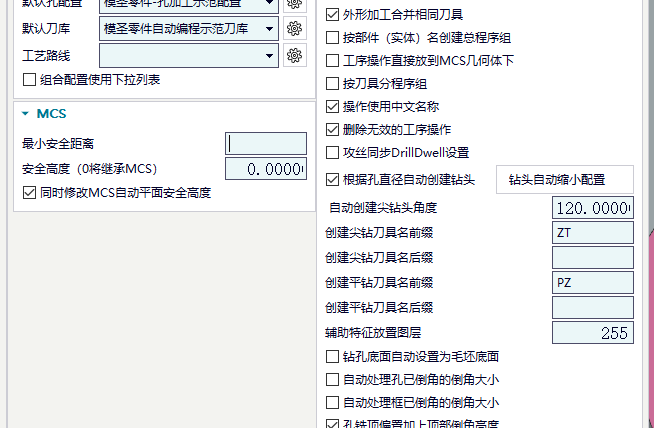
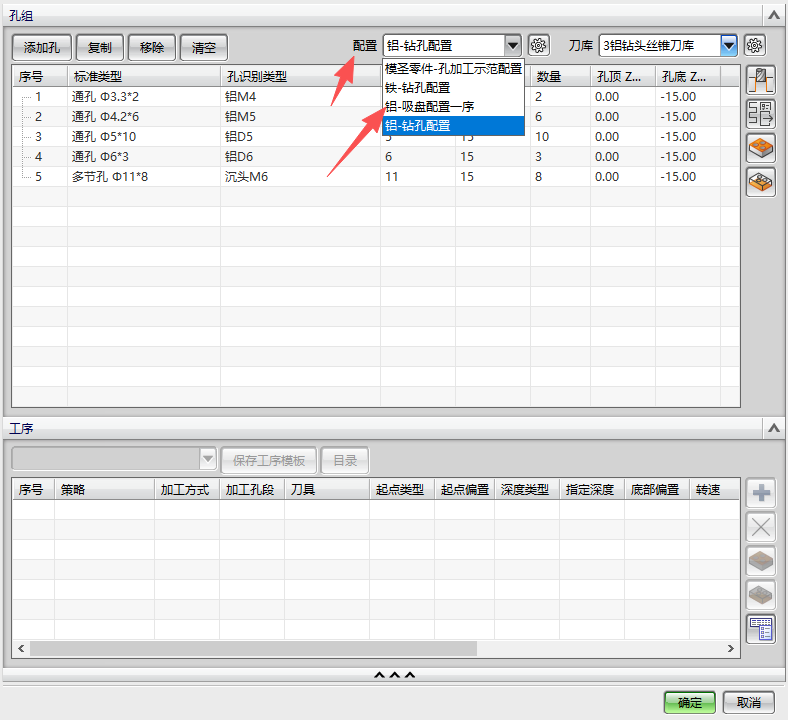
孔自动编程不建议用 0 到 200 这类超大范围让系统完全智能选刀。更稳的方式是按本厂常用刀具,把孔径拆成多个最小到最大范围,每个范围绑定合适刀具或加工策略。
阅读文章 →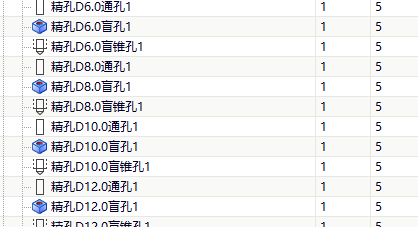

孔自动编程钻头参数不继承刀库时先检查什么?
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →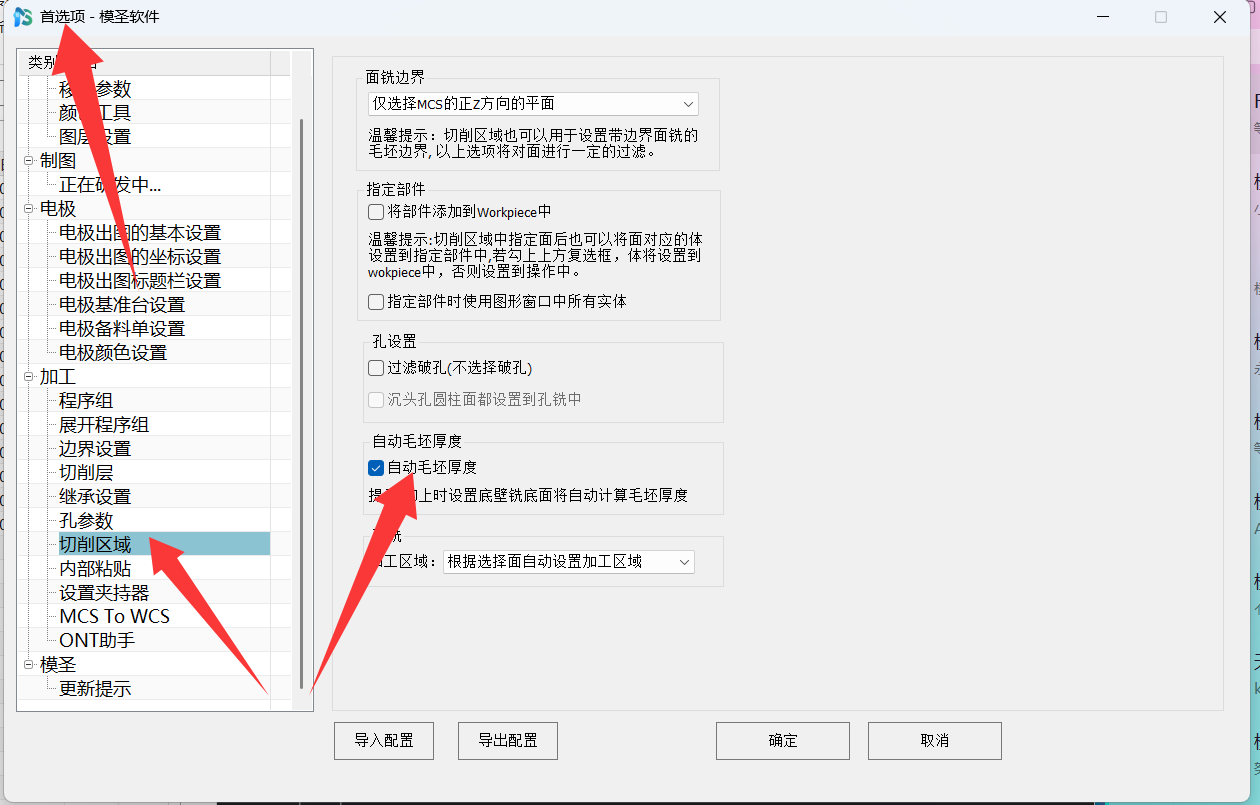
如何建立自己的模圣刀库?刀库系统类型、分组、切削参数如何配置?
可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →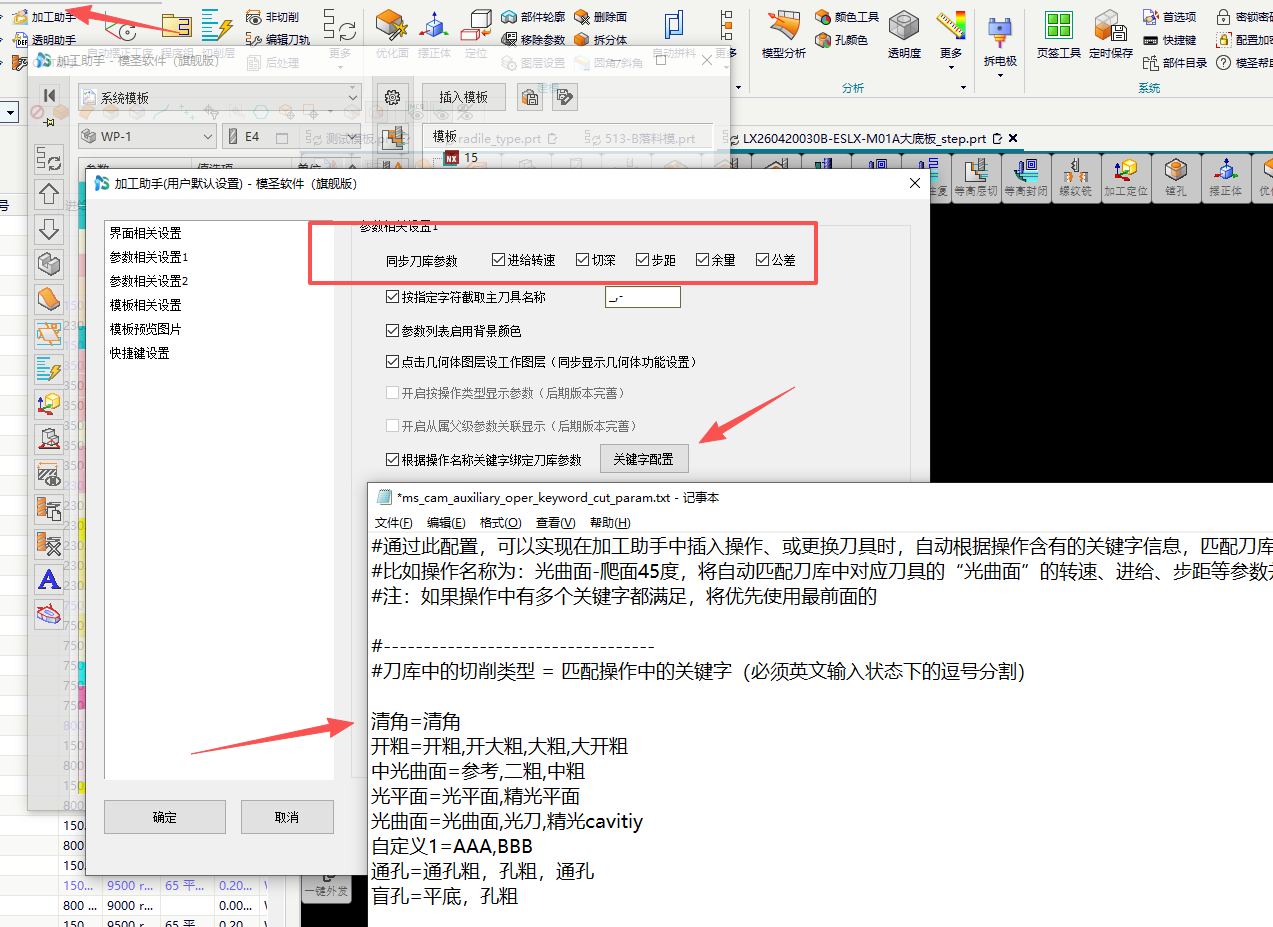
孔自动 5mm 精孔不识别,直径规则应该怎么设?
5mm 精孔不识别时,直径范围不要写得过死。可把最小直径和最大直径设成合理区间,并把精孔规则放到更靠前的位置;相近孔仍混淆时,再用深度差异区分。
查看答案 →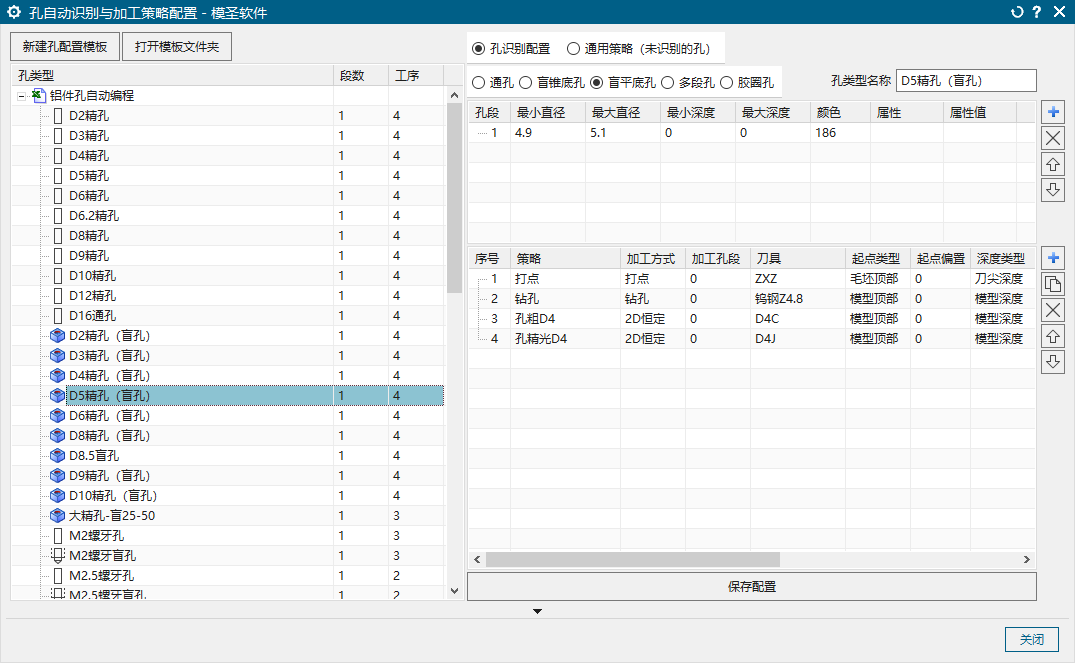
页签想实现自动按孔径选钻头时,优先使用孔自动编程
如果目标是自动找孔、按孔径选择钻头并生成孔加工,优先使用孔自动编程。页签更适合半自动调用模板,孔识别和自动选刀这类工作交给孔自动更合适。
查看答案 →
孔属性想批量改成光孔或螺纹孔时,优先用颜色区分
一批孔里只想把 D5 孔设置为 D5 光孔或 M6 螺纹孔,目前没有简单的一键属性修改命令时,可先用颜色区分不同孔型,再让孔自动编程按颜色或孔型配置识别。
查看答案 →