后处理点了没有程序或没有反应,先选程序组还是单个工序?
后处理界面没有输出程序时,先确认当前是否选中了程序组或单个工序。选空对象、只选几何体或没有激活加工工序,后处理可能没有可处理内容。
查看答案 →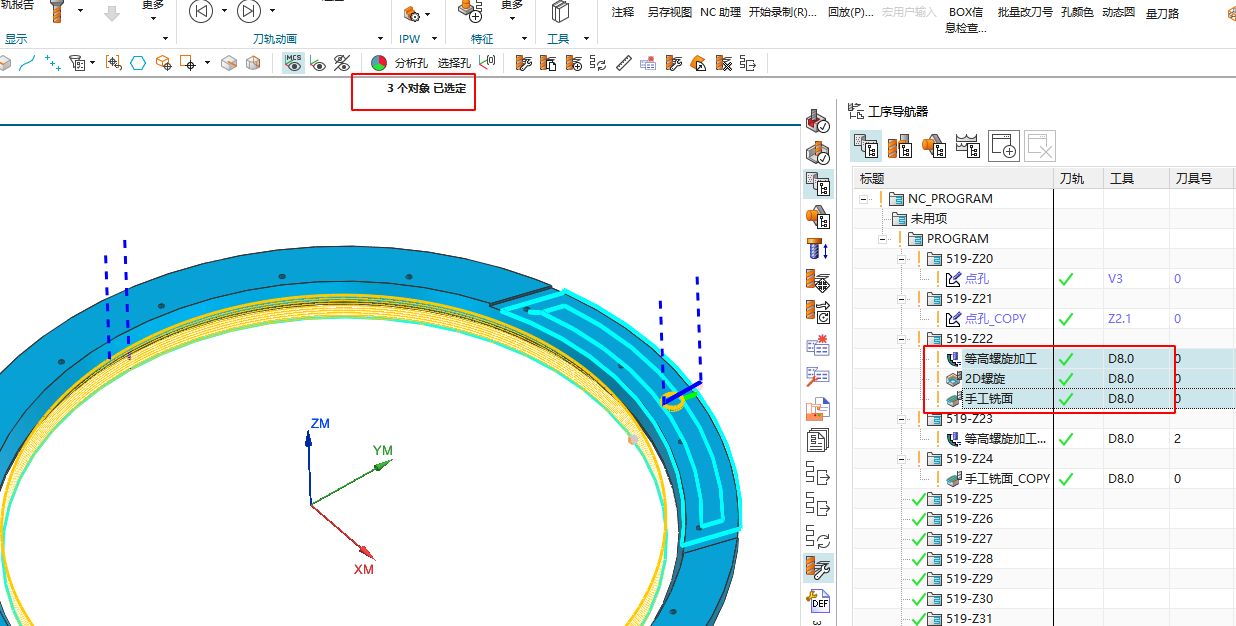
后处理界面没有输出程序时,先确认当前是否选中了程序组或单个工序。选空对象、只选几何体或没有激活加工工序,后处理可能没有可处理内容。
查看答案 →
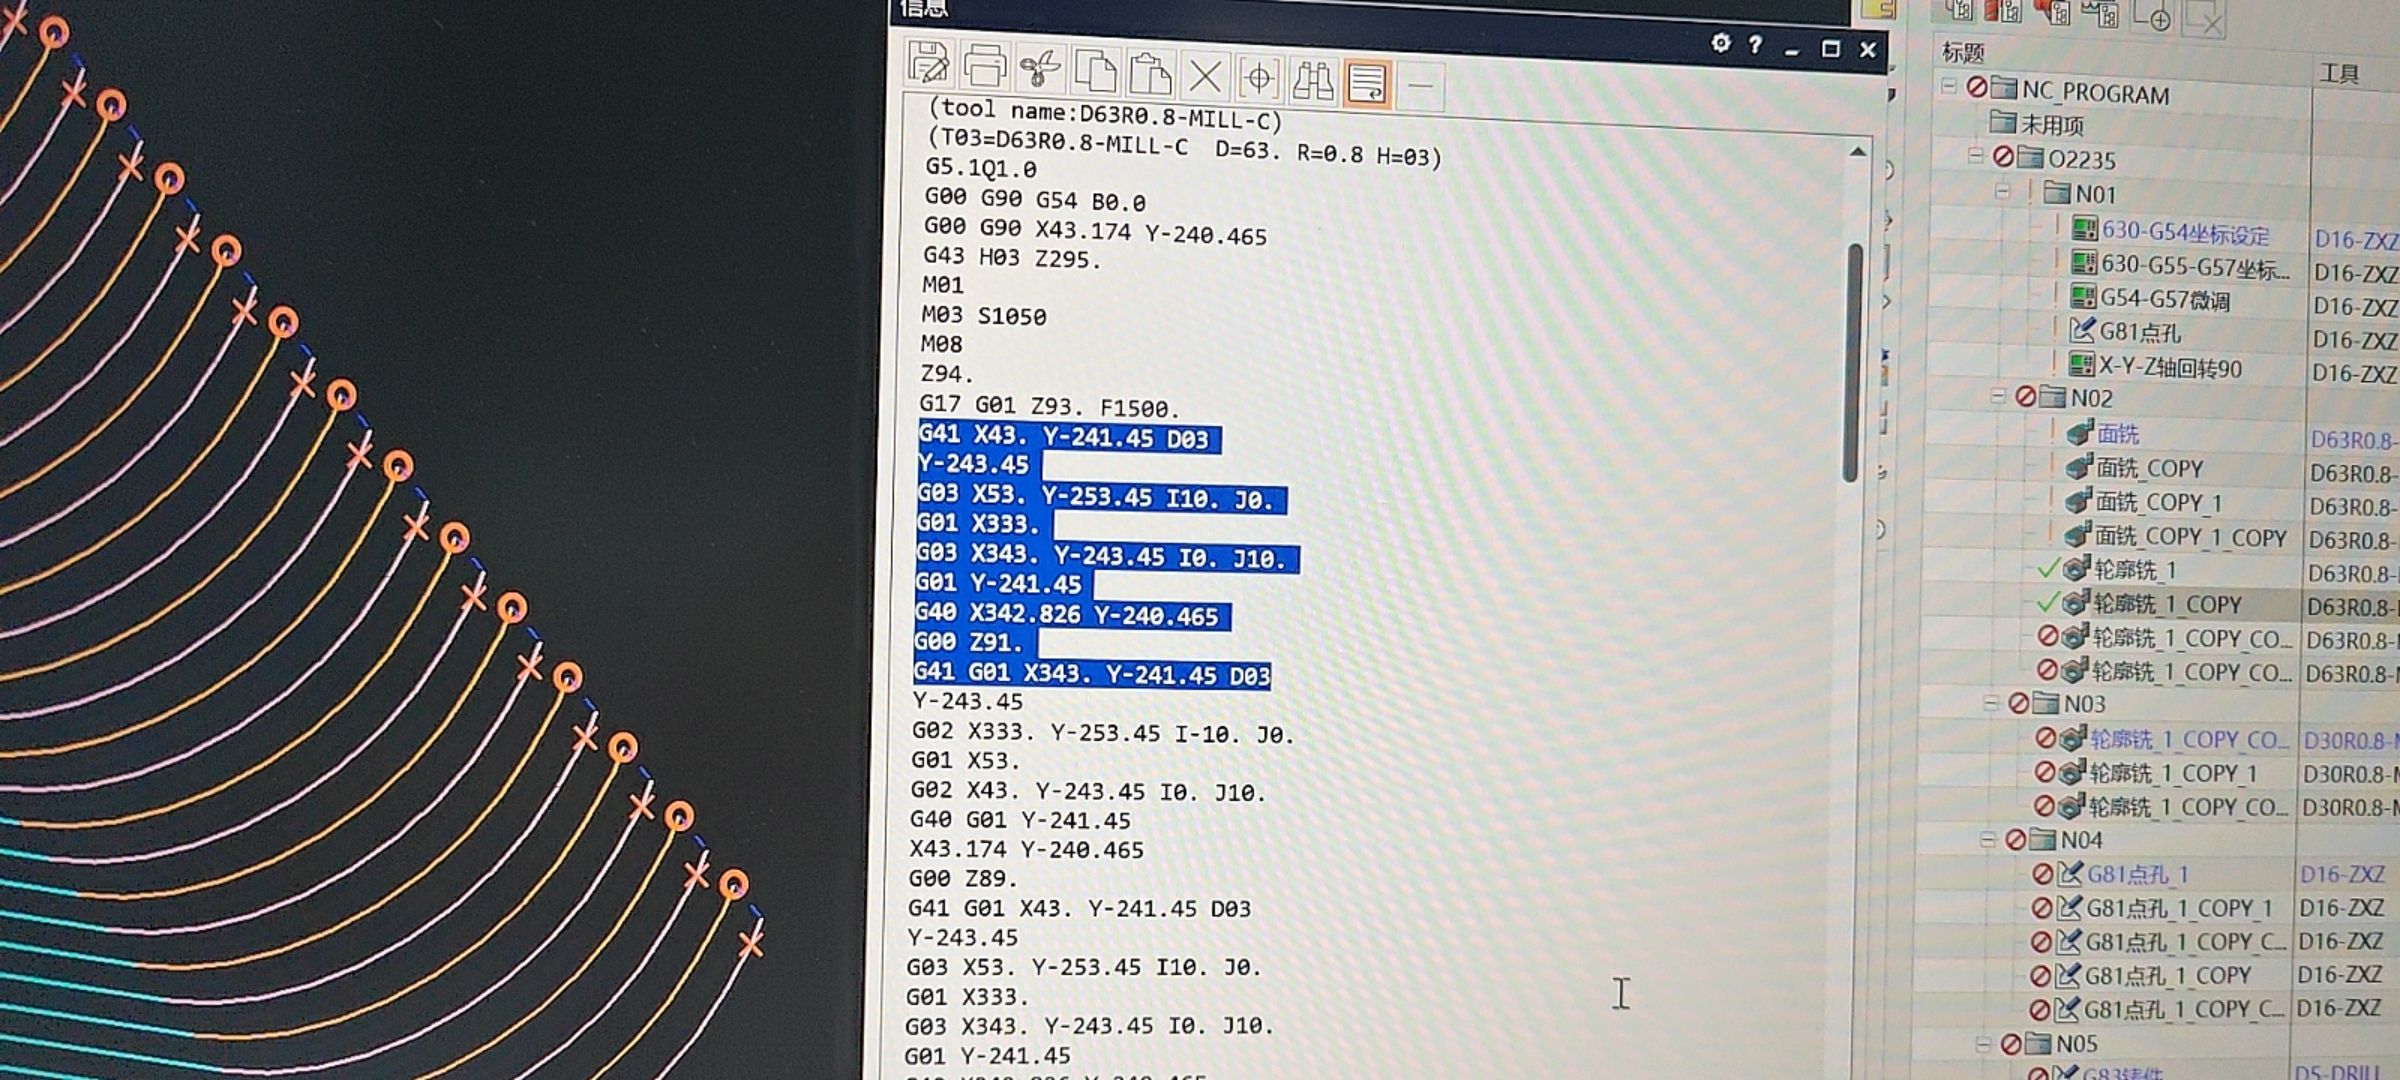
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →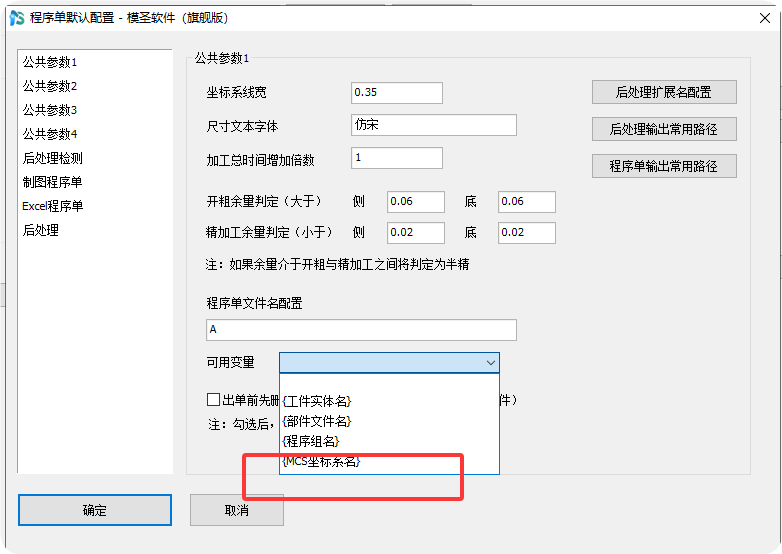
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
程序单只有某个图档出不来时,要单独检查该图档的程序组、层、对象状态、NX 版本兼容和模板文件。其他图档正常,说明更可能是当前图档或当前程序组范围的问题。
阅读文章 →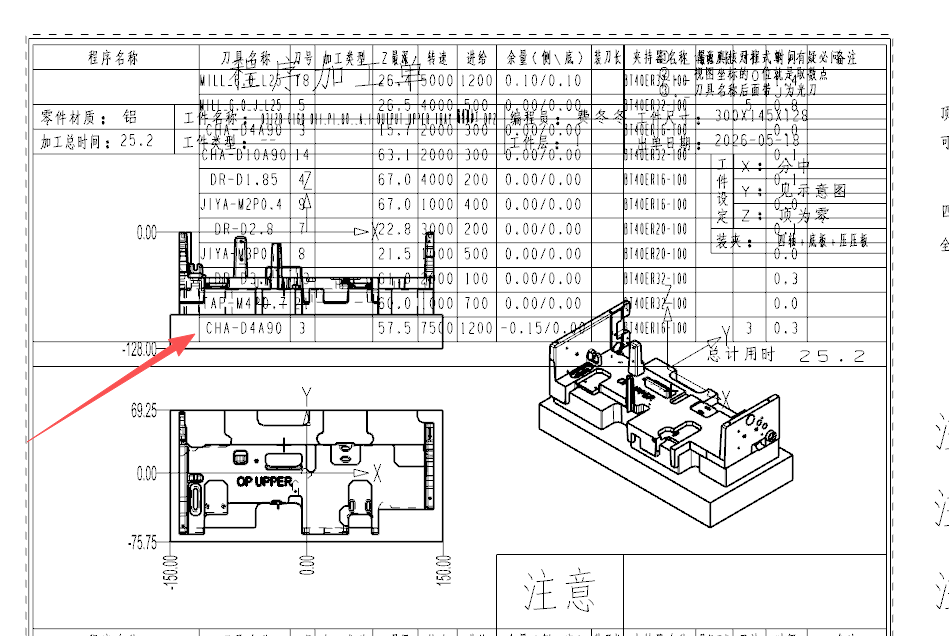
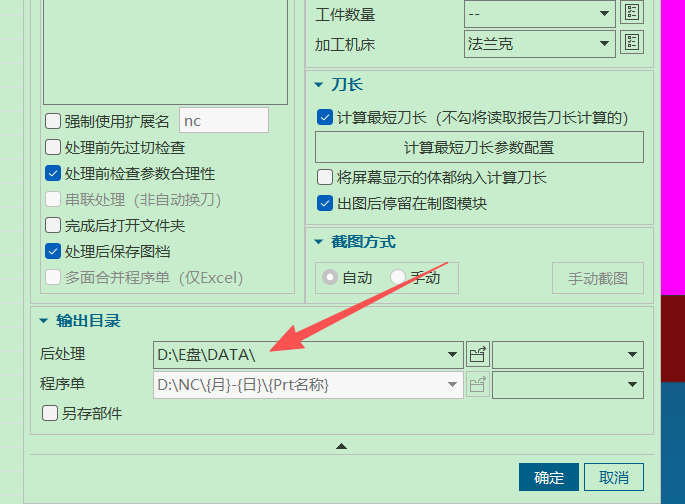
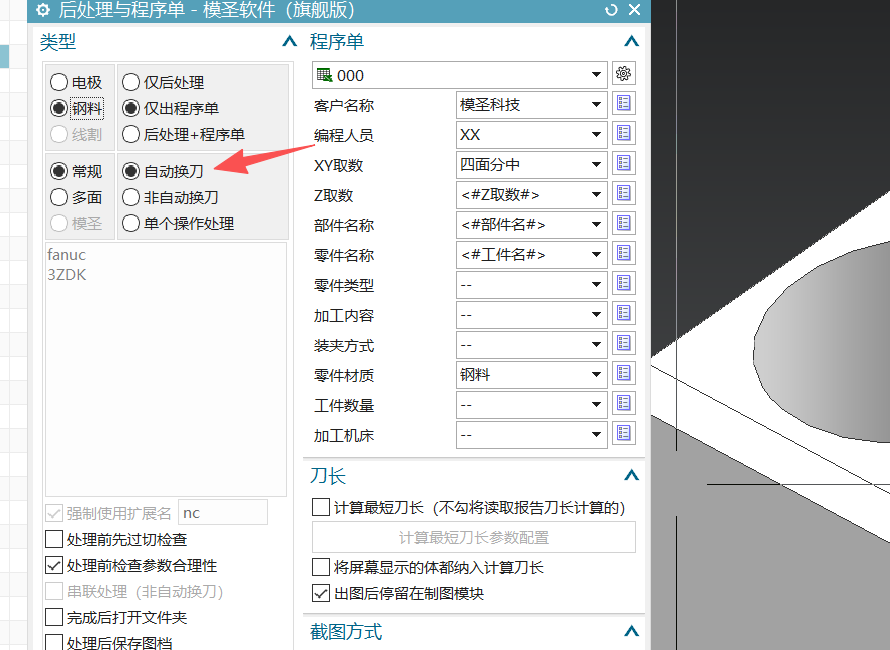
制图程序单主要用于图纸、CAD 或 PDF 方向的输出;如果需要 Excel 表格,应使用单独的 Excel 程序单模板和输出入口。
查看答案 →
侧铣头、角度头或 3+2 后处理只输出 G0、缺少 G83/G19 等关键指令时,不能直接上机,应先核对后处理类型、平面选择、刀长补偿、坐标方向和高精度模式代码。
查看答案 →
自动出图勾选尺寸后仍没有完整尺寸时,要先区分“最大外形尺寸”和“完整制图尺寸”。当前自动出图可输出的自动尺寸范围有限,复杂尺寸仍需要在制图中手动标注或用专用模板处理。
查看答案 →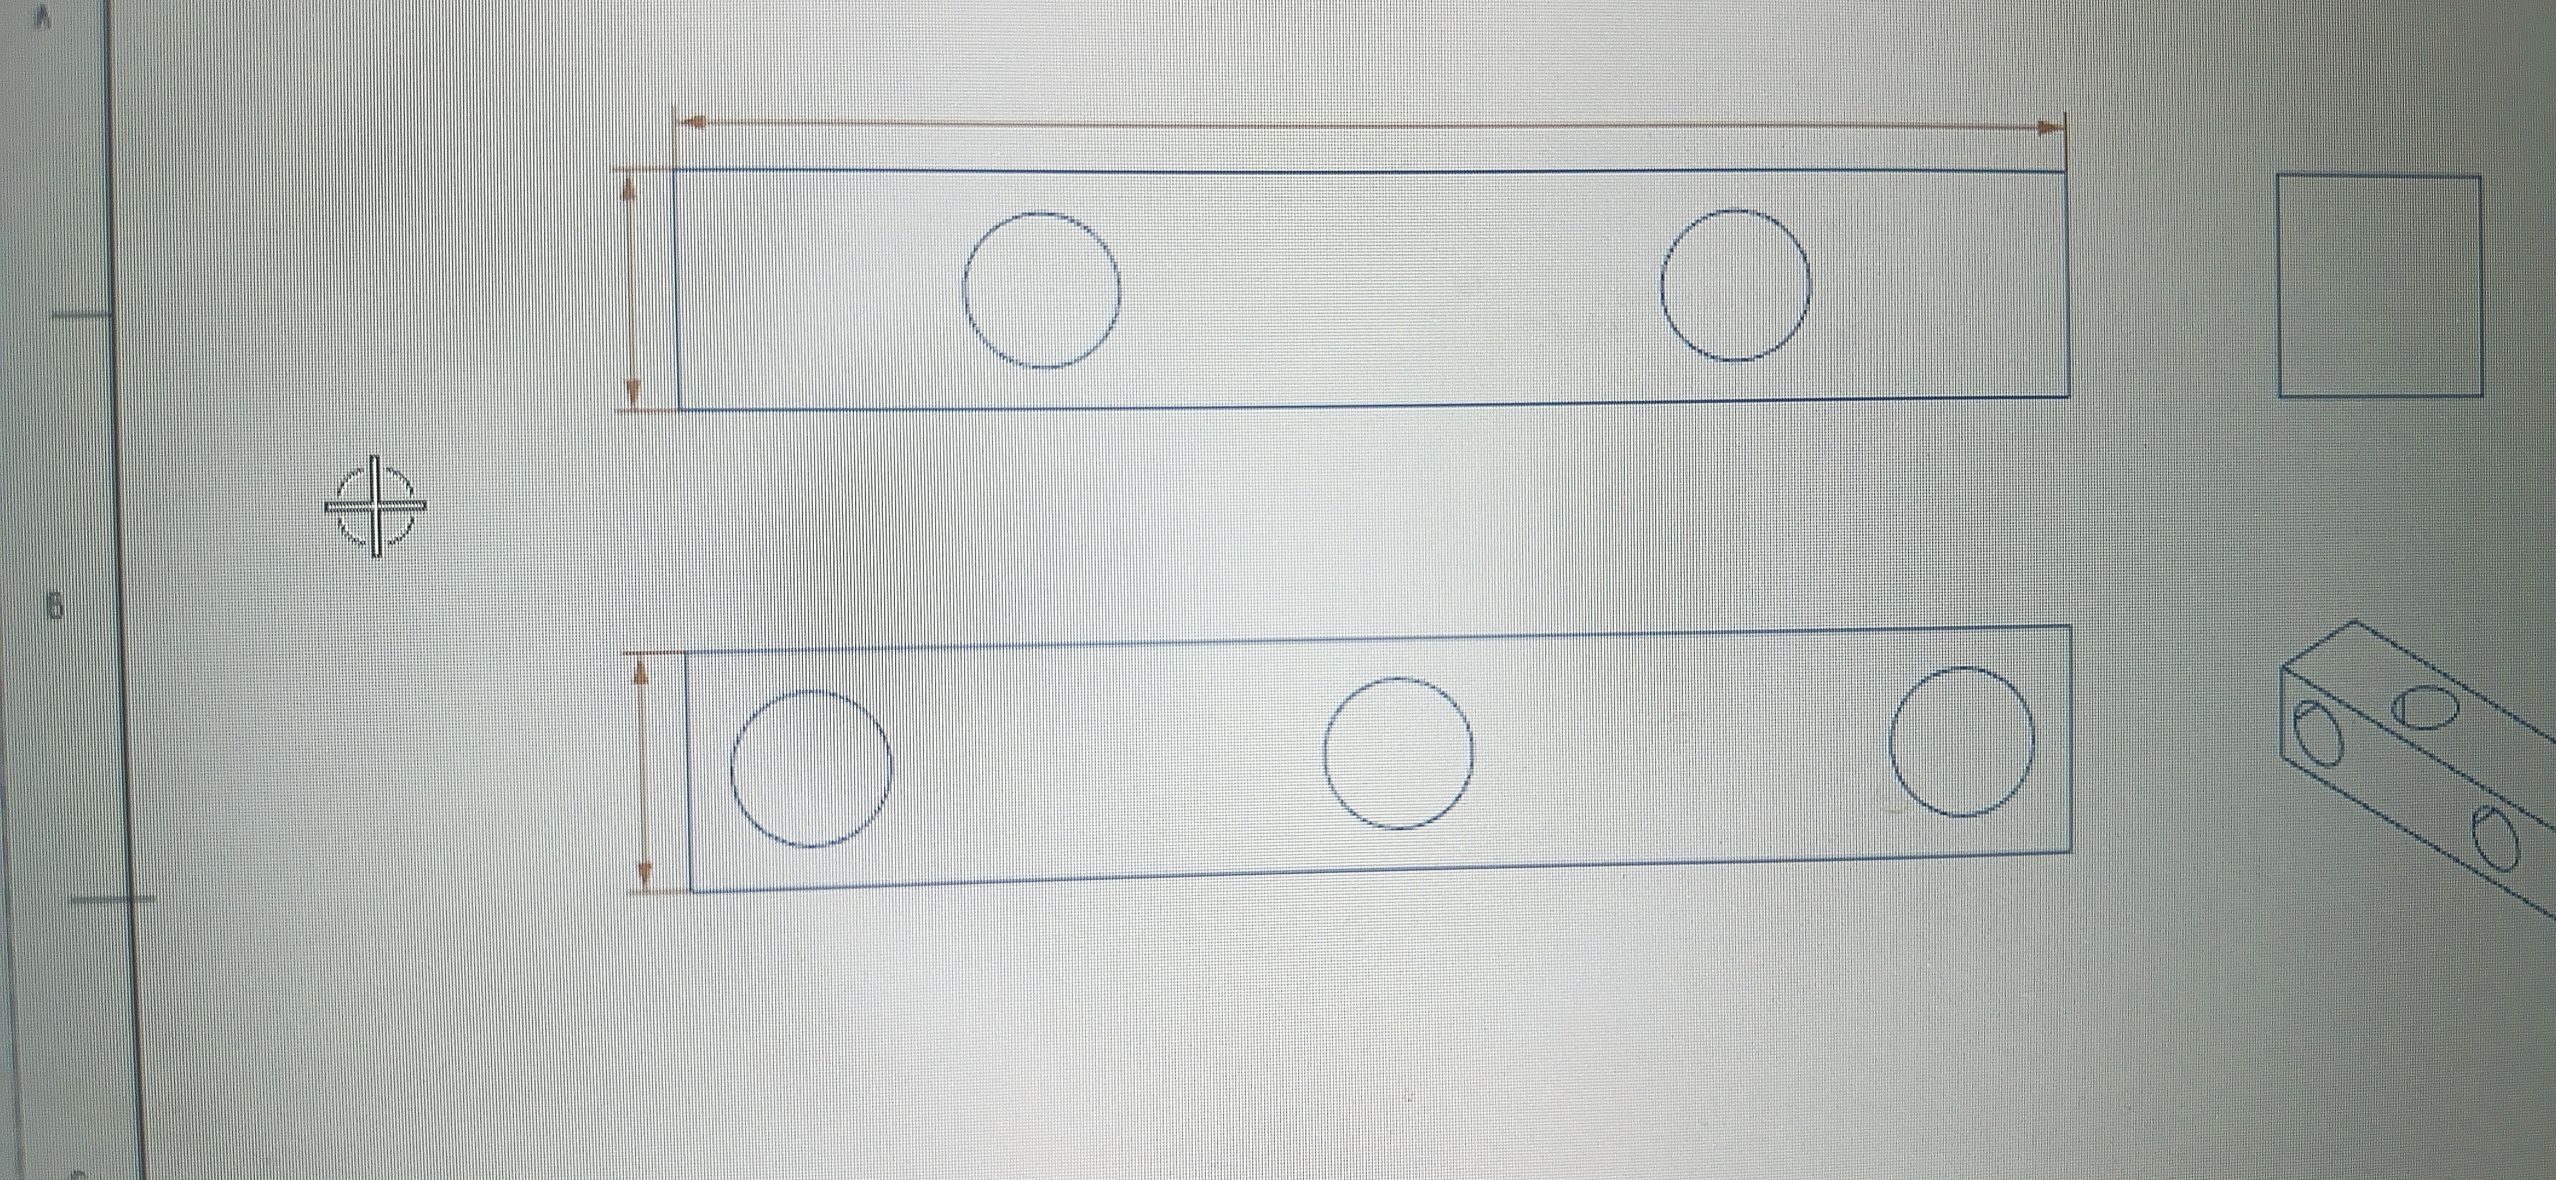
后处理输出 G53 而希望改成 G54 时,应在后处理构造器或后处理配置中查找坐标相关设置,不要只改普通文本。具体位置要以所用后处理结构为准。
查看答案 →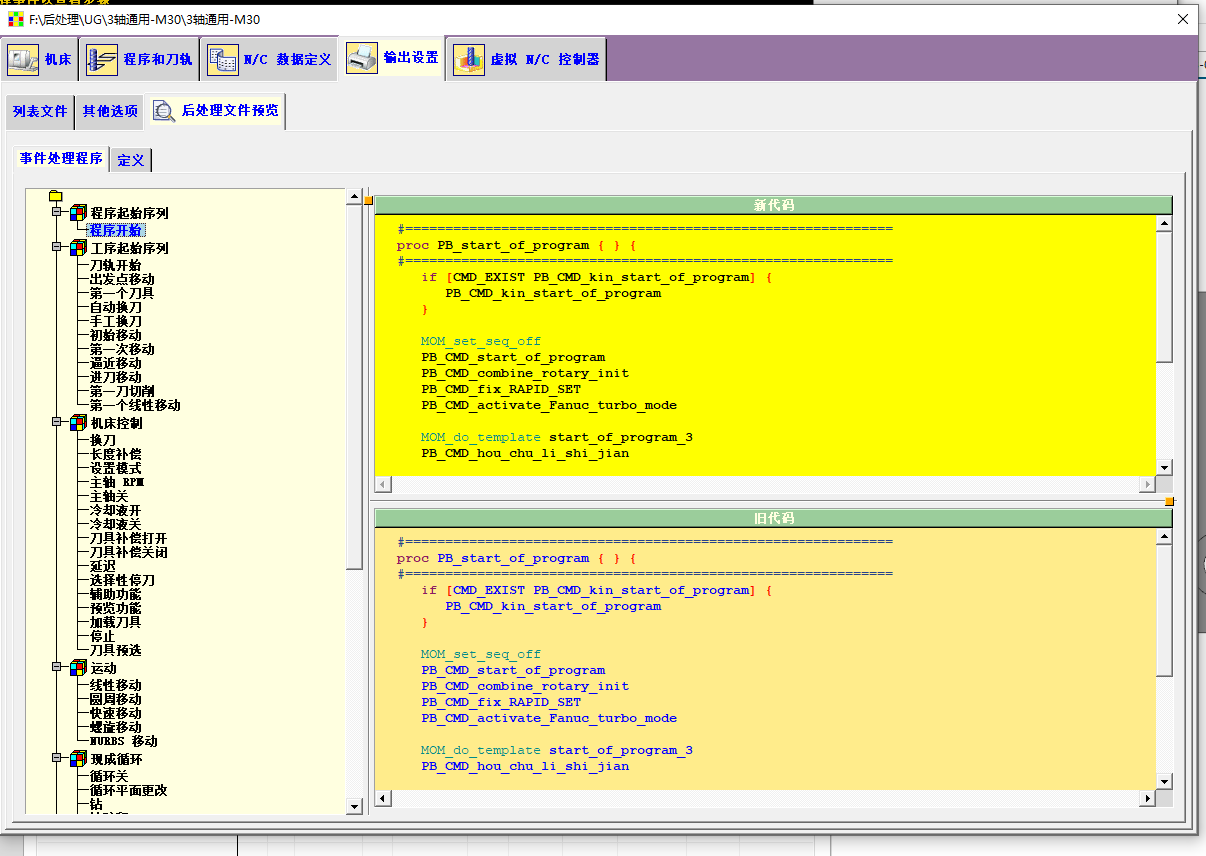
如果多数辅助线能进入 255 图层,只有飞顶面的辅助线没有进入,说明全局图层设置可能正常,问题更可能在该命令自身的图层输出规则或版本实现上。
查看答案 →
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →