WCS 对齐视图可以从右键菜单、F8 或 NX 自带定位到 WCS 的 XCYC 平面功能入手。
程序单时间通常只按刀路估算,不会完整计算换刀、快速移动、机床减速、跳刀和循环参数等实际耗时。
包容块主要在多面加工中使用;单面加工需要加大毛坯时,优先手动指定几何体或等待对应版本更新。
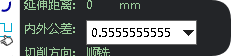
透明助手中小数位输不完整时,可能是对话框宽度不够,可以增加显示参数或换更宽的参数组合。
包容块框选凸台不生成时,可以先重启 UG 再试,部分异常重启后可恢复。
刀库刀号没有全部带入时,除了检查刀库,还要检查模板里的刀号是否同步修改。
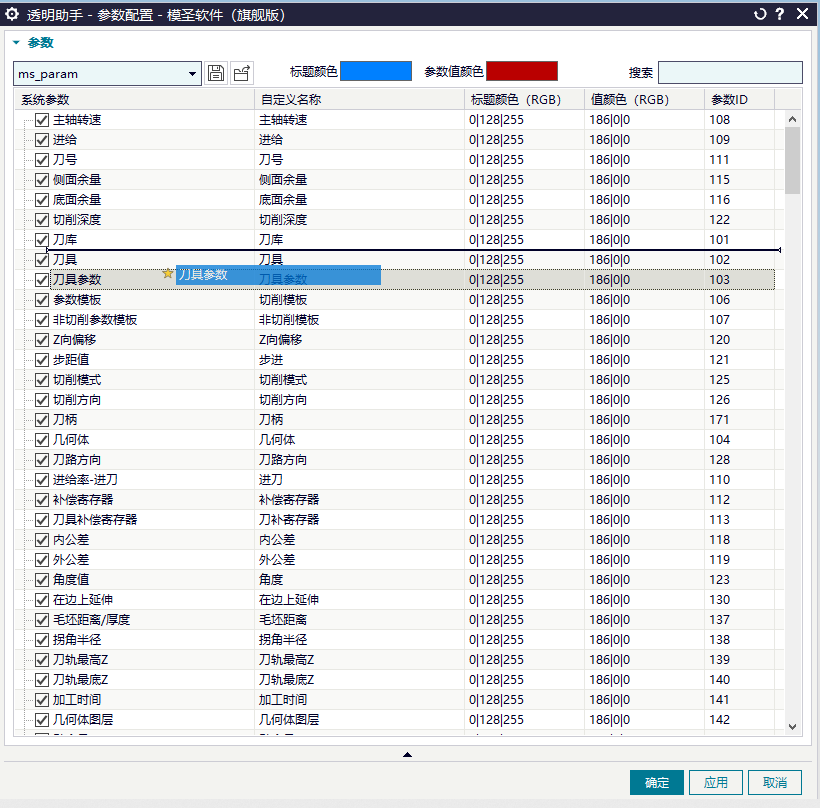
透明助手里的功能项可以直接拖动来上移或下移。
后续自动编程影响前面刀路时,重点检查是否重新创建了几何体或毛坯,应尽量选择已有几何体。
下刀深度指每一刀往下切多少,不是逼近速度或进给速度。
底壁铣更适合封闭区域;外轮廓或想走单条线时,斜坡角、等高或其它线加工方式更合适。
制图变成黑色时,可以在图纸上右键取消单色显示。
工件名称输出异常时,可以改用部件名作为名称来源。
新手可以先用加工助手插入模板和基础工艺库,不必一开始就追求完整自动编程。
刀号给到较大数值后后处理报警,通常需要修改后处理限制,而不是改程序单界面里的显示限制。
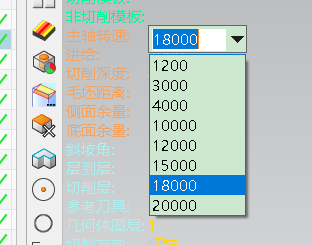
透明助手转速输入位数受限时,先调整参数显示项和编辑空间。