“策略”的搜索结果
找到 522 条内容
孔自动编程怎样按孔径范围选择不同刀具?
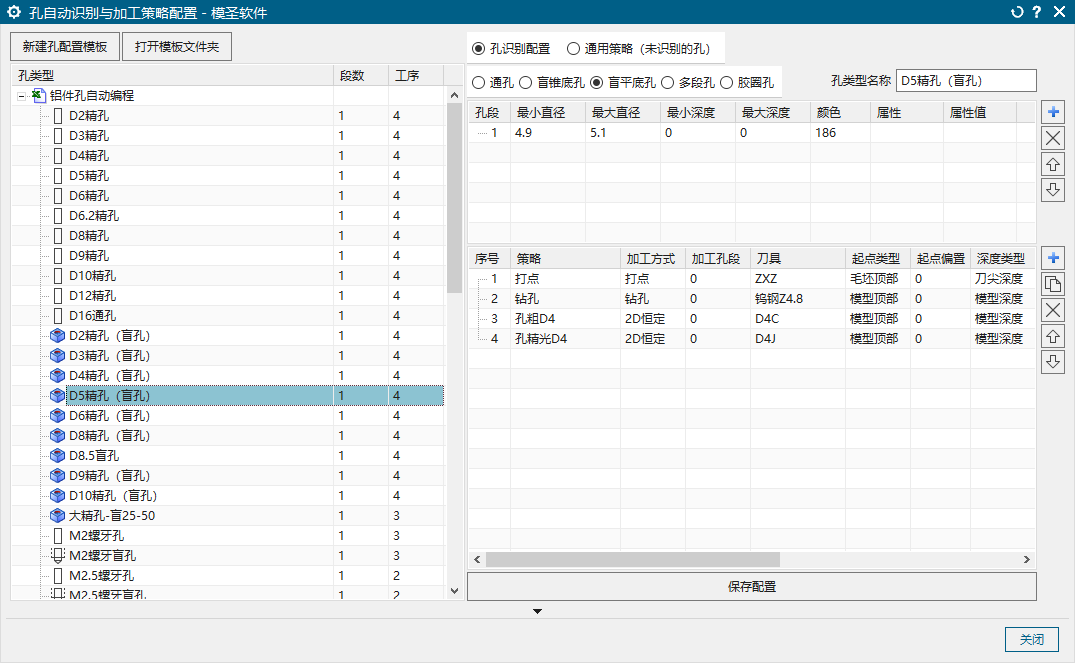
孔自动编程不建议用 0 到 200 这类超大范围让系统完全智能选刀。更稳的方式是按本厂常用刀具,把孔径拆成多个最小到最大范围,每个范围绑定合适刀具或加工策略。
阅读文章 →
自动钻孔配置通孔时,可以按公司最大钻孔能力设范围
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →

同一个特征铣和钻分开配置后只识别一类怎么办?
同一个孔、沉头孔或复合特征如果把铣和钻完全分开配置,自动识别时可能只命中其中一类。可以把同一特征相关的铣、钻策略合到同一特征链路中,再测试识别是否完整。
查看答案 →


面铣或飞面想往复加工不抬刀,应重点调哪些非切削参数?
面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →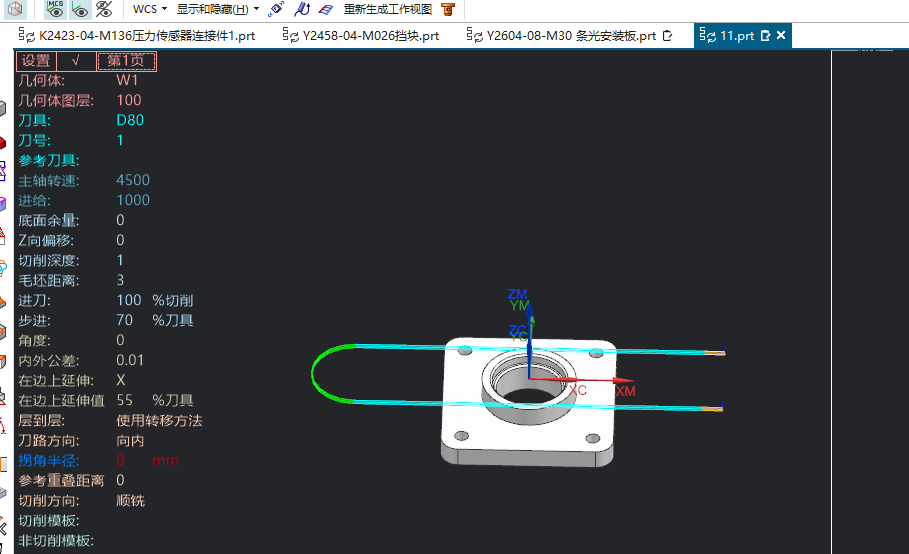
刚开始配置页签,怎样准备模板和 ID 才更省事?
页签配置不是只点几个按钮就完事,最好先把自己的加工模板、刀库和常用工艺整理好。模板名称、功能 ID、加工类型和策略名称可以先放到表格里,后续配置时复制粘贴,减少错字和漏配。
查看答案 →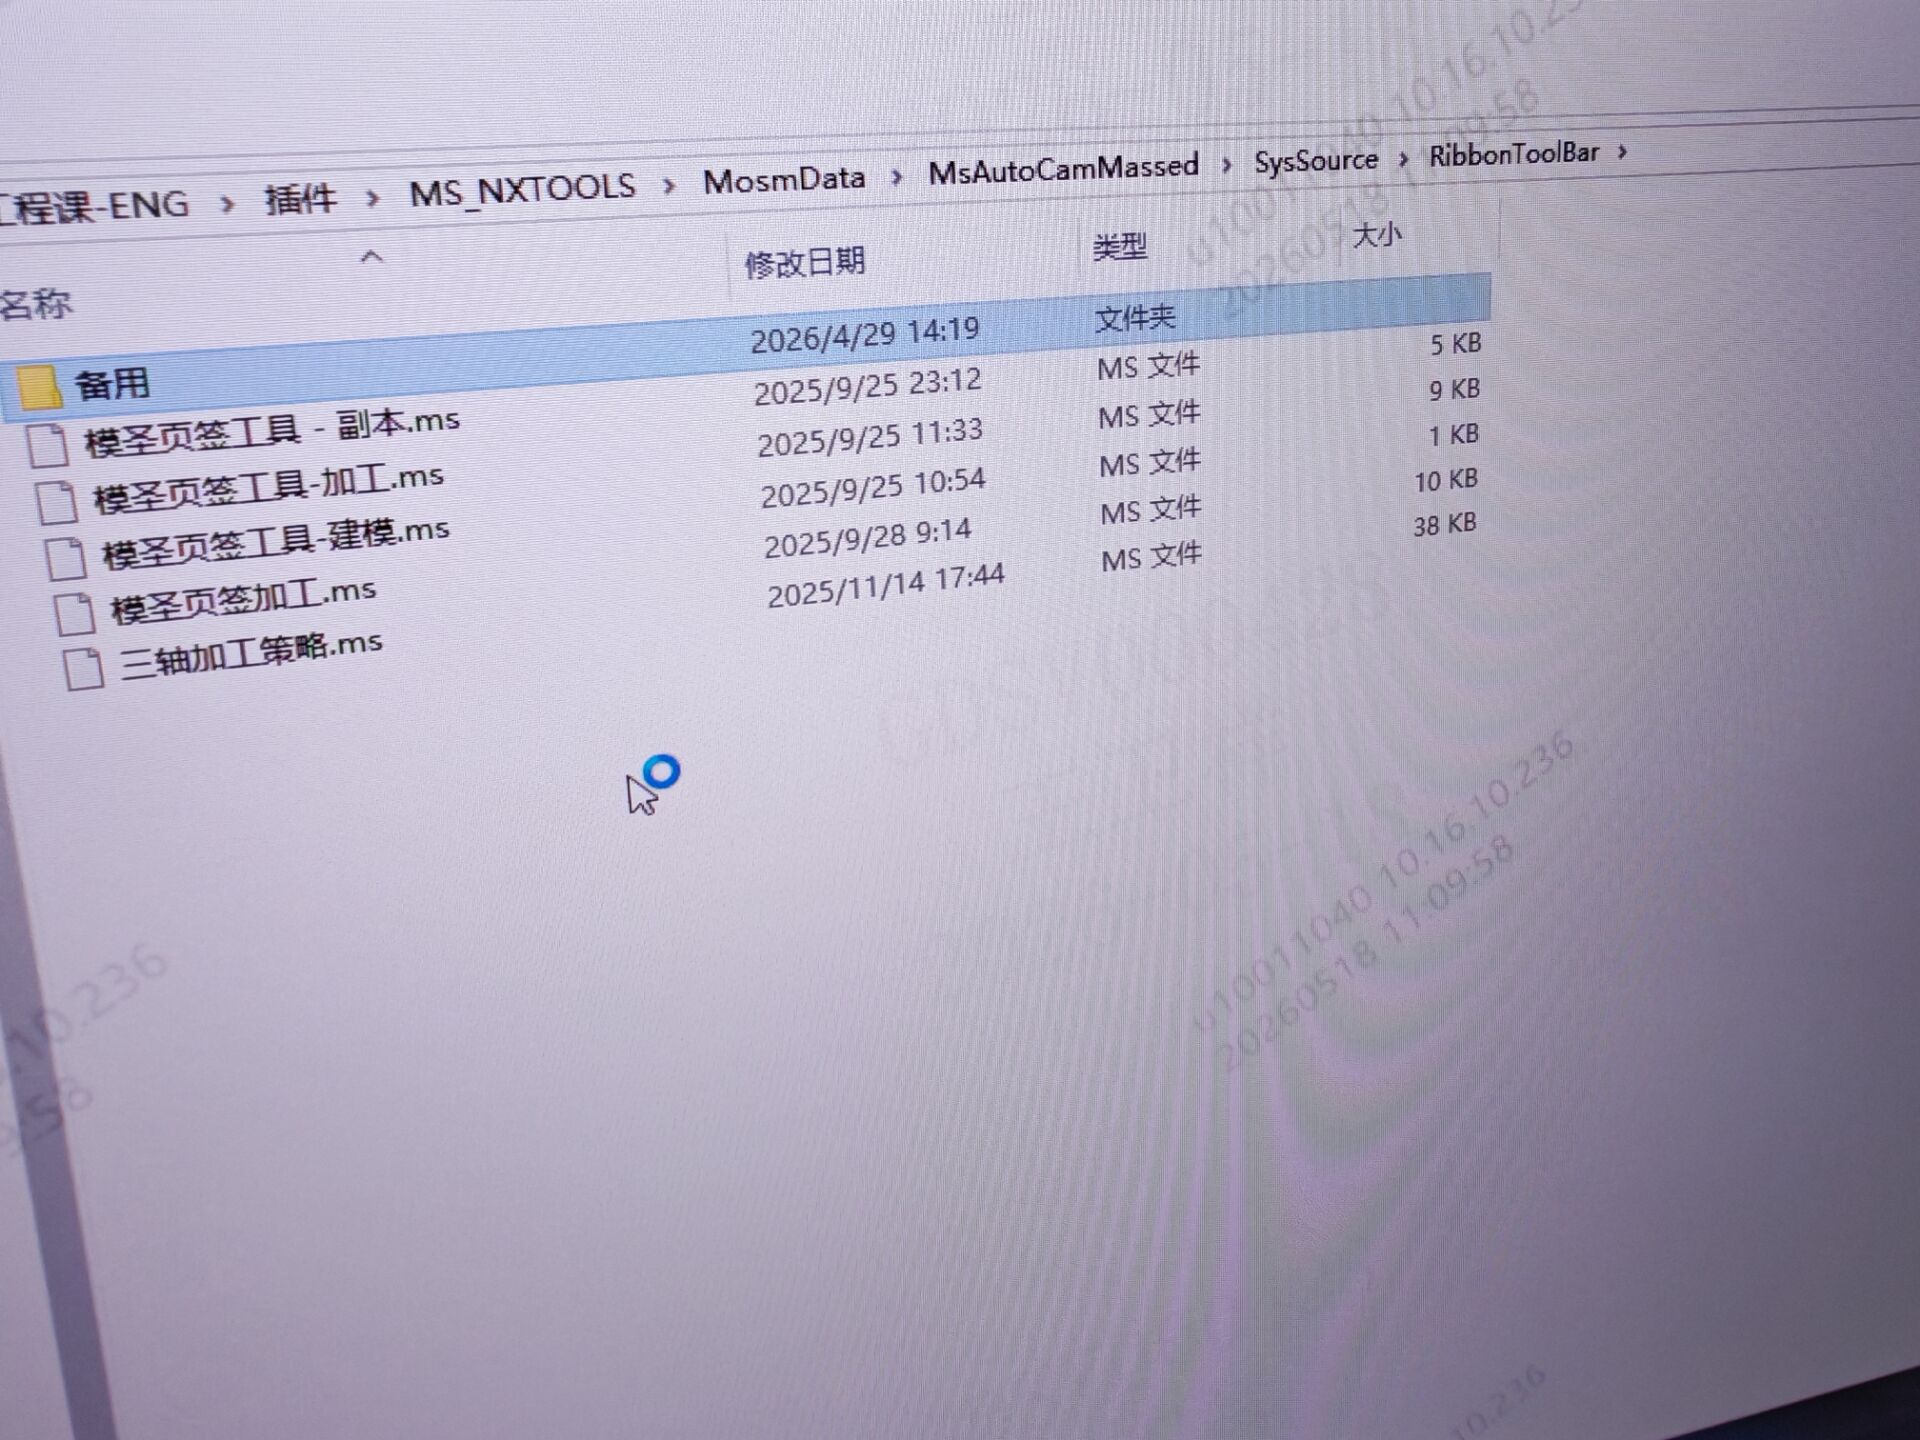
工序参数功能是做什么用的?
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →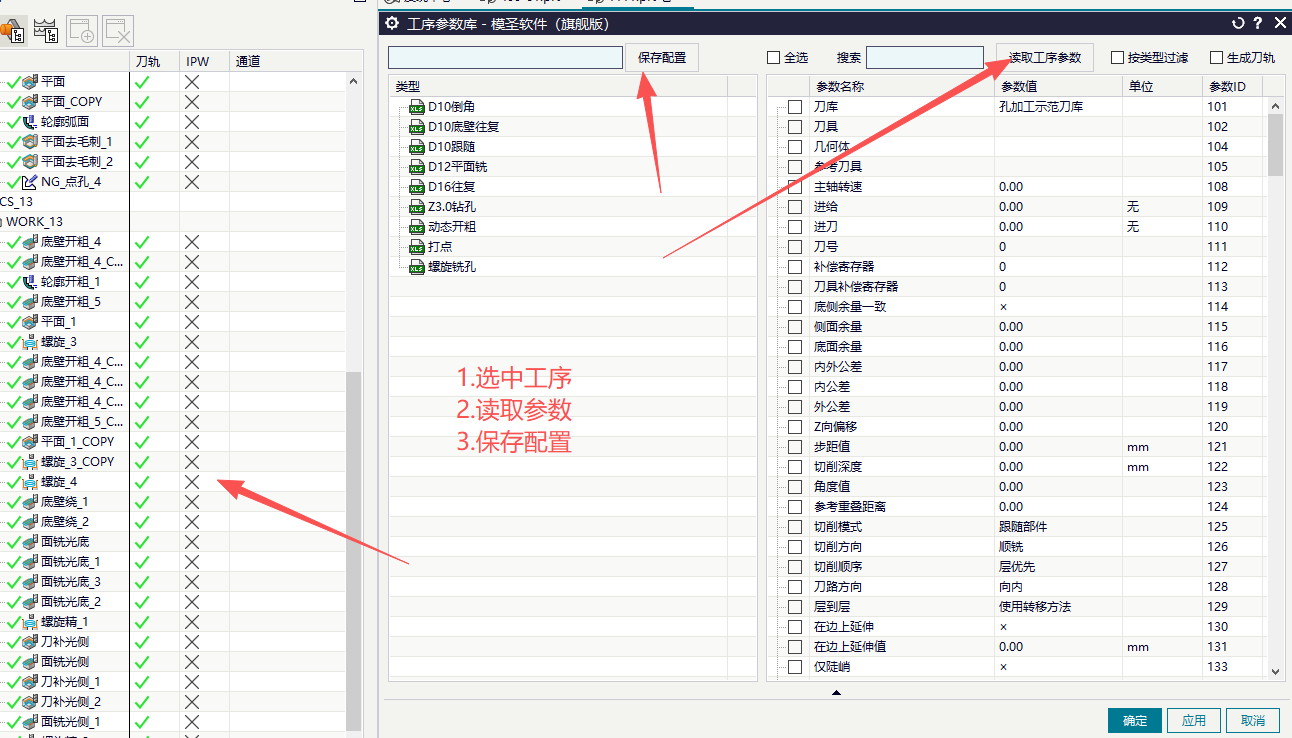
工序参数库适合怎样整理?
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →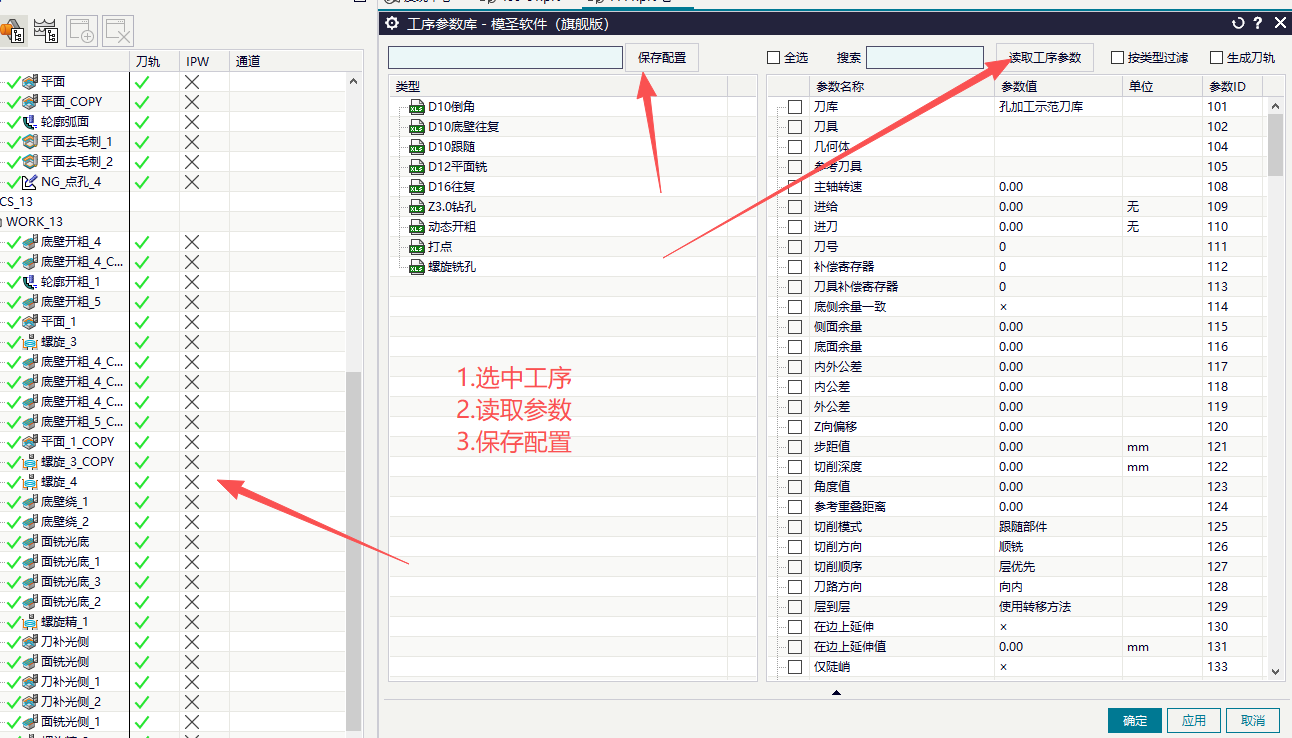
工序参数库可以用来做什么?
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →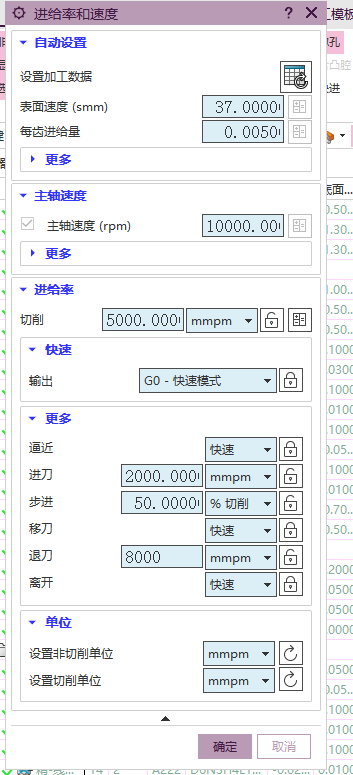
框类自动编程前为什么要先判断封闭、开放和通槽?
页签和自动编程都可以使用自己做好的模板或刀路策略,不一定只能用软件自带模板。先把自有模板整理稳定,再通过页签入口、自动编程配置或模板目录挂接进去。
查看答案 →