“输出字段”的搜索结果
找到 235 条内容
程序单抓取体范围应该怎样选择?
程序单视图、尺寸或部件信息抓取不对时,应检查抓取体范围。常规程序单可抓取操作中的体,多面程序单可按屏幕显示体或配置对象抓取,避免把不需要的毛坯、检查体或其他显示体混进来。
查看答案 →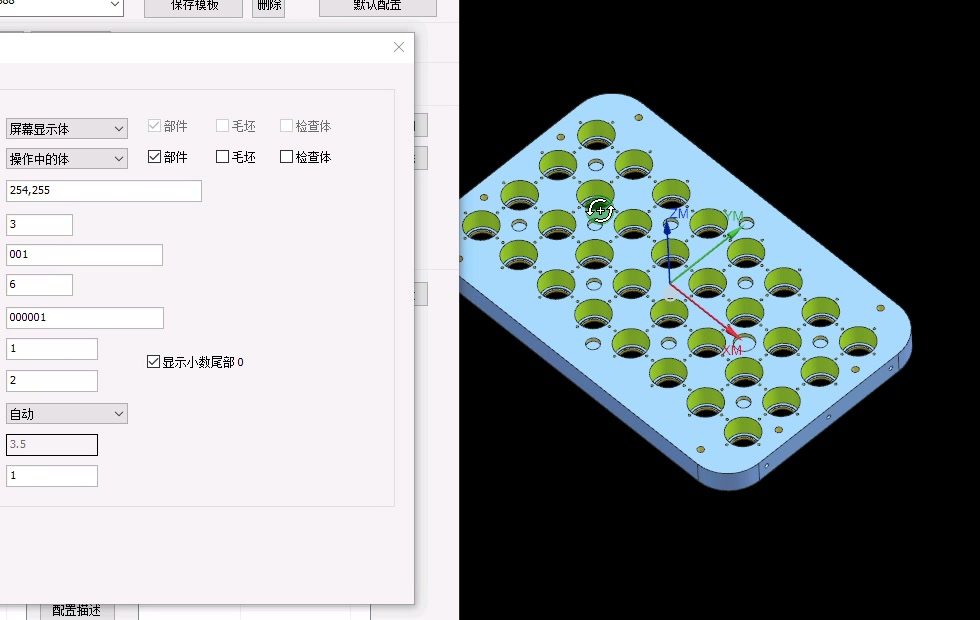
程序单 Z 深度为什么显示正数,怎样显示负数?
程序单 Z 深度显示正负与变量、坐标位置和模板选择有关。通常要使用最低深度等正确变量,坐标在顶面时更容易显示负深度;A/B 模板也要选对。
查看答案 →

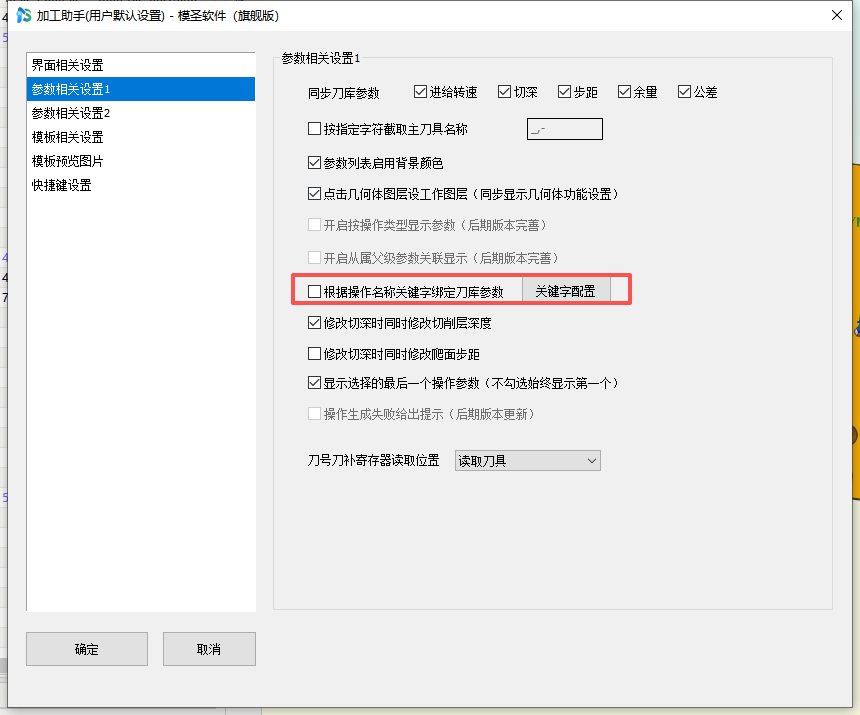
UG/NX 制图里坐标尺寸怎样快速标注?
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
阅读文章 →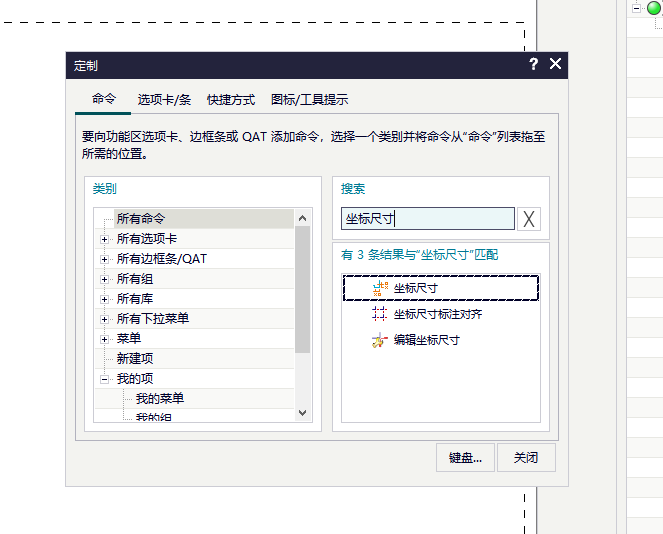
坐标尺寸标注出来的原点符号能不能隐藏?
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
查看答案 →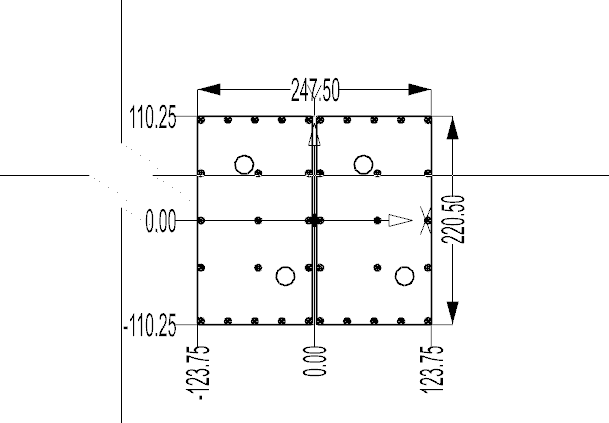
铣螺纹或铣牙时,可以用孔铣还是专门铣牙命令?
螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →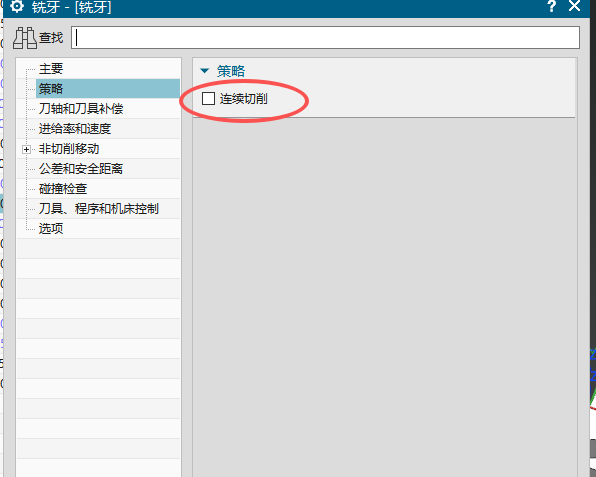
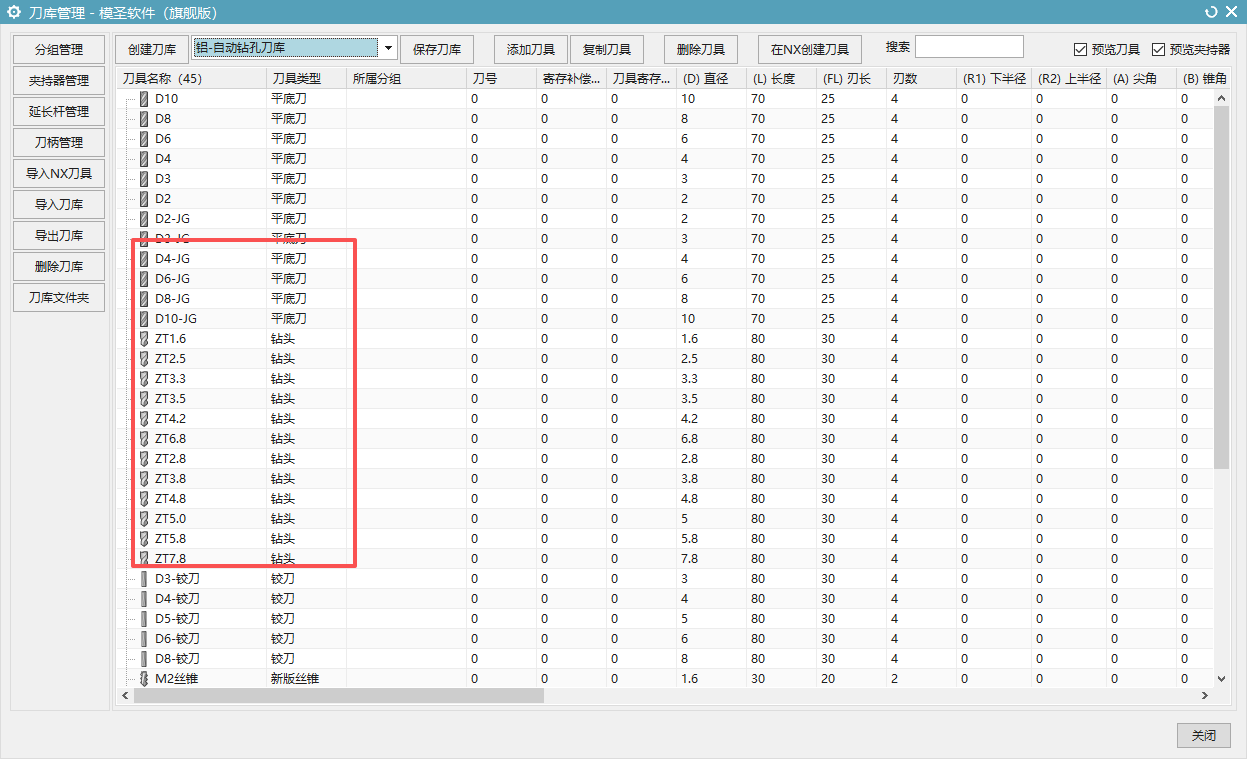
模圣刀库钻头怎么调用刀库里的 Q 值?
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →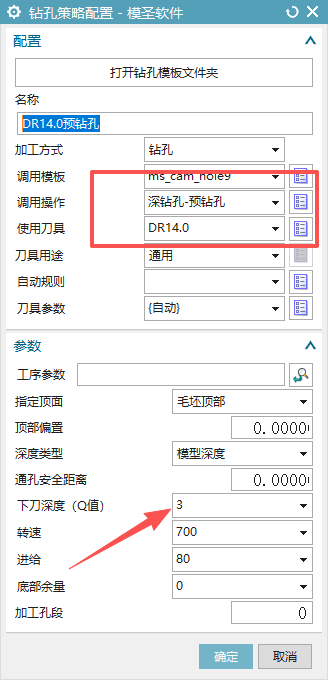
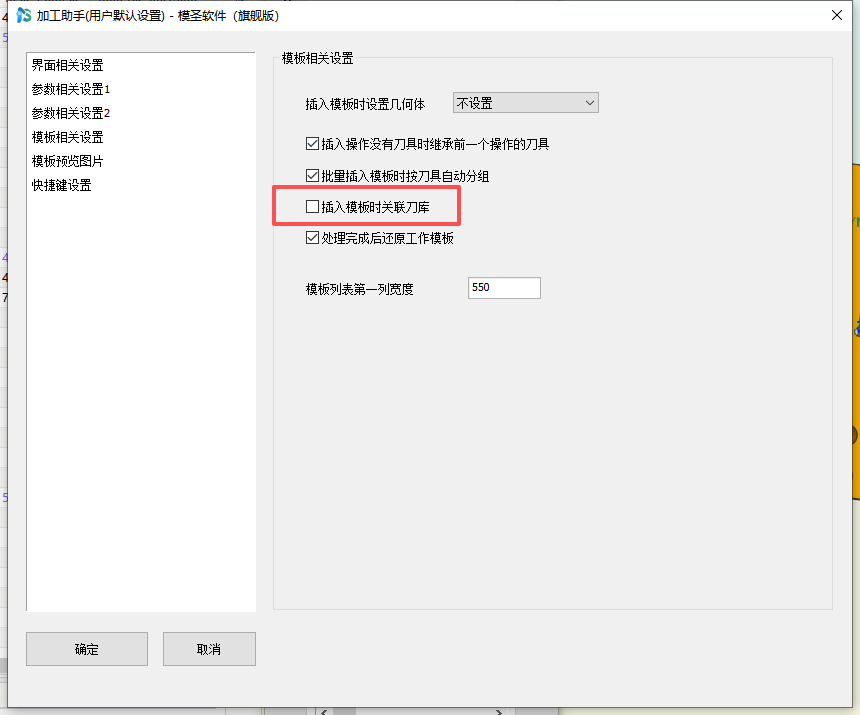
孔自动编程怎样同步刀库里的转速进给?
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →