
自动编程的转速在哪里改?
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。
阅读文章 →
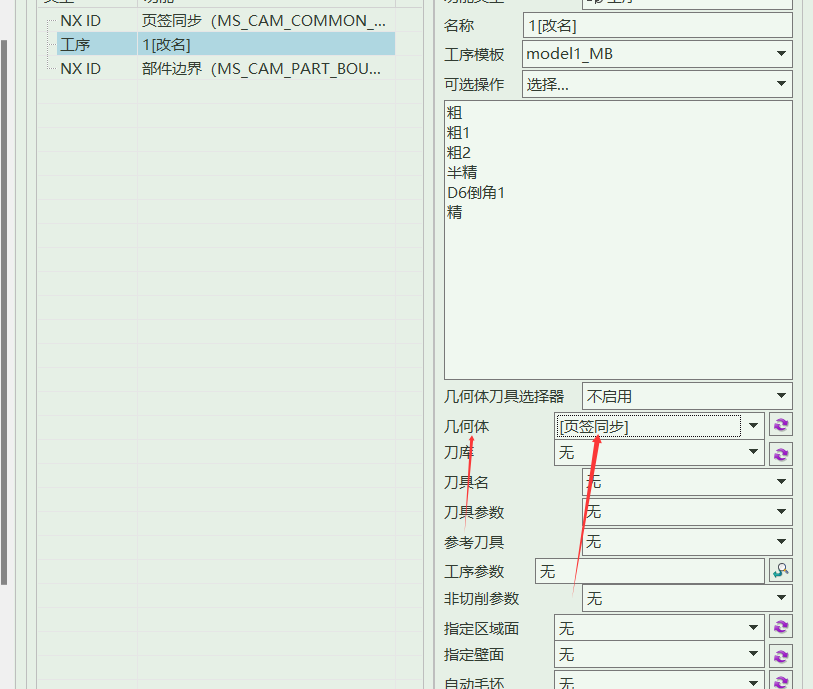

工序参数下拉为空时,先创建或读取一条工序参数;UG 自带搜索不一定能找到该参数入口。常用做法是先从已有操作读取参数,再按刀具、余量、转速进给等字段勾选保存。
查看答案 →
NX2512 中孔自动最小安全距离总是自动变为 3mm,而 NX12 正常,可能与高版本配置兼容、默认值覆盖或参数映射有关。应先记录版本和配置来源。
查看答案 →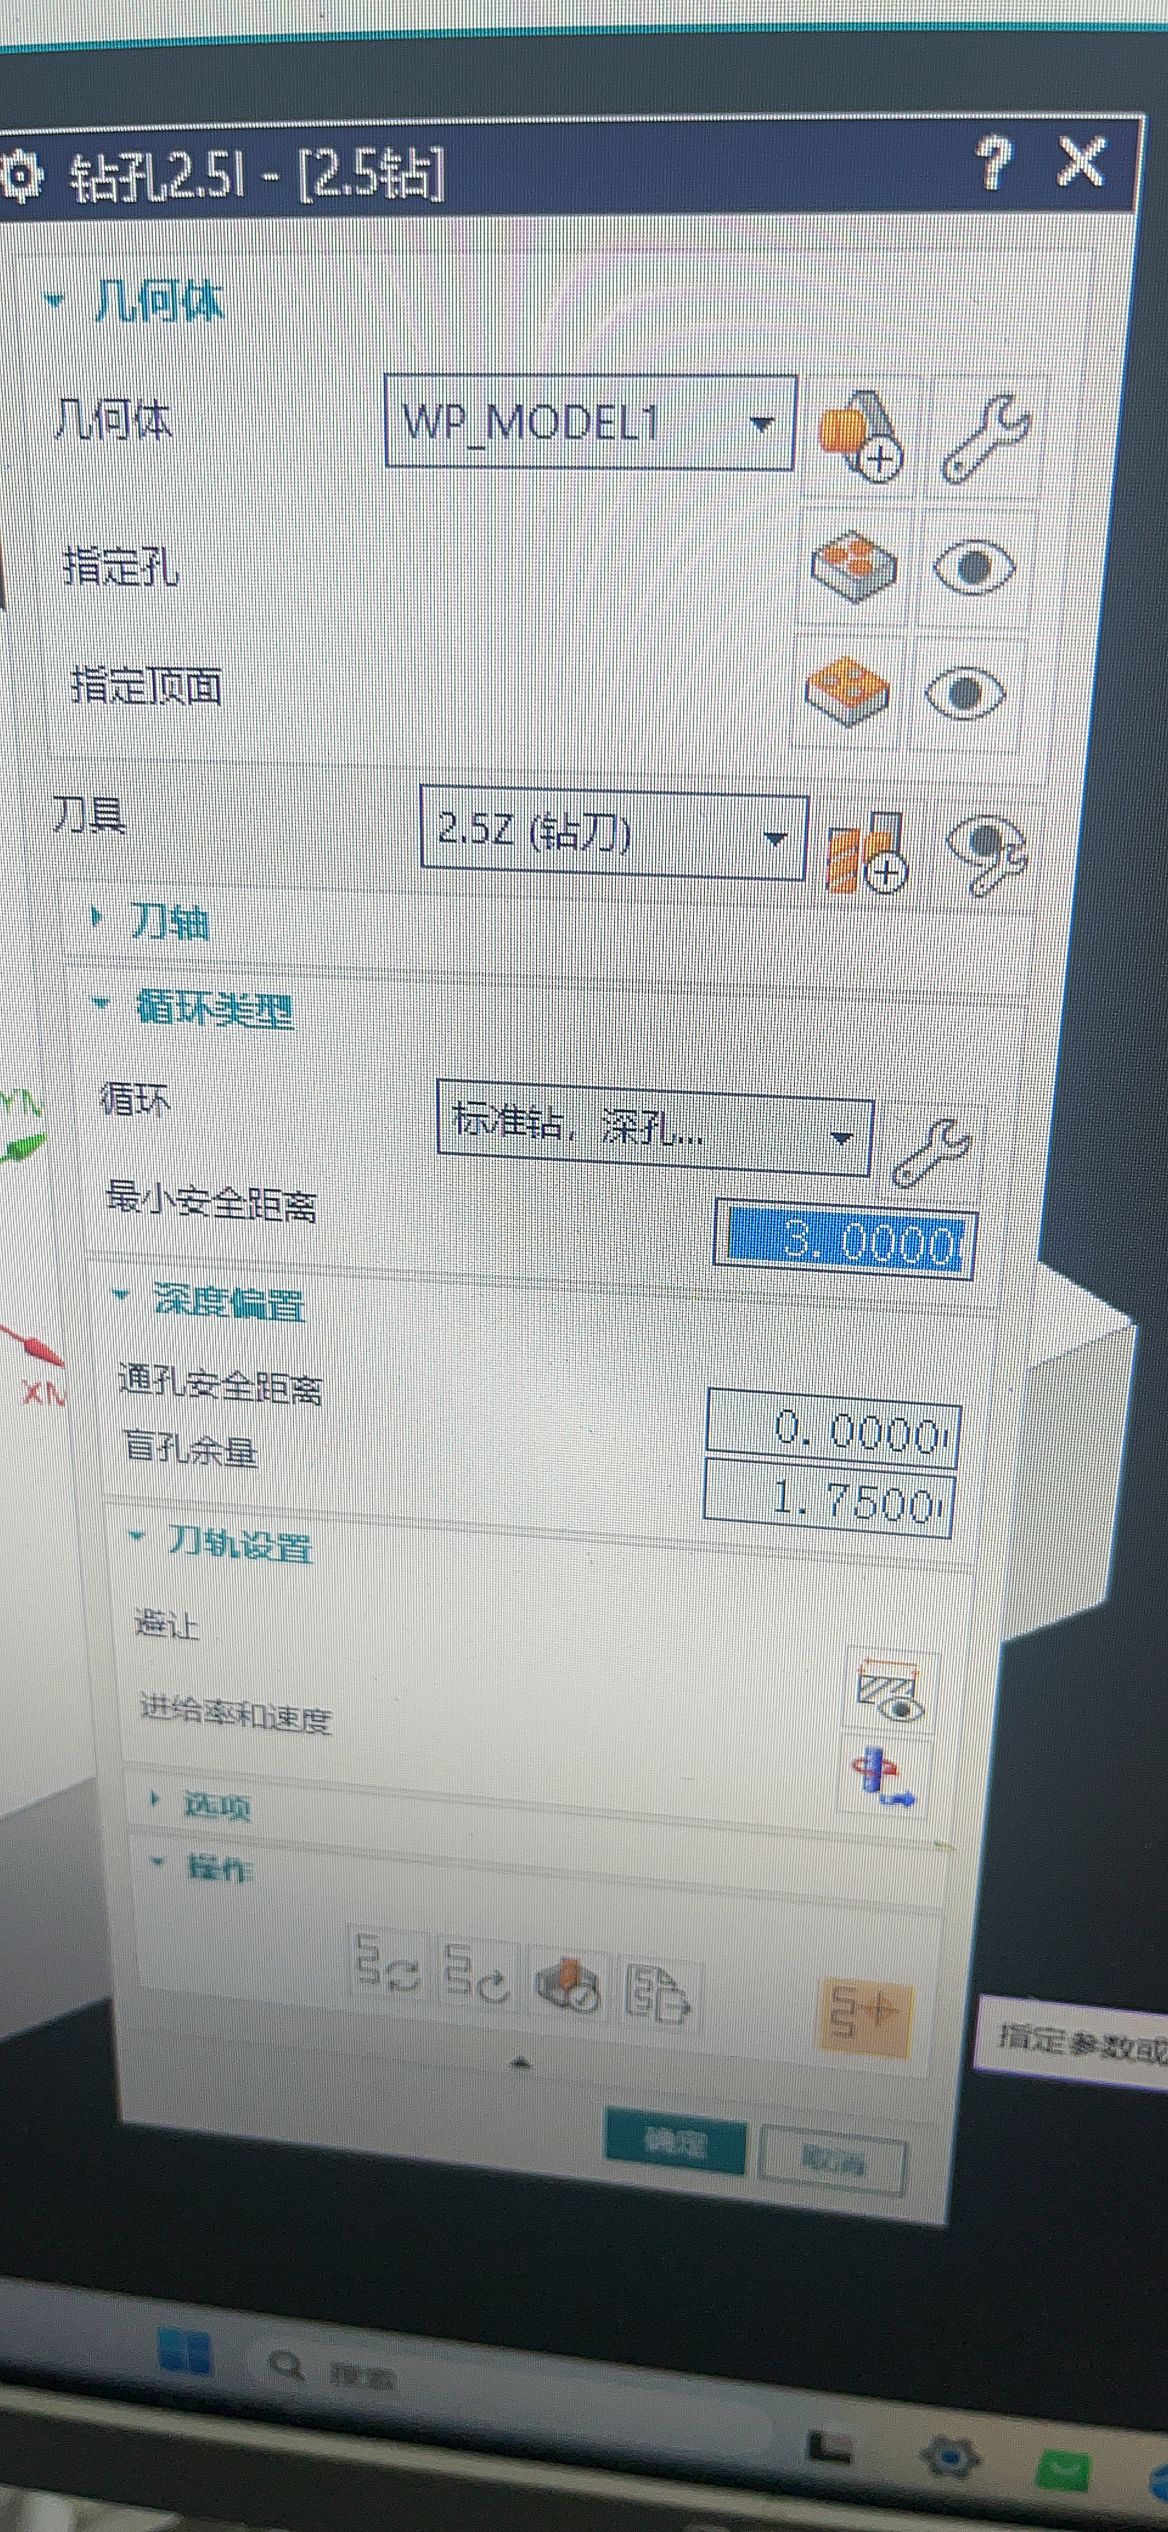
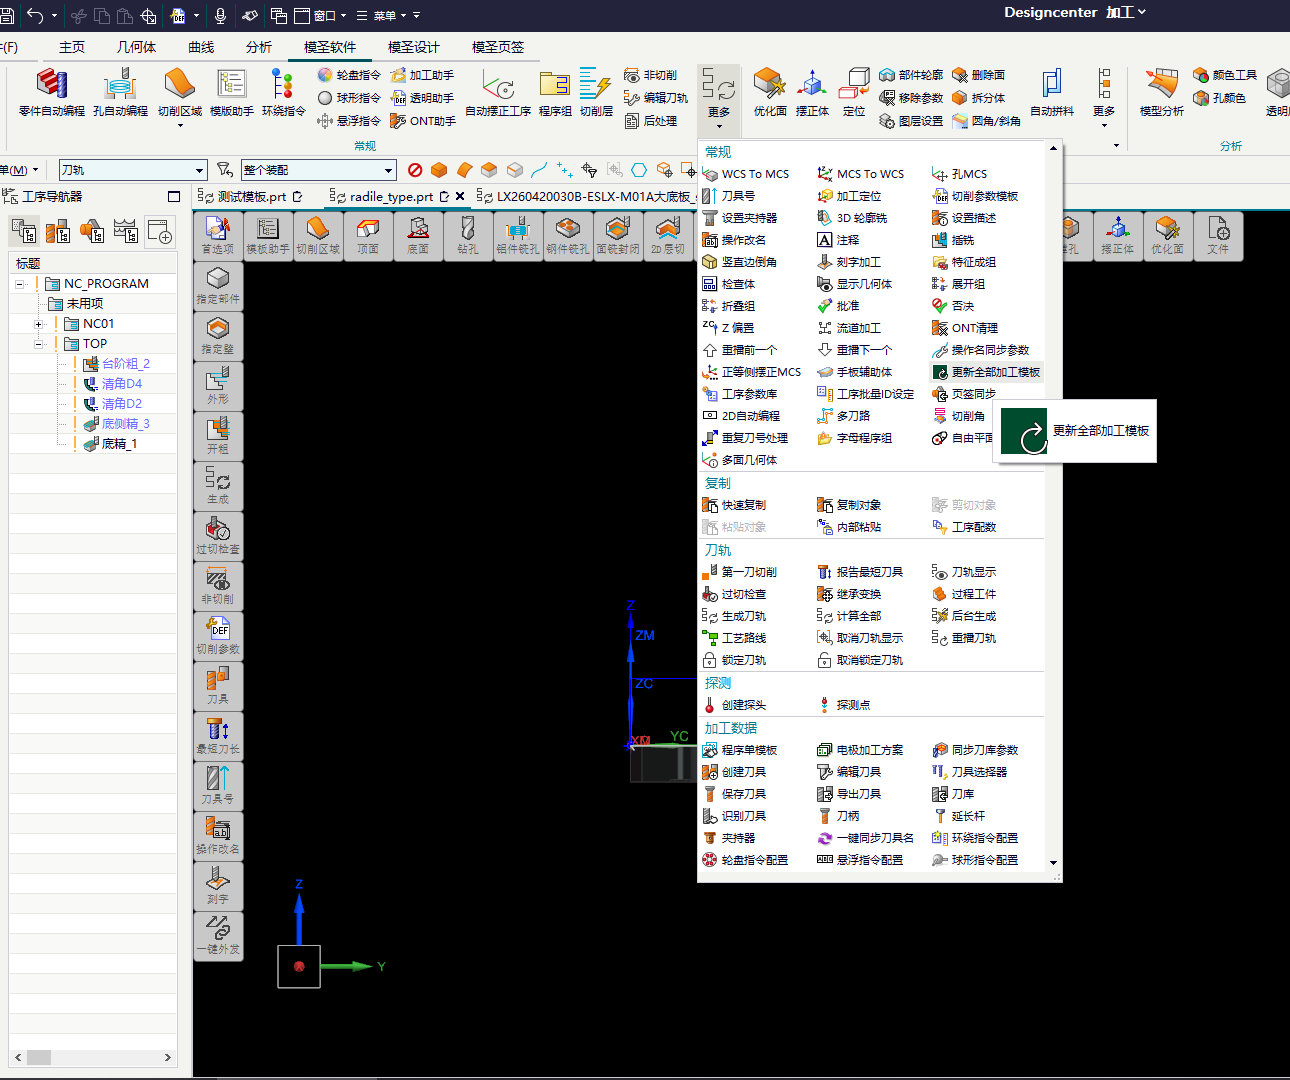
MS 刀库文件通常不适合像普通表格一样直接打开编辑。如果需要查看或整理刀具数据,应优先通过软件里的导出功能导出表格,再在表格中查看、备份或整理。
阅读文章 →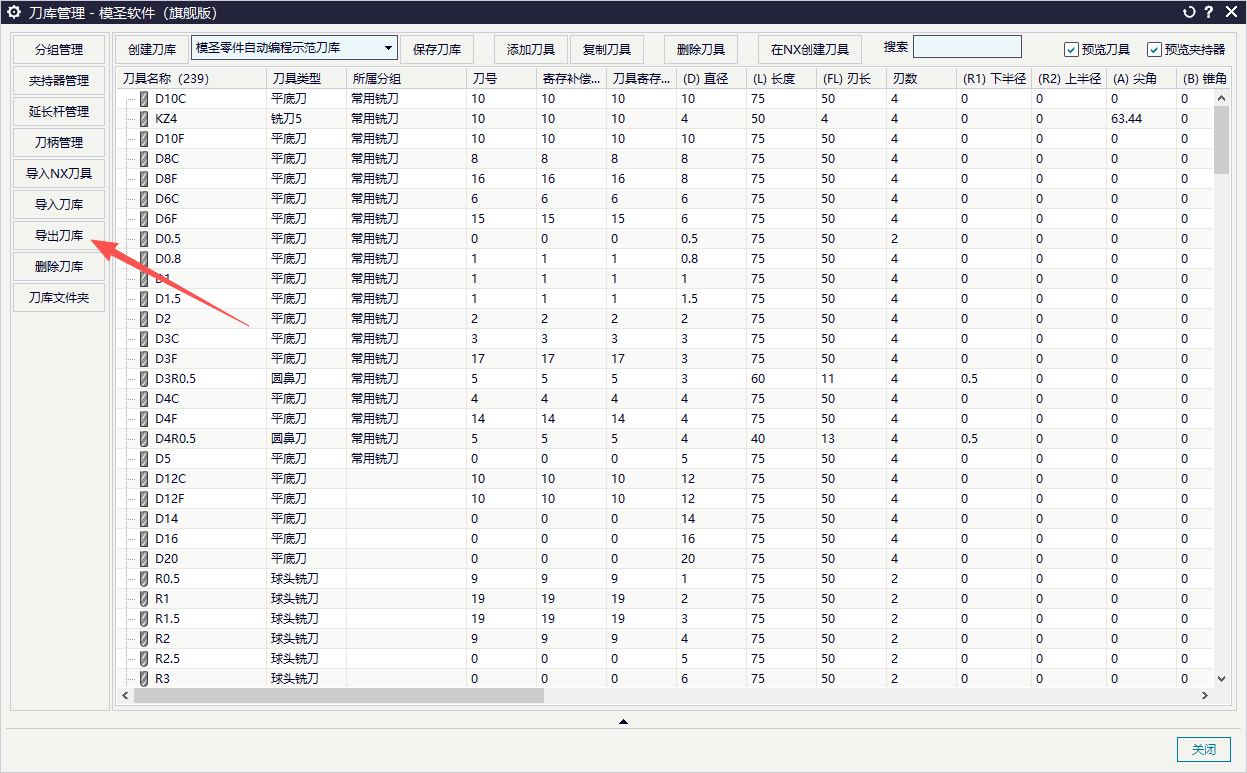
把文字放到工件上加工,常用做法是先用平面文本或文字注释创建文字,再用刻字加工或自动编程中的刻字功能选择文字和底面。选不到字时,优先检查字体、文字位置和视图方向。
阅读文章 →

