孔自动编程创建成铣刀或直径错误时怎样排查?
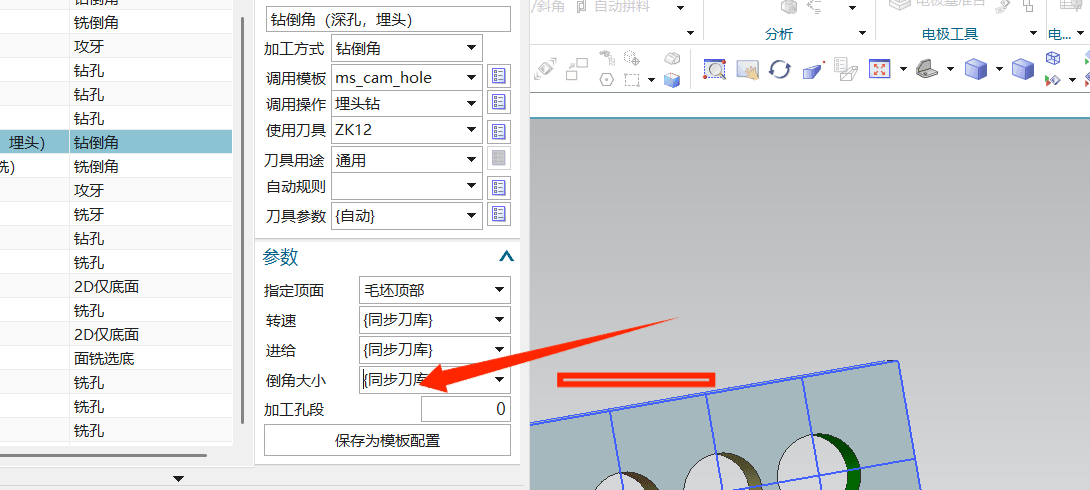
孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →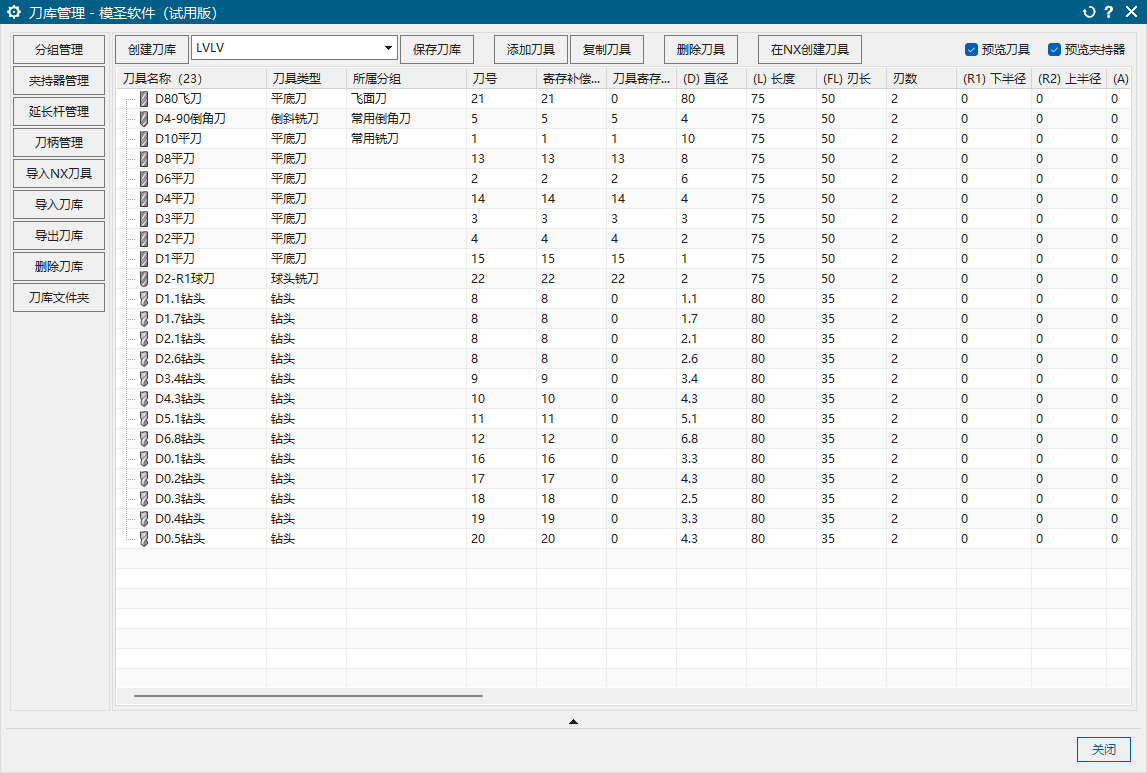
孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →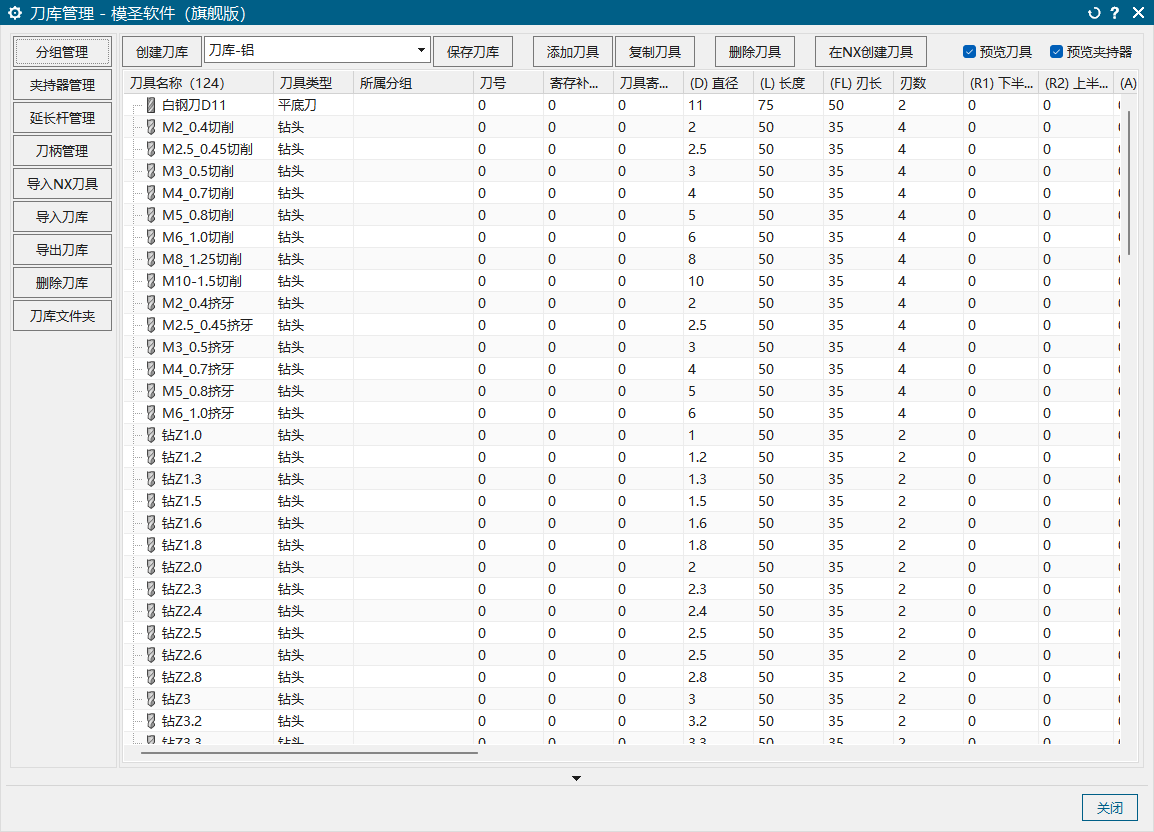
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →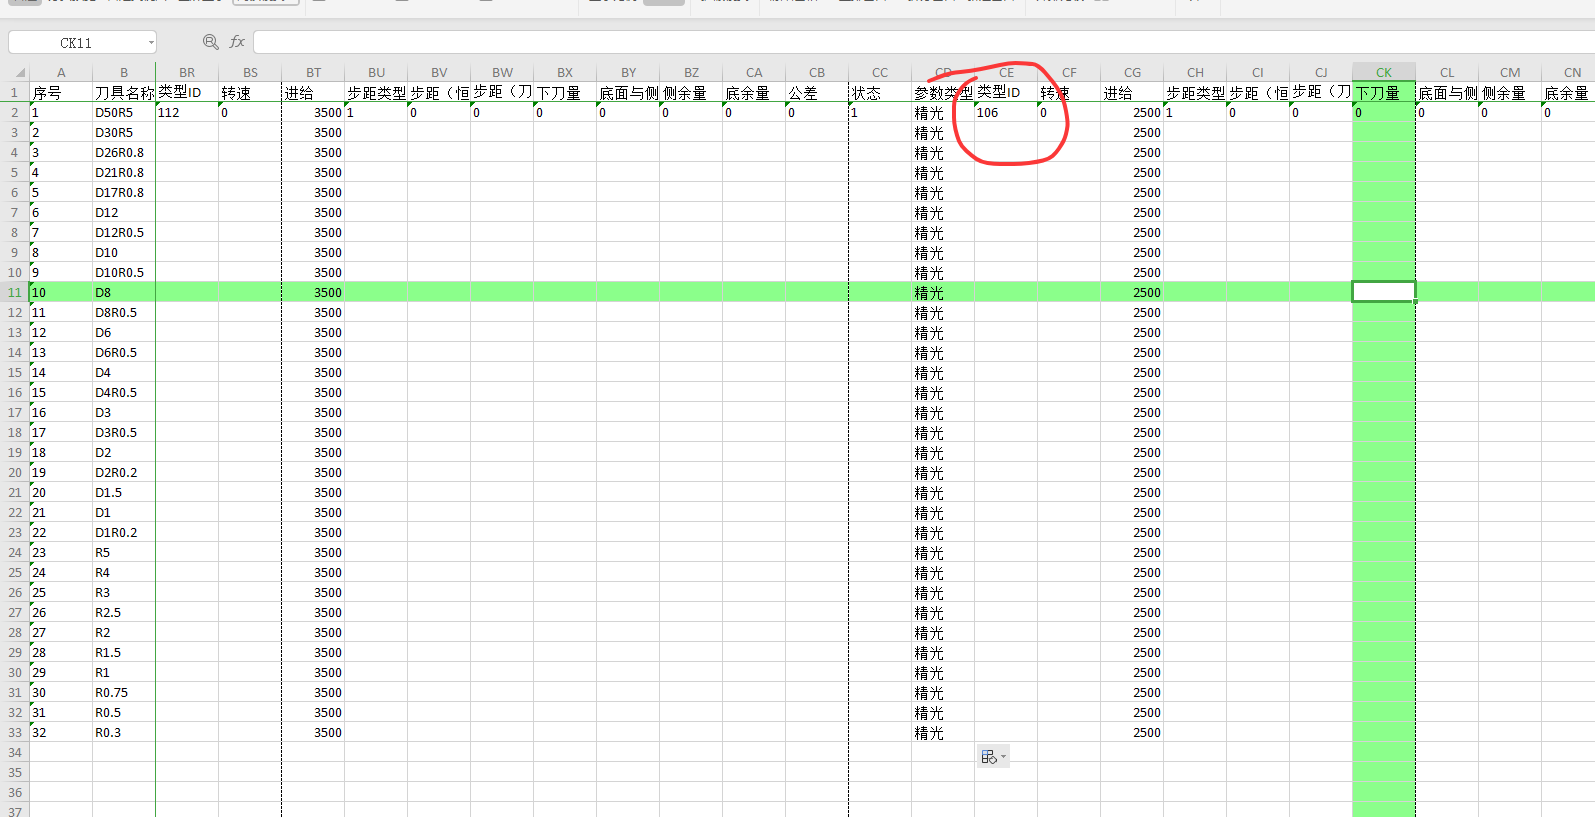
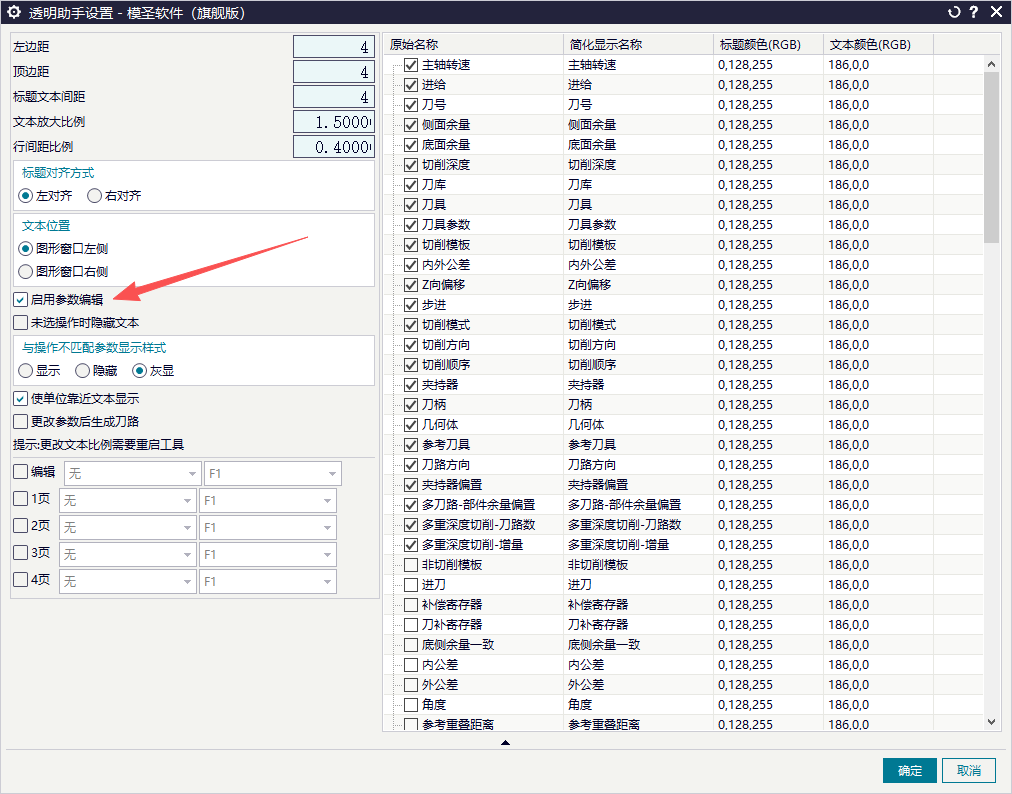
使用模板后刀号不一致,可能是模板内部刀具号设置为“局部”,没有继承外部或当前设置。替换新模板后尤其要检查刀号、刀补、刀库和继承方式,出程序前再做后处理检测。
查看答案 →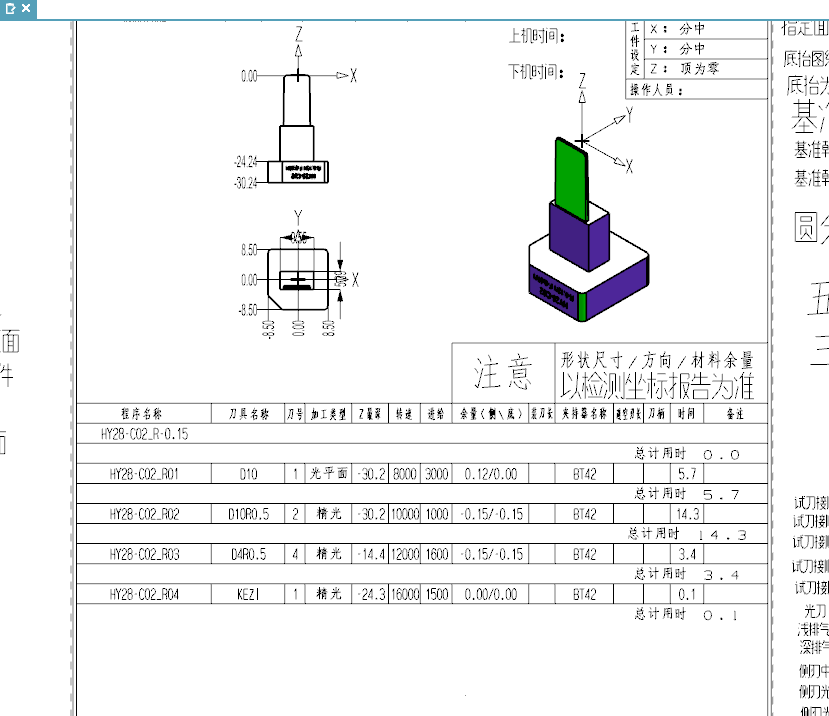
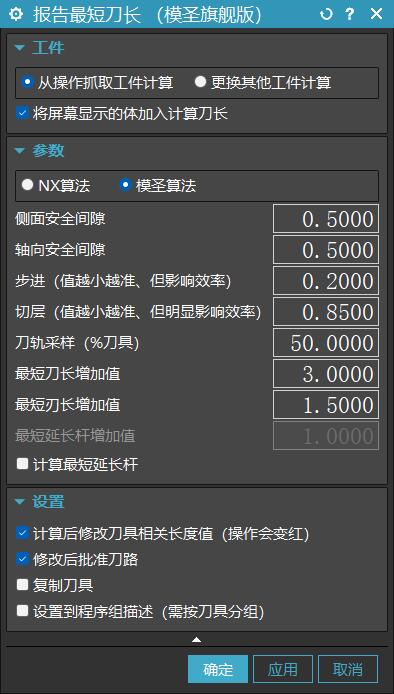
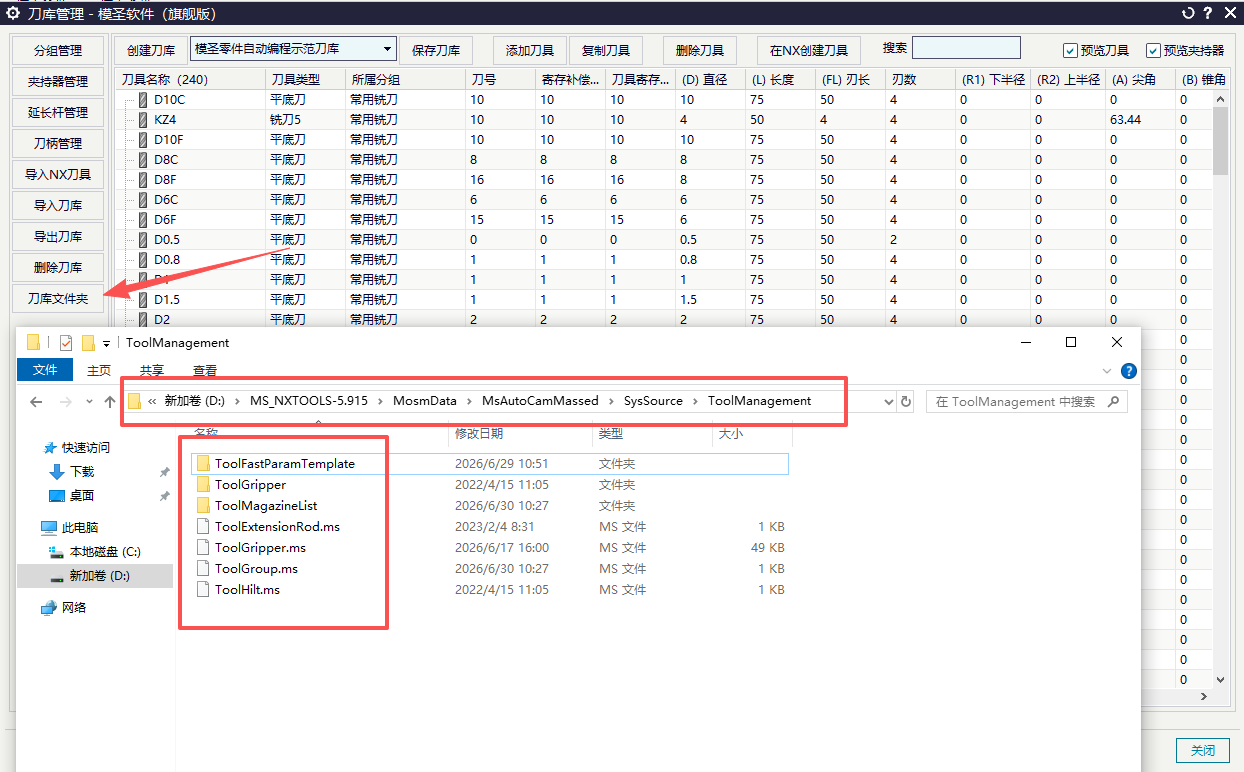
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →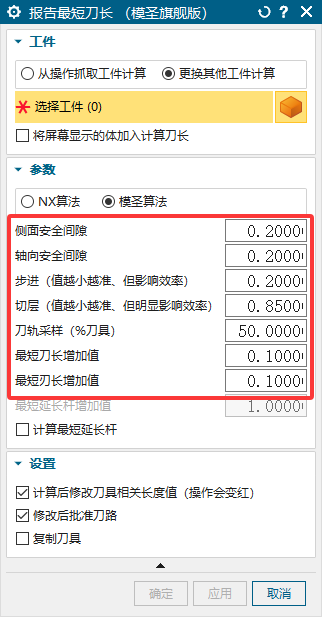
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →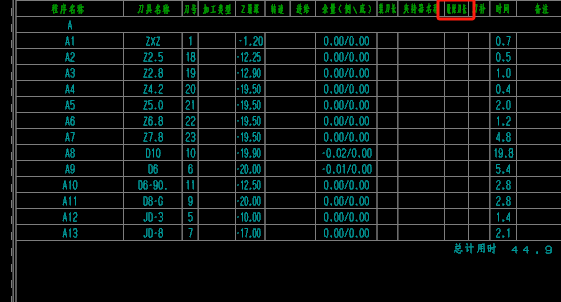
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
阅读文章 →