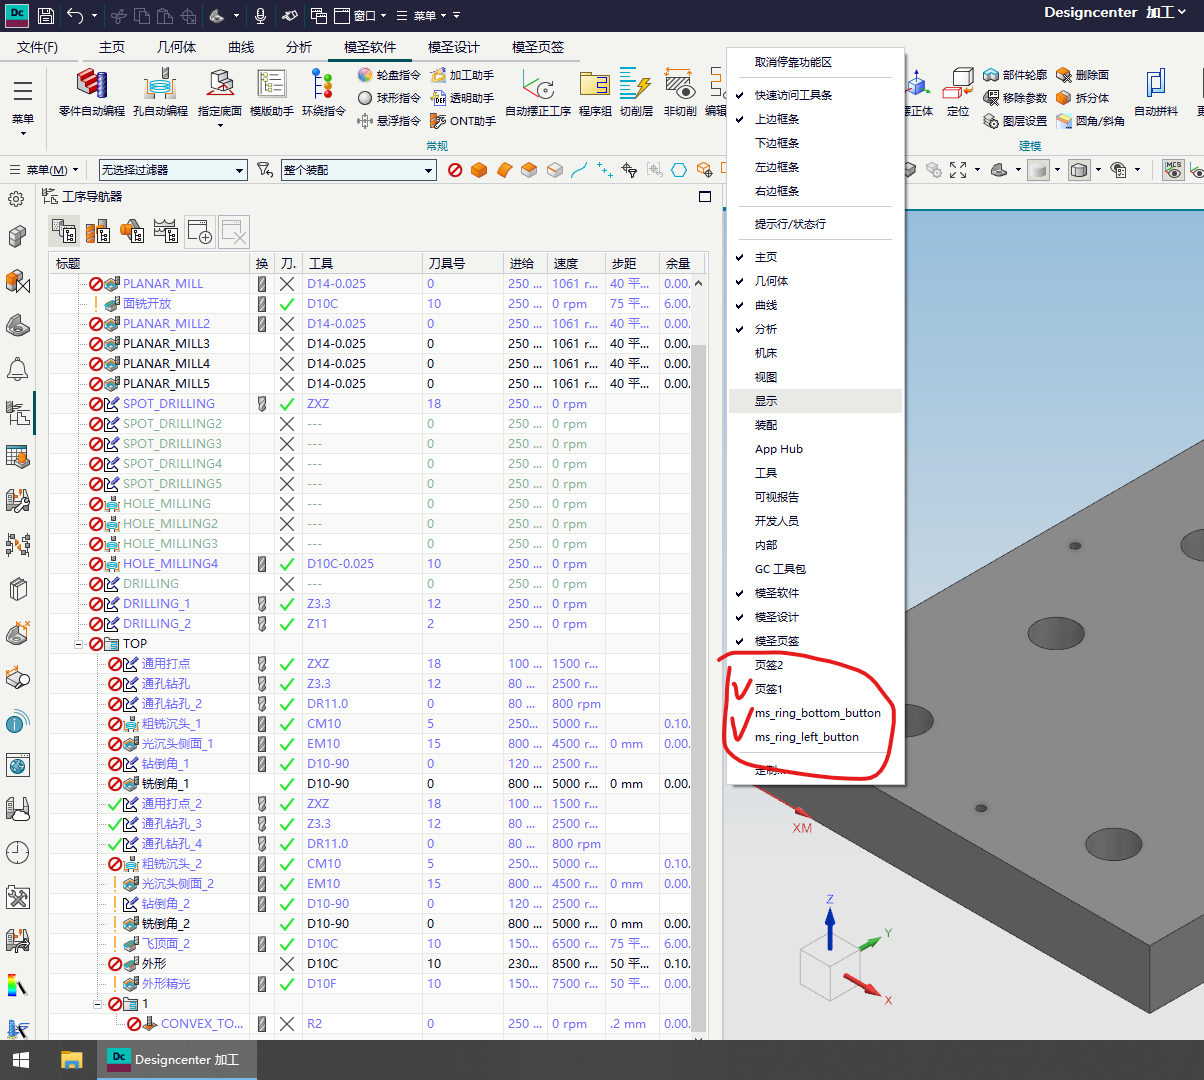
G41 应该加在什么位置更稳?
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
底壁铣、面铣或相关页签模板需要自动带毛坯厚度时,先确认使用的功能和几何选择方式。遇到底面自动计算不准或不稳定时,可以优先尝试“指定壁”相关功能,通常比只依赖底面自动毛坯厚度更可控。
阅读文章 →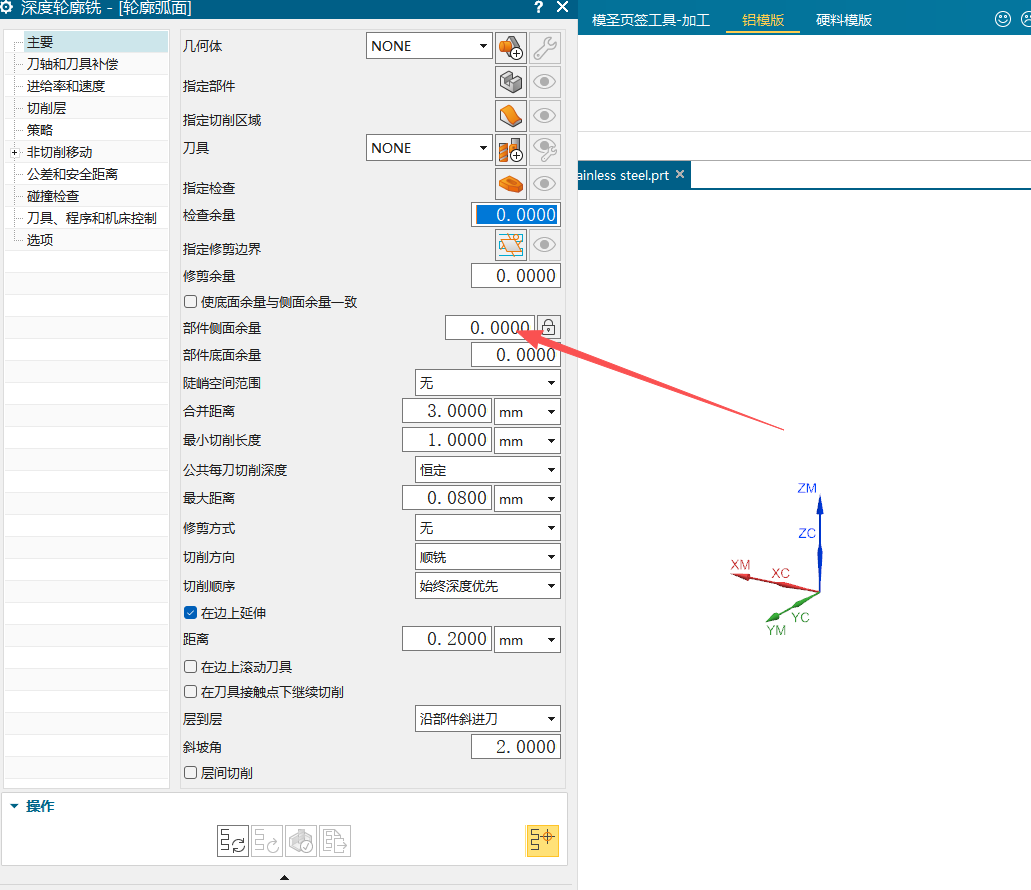

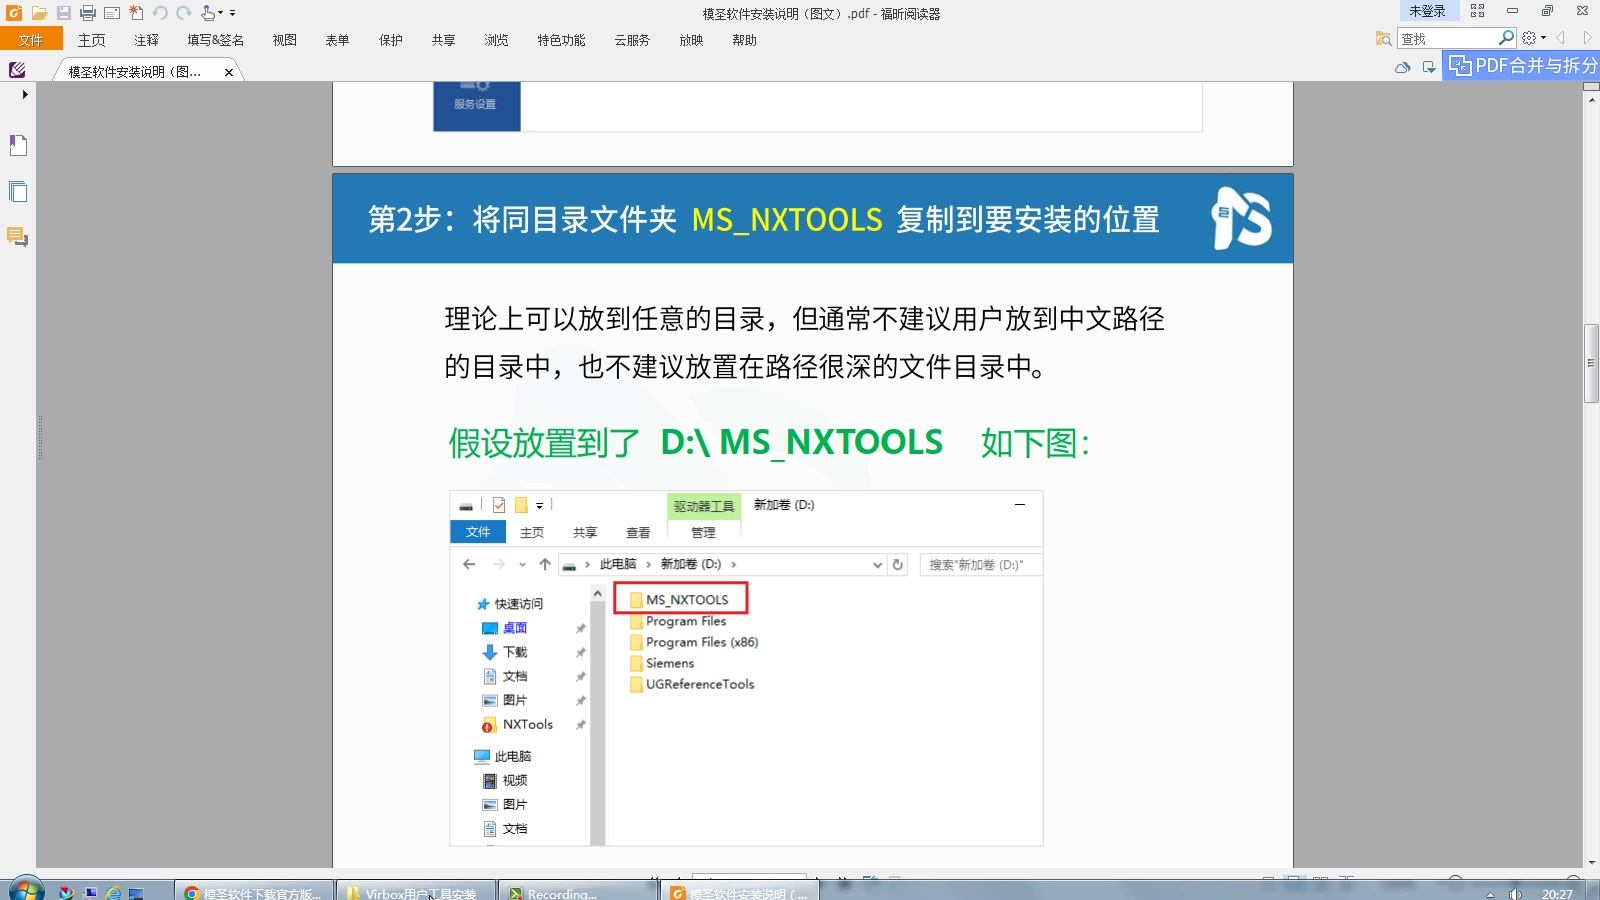
页签模板迁移或换电脑使用时,不能只复制模圣目录。页签实际调用的工序模板还要放到当前 NX/UG 对应的模板目录中,否则页签入口可能能看到,但调用时会提示未选择对象、模板异常或功能不完整。
阅读文章 →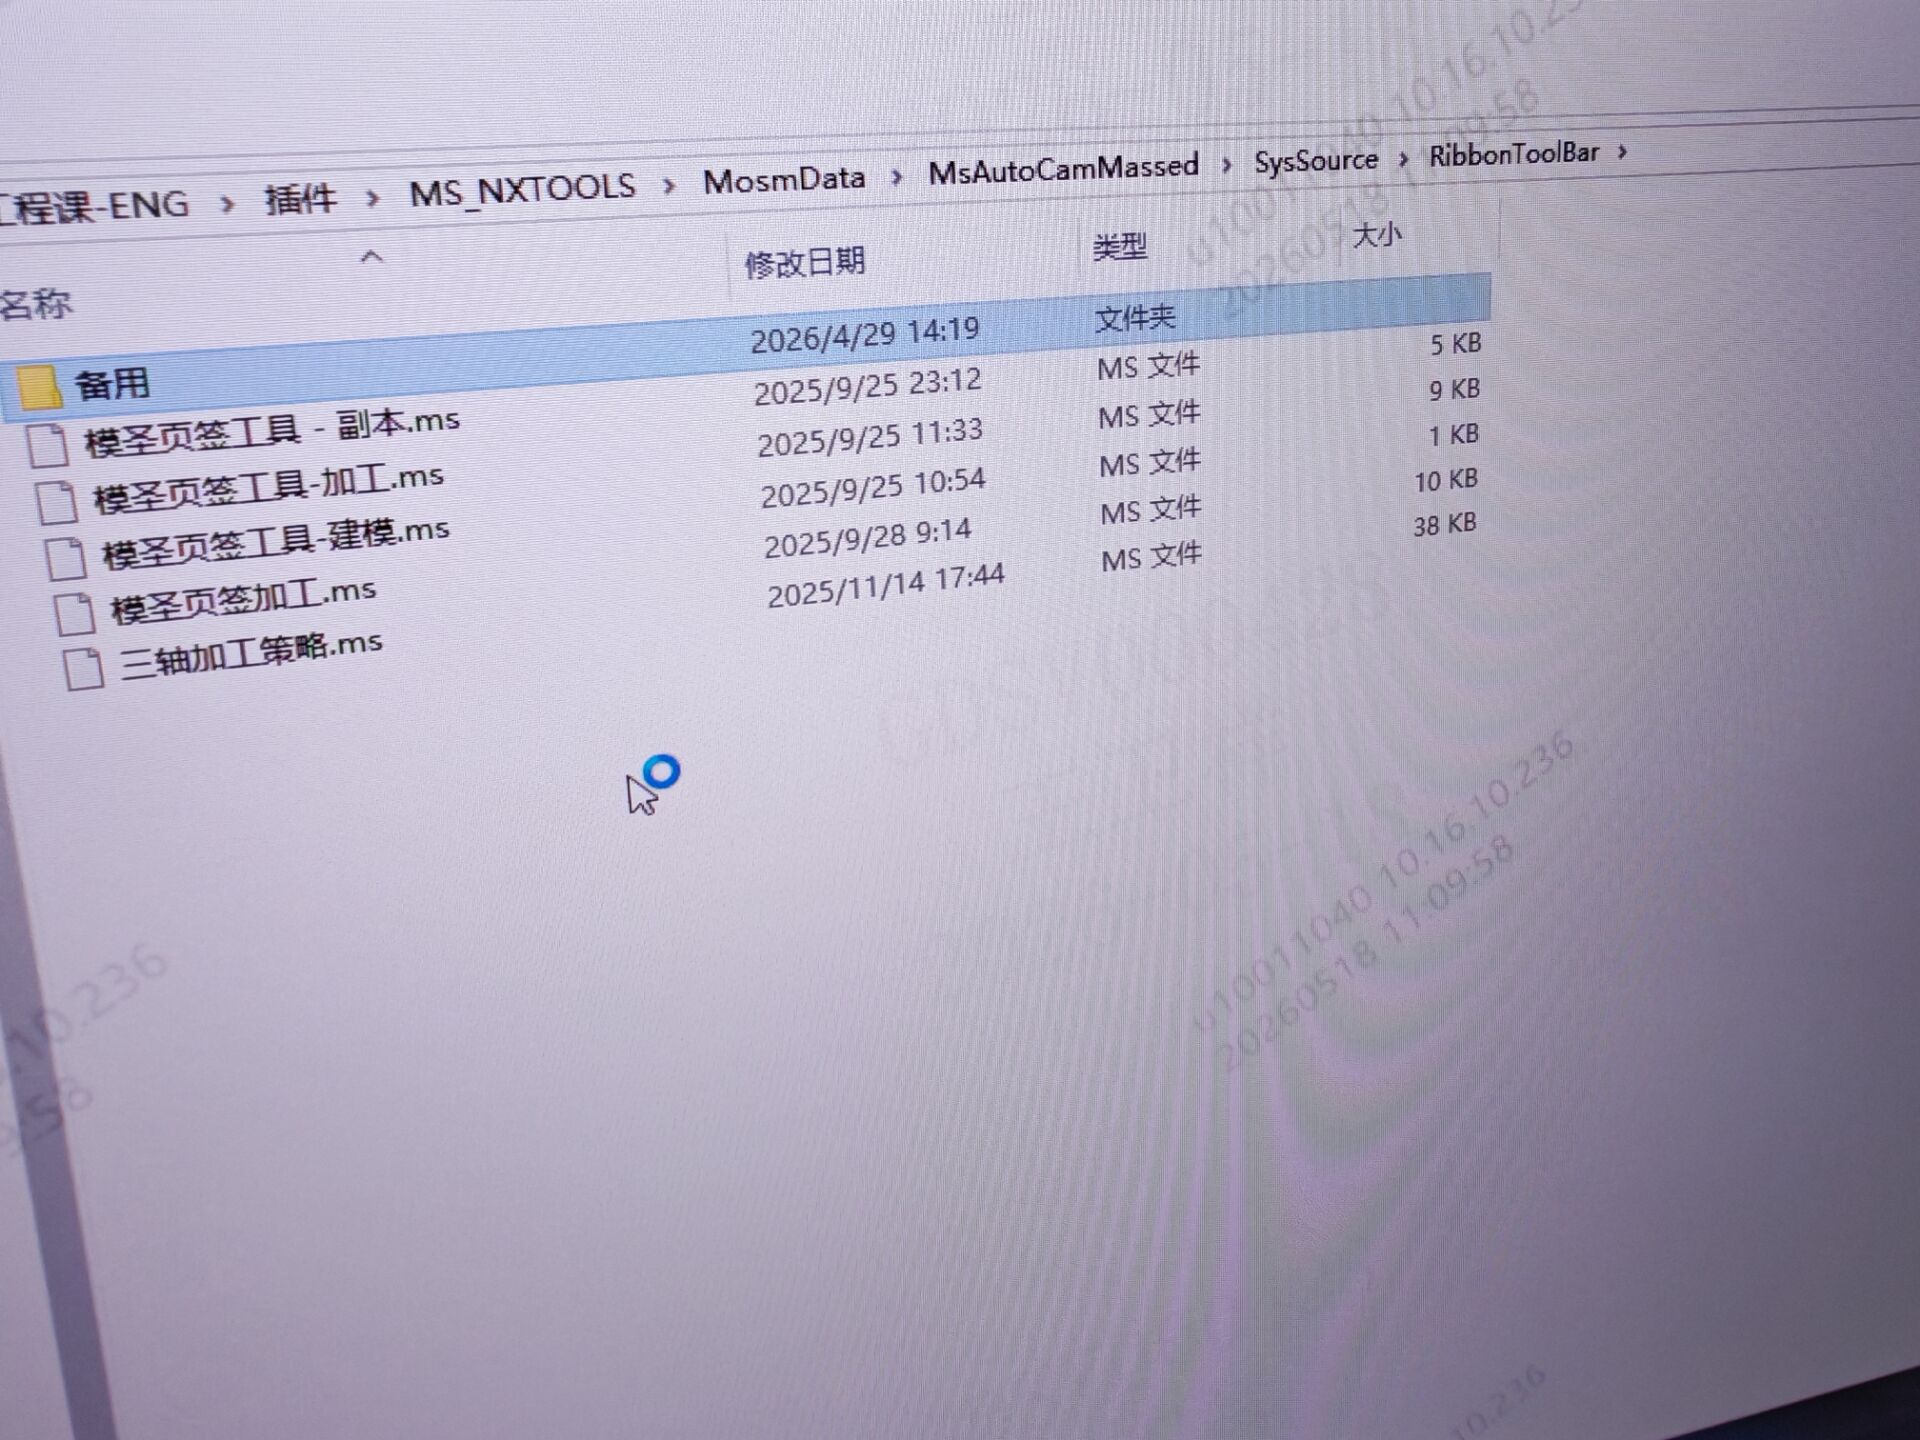

3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →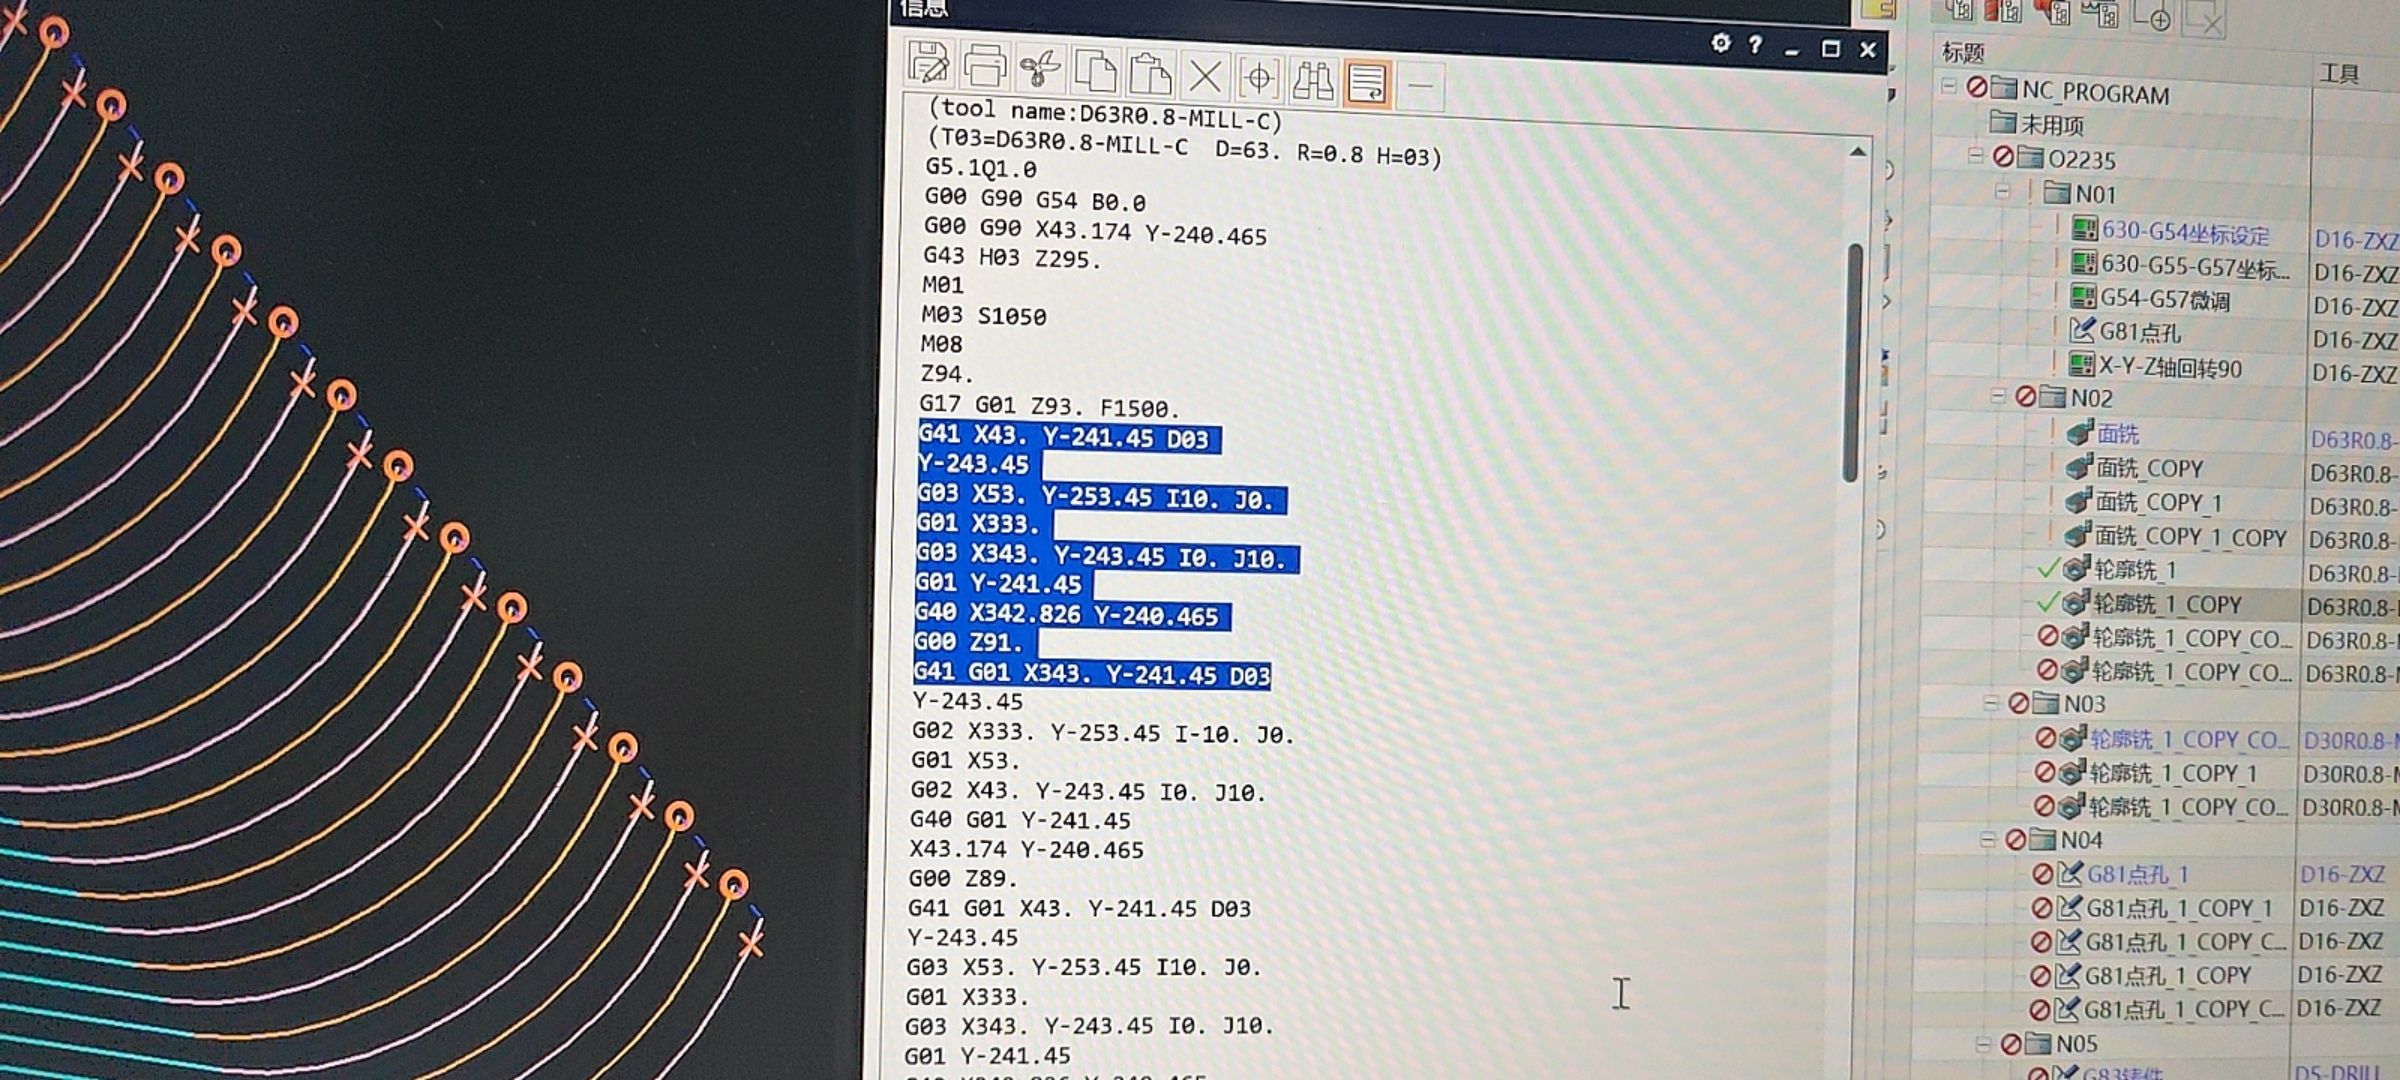

钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →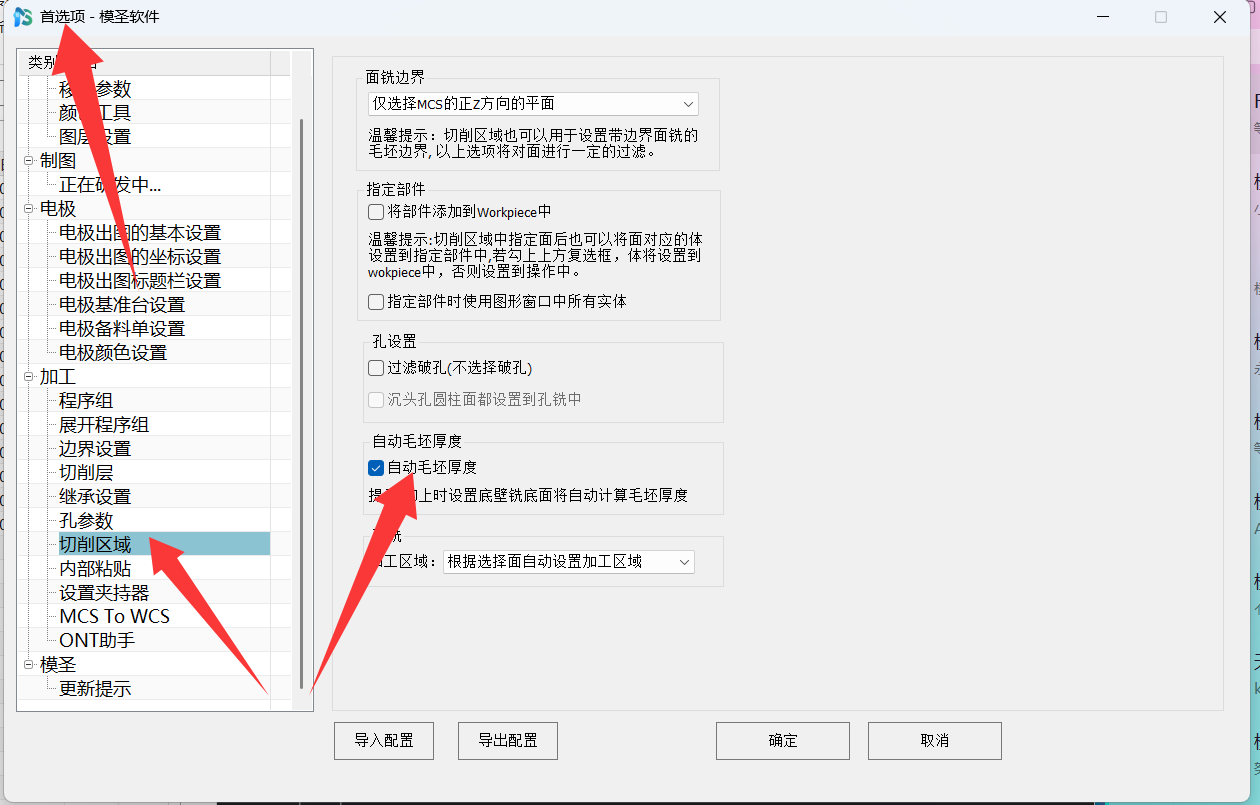
页签新建或修改模板后,如果启动后直接调用异常,可先保存页签模板并重启 NX/UG。模板用错、保存后未刷新或未重启,都可能导致页签工具需要重新打开后才可用。
阅读文章 →