
后处理输出时怎样自动建立独立文件夹?
后处理输出目录可按软件提供的变量或表达式自动分目录;如果变量列表里没有坐标系名称,就不能直接按坐标系名称创建文件夹,需要改用已有变量或作为功能需求处理。
查看答案 →
后处理输出目录可按软件提供的变量或表达式自动分目录;如果变量列表里没有坐标系名称,就不能直接按坐标系名称创建文件夹,需要改用已有变量或作为功能需求处理。
查看答案 →
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
程序单或后处理界面里显示“机床坐标”或“MCS”,本质上都指向加工坐标相关含义。不同版本或模板显示文字可能不同,通常不影响实际输出,关键仍是确认 MCS、夹具偏置和后处理输出一致。
查看答案 →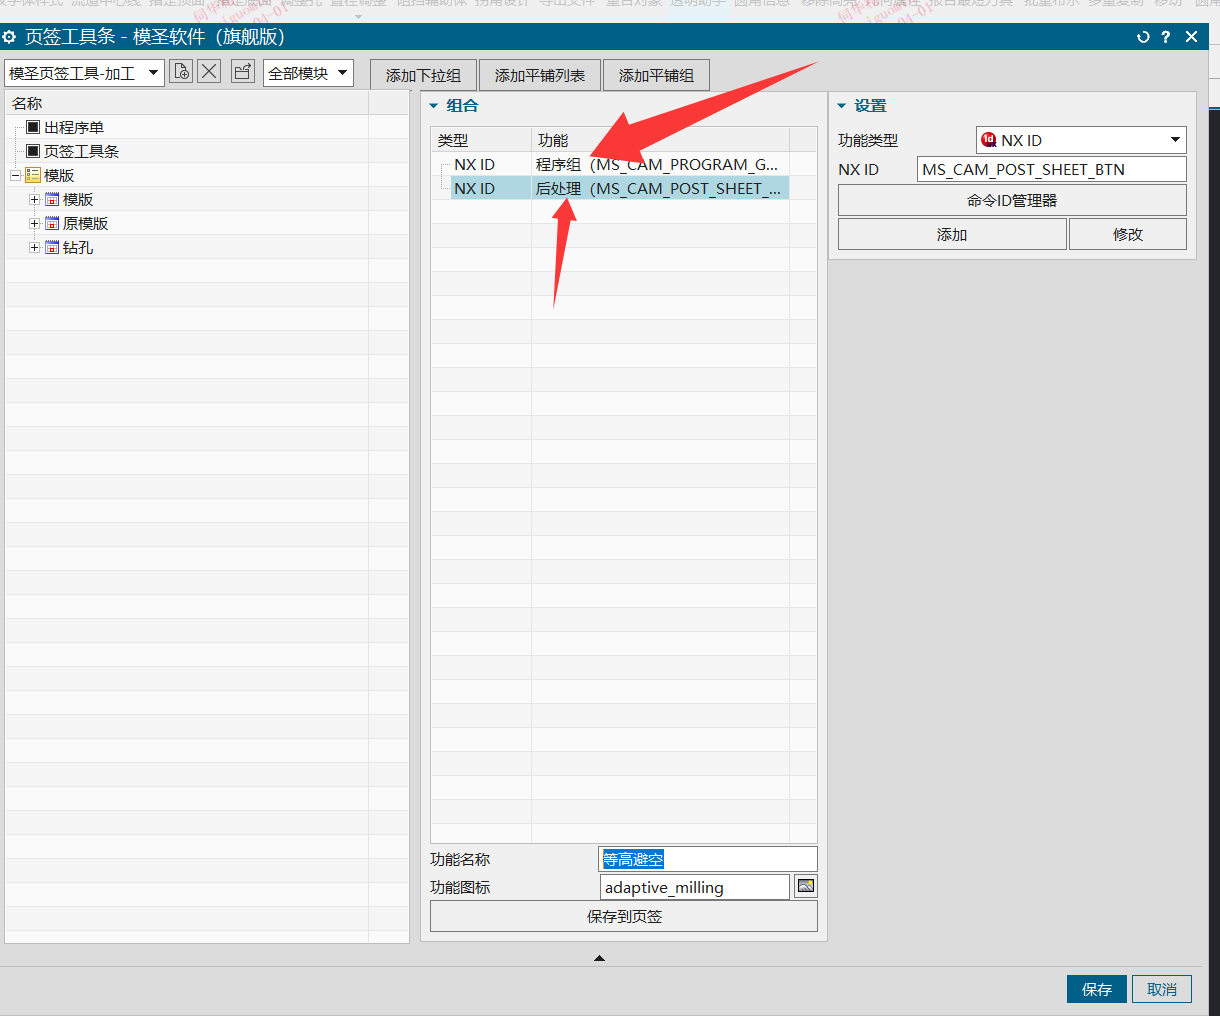
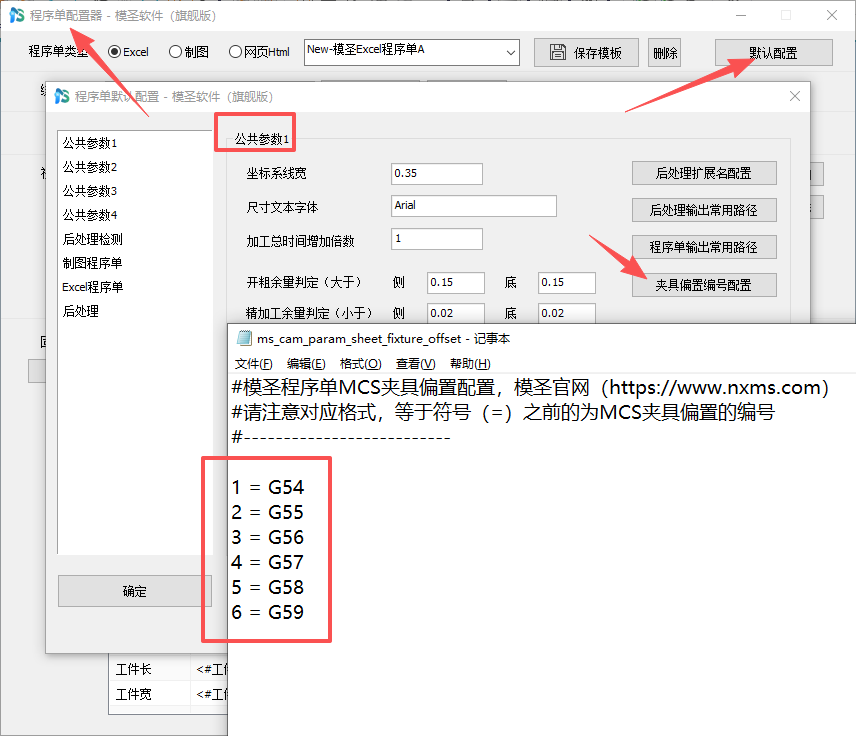
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →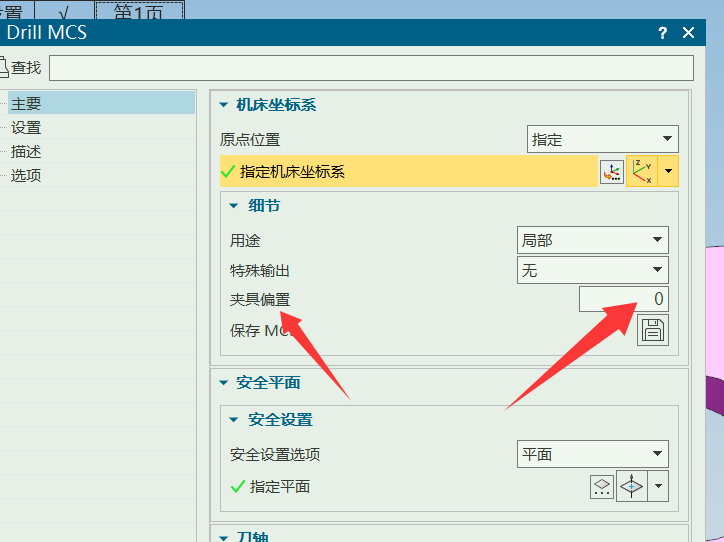
程序单深度想显示加工深度或负值时,要在模板字段里绑定正确变量。若同一位置有多个深度变量,先用测试工序输出对比,再保留最符合车间阅读习惯的字段。
查看答案 →
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →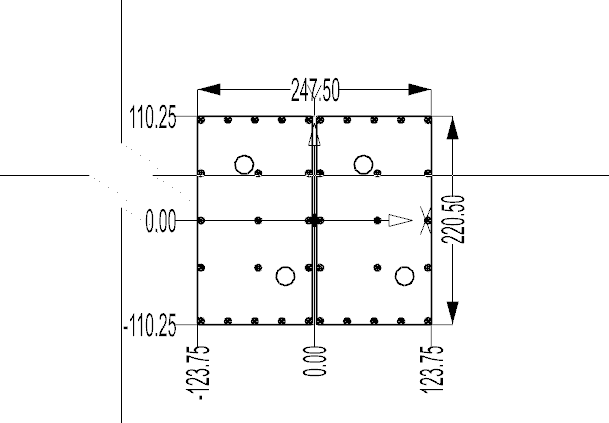
Excel 程序单配置中的“Excel 开始行数”用于控制程序明细从哪一行开始写入;分页通常由模板和程序单功能自动处理,不一定提供单独的“结束行数”设置。
查看答案 →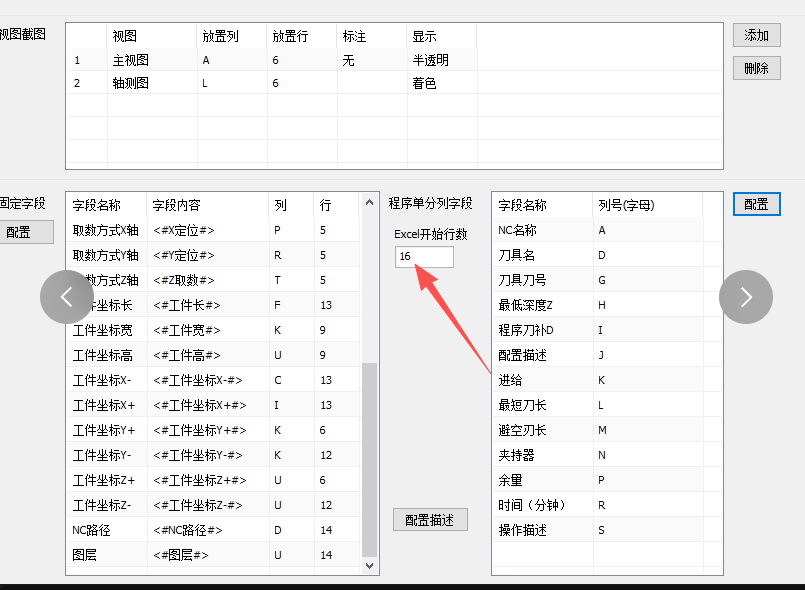
程序单里多出一行文字或固定字段时,需要到后处理程序单配置中找到对应字段或坐标块,删除或调整后保存模板;如果修改后仍存在,要检查是否改错模板并确认顶部也执行了保存。
查看答案 →
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →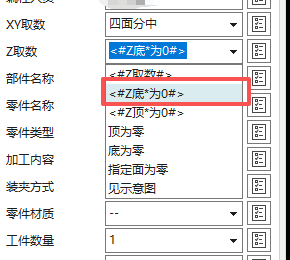
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →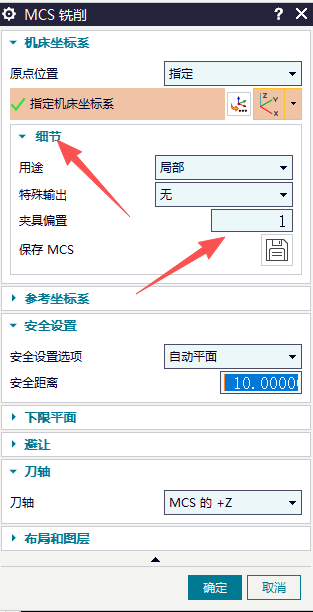
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →