怎样让程序单和 NC 文件放在同一个文件夹?
程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
查看答案 →程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
查看答案 →后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →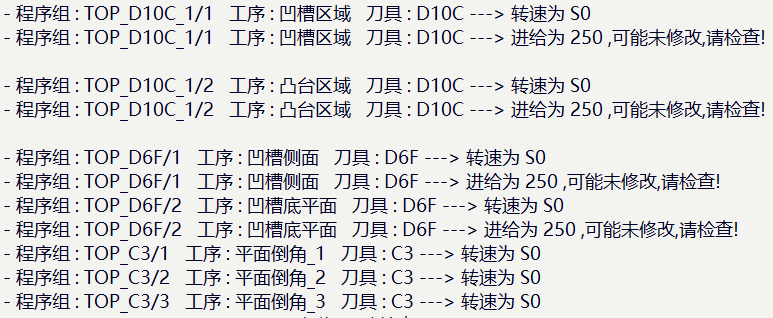
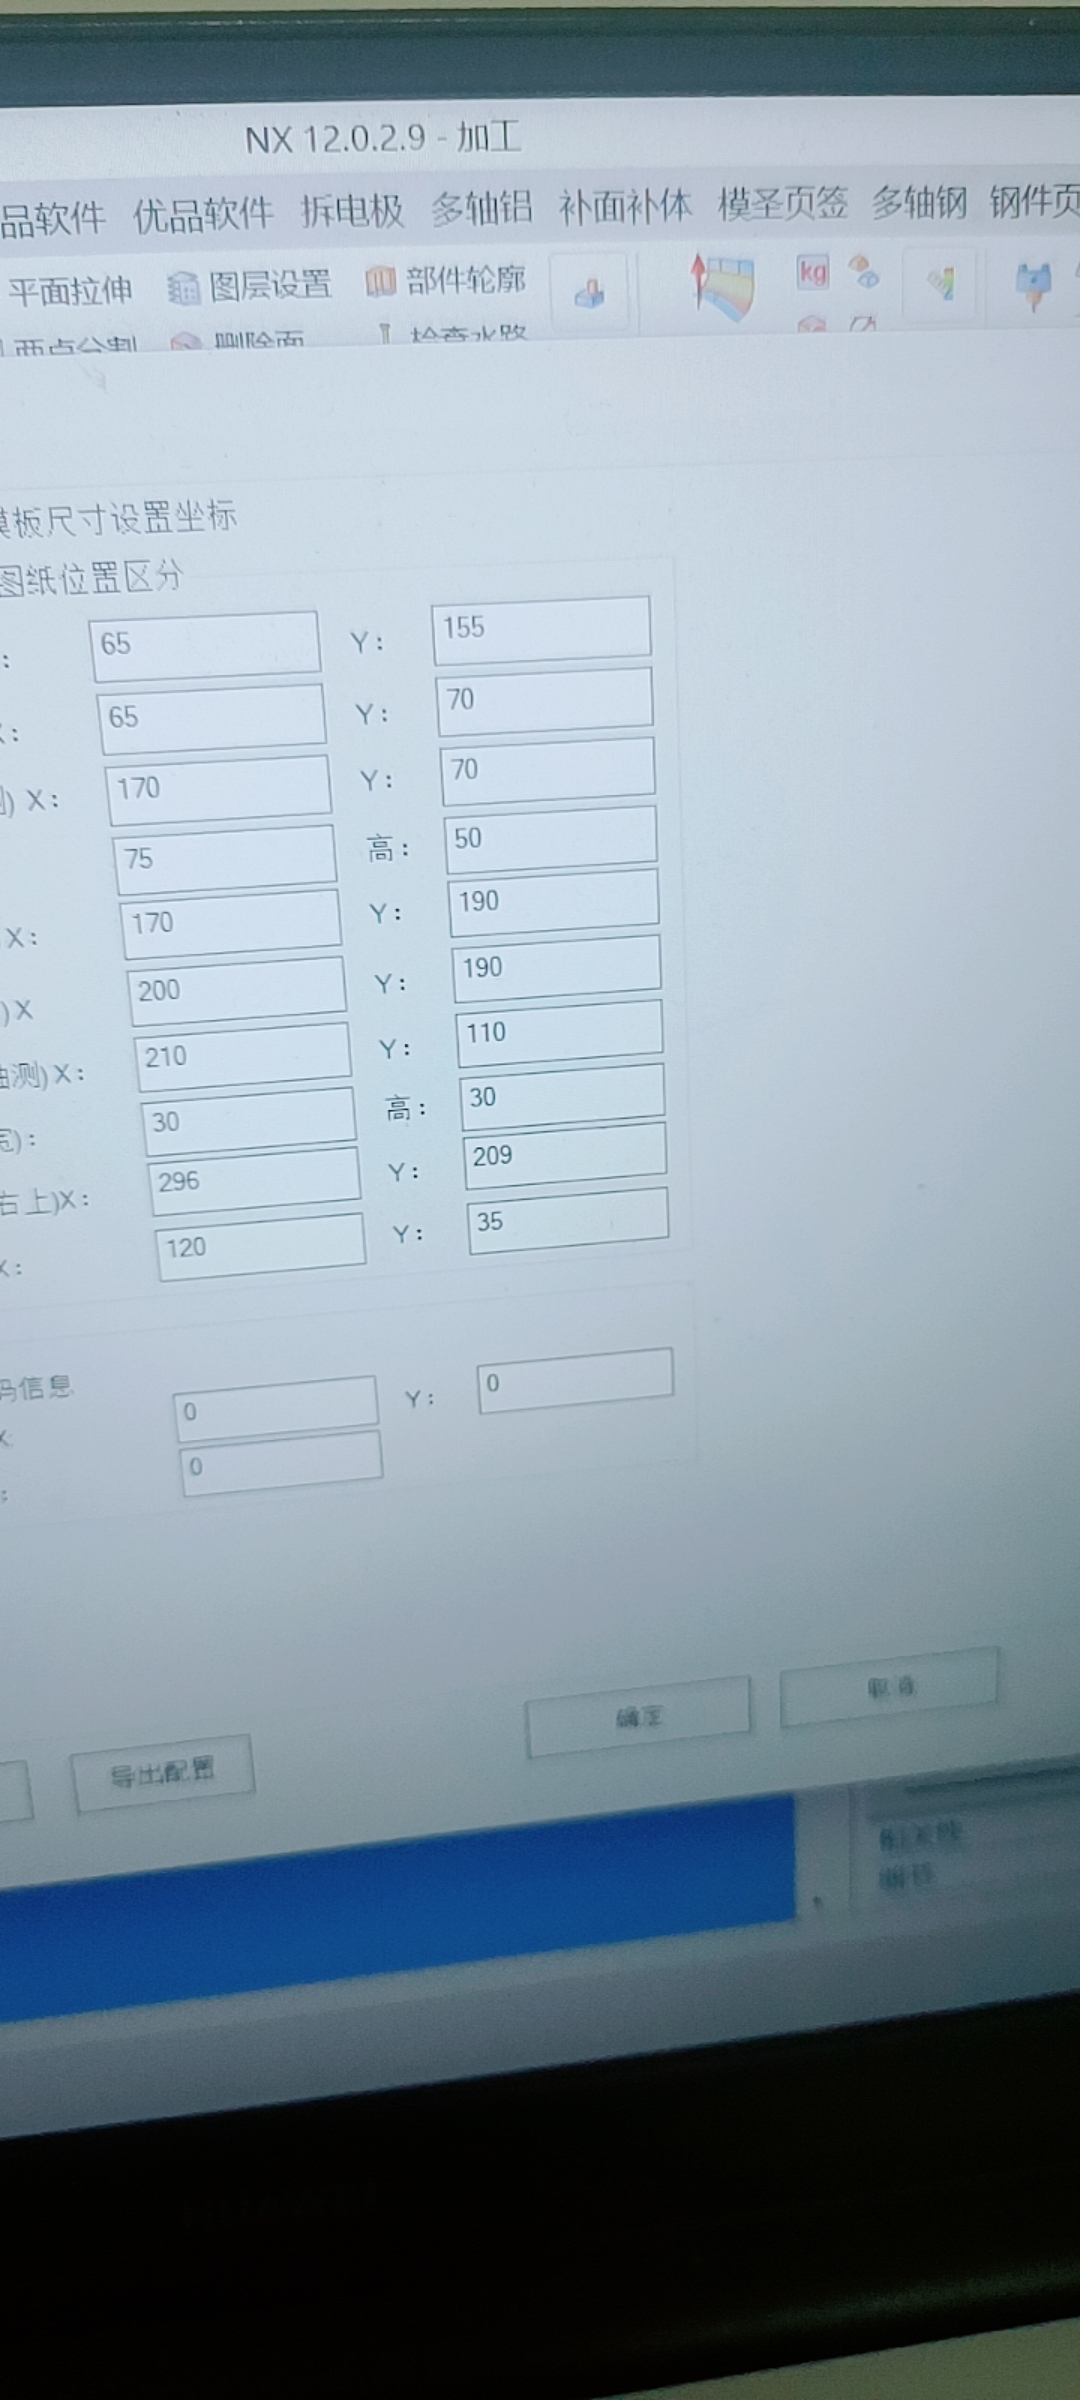
程序单内容位置、列宽或子体显示错乱时,应检查实际使用的后处理程序单模板,在模板设置中找到对应字段的坐标点和宽度并重新填写。不同后处理正常与否,通常和模板配置是否一致有关。
查看答案 →螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →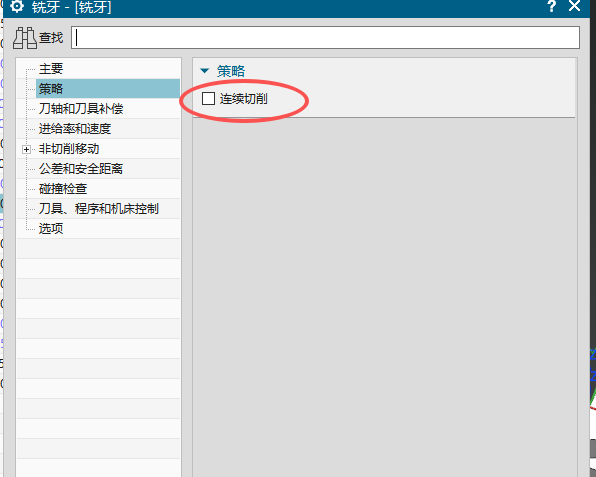

G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →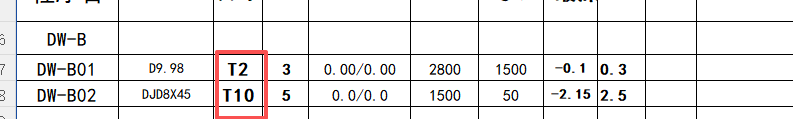
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →

程序单或后处理偶发崩溃时,应先把制图程序单和后处理拆开测试。先只出程序单,再只后处理;同时查看日志、检查制图模板、文件名和目录层级,必要时备份角色后重置 NX/UG 用户配置。
查看答案 →
自动出图中的长宽高标注和电极默认摆放位置可以通过相关配置调整。当天能确认设置入口与程序单/自动出图配置有关,但具体字段位置仍需结合模板进一步核对。
查看答案 →