
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →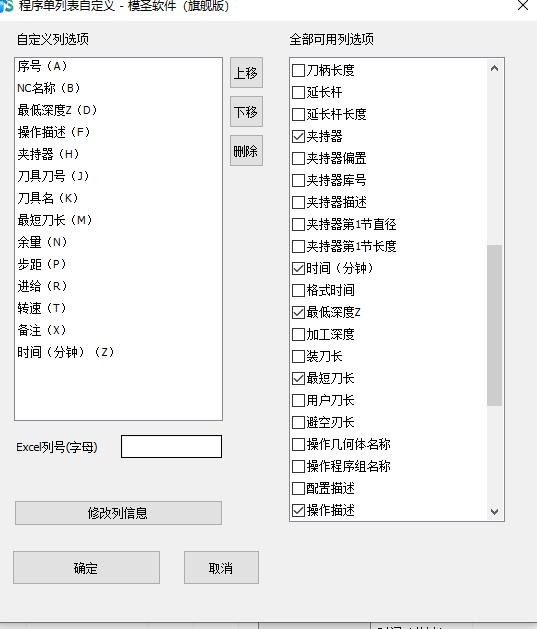
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →
封闭槽高度一致时 R 角识别异常,应先判断系统是否已经按不同 R 角给出清角刀;若只是划分不够精细,可点开拆分进一步处理,持续漏识别再按策略识别问题复核。
查看答案 →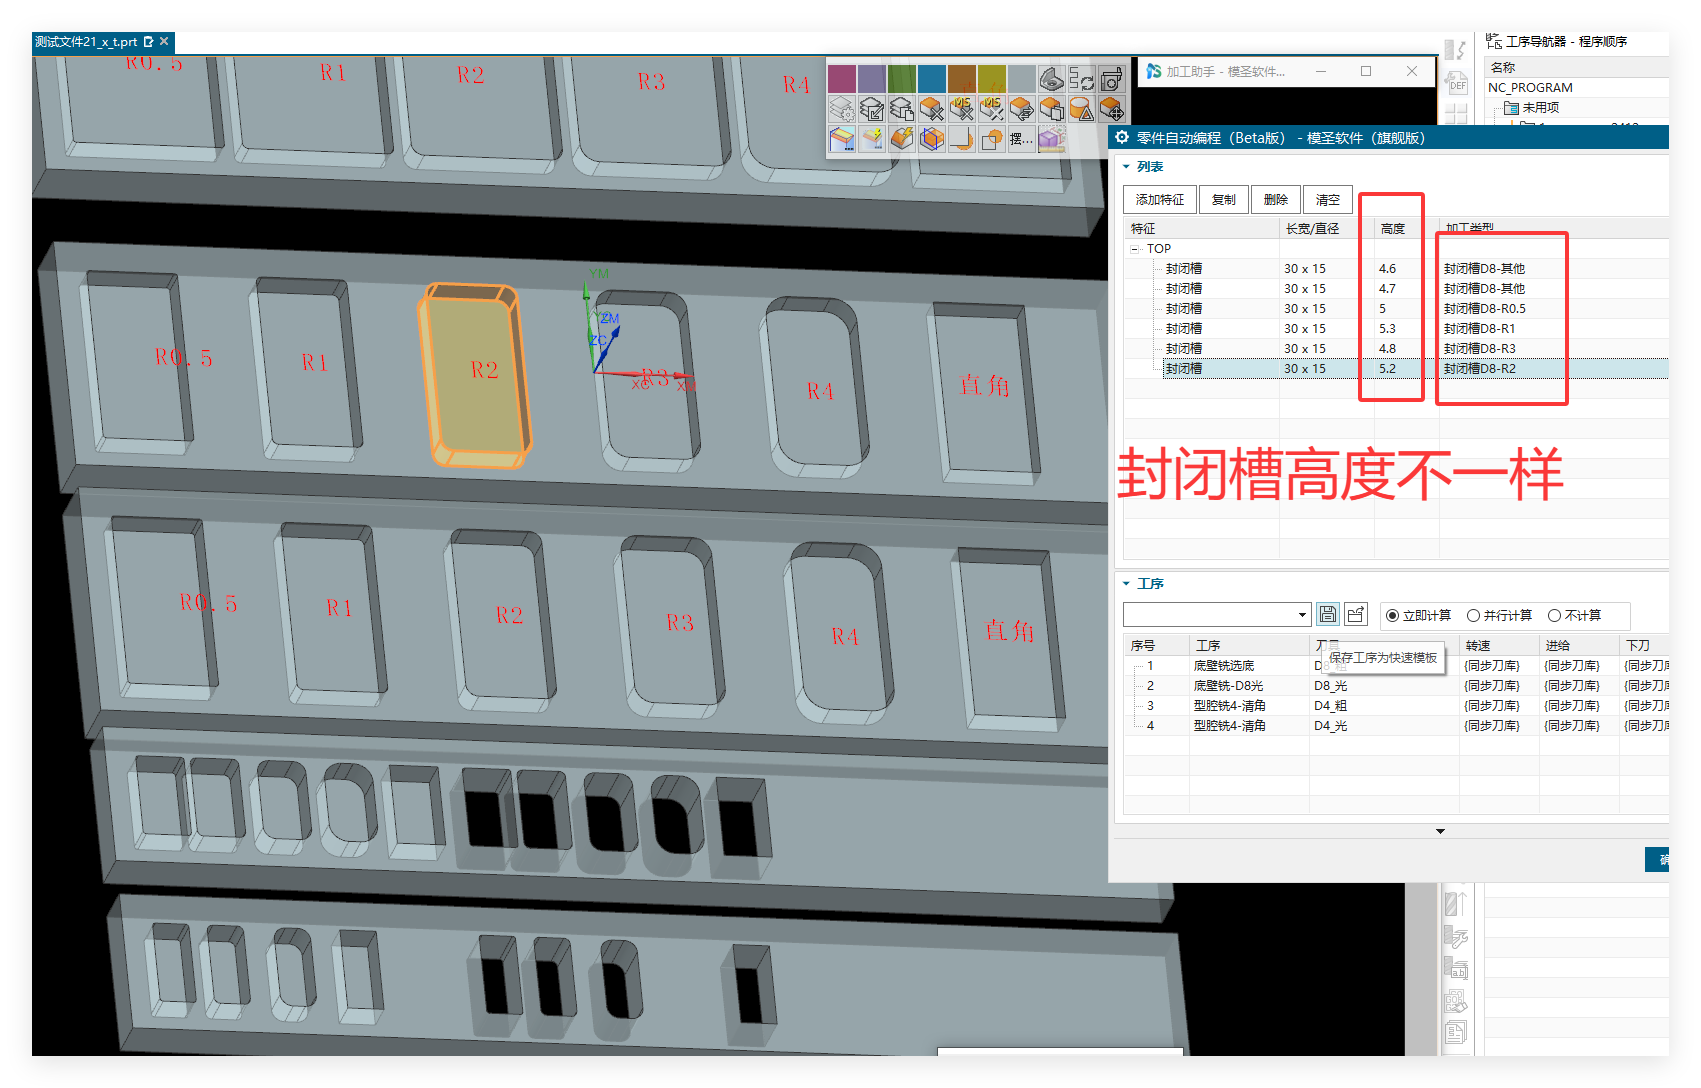
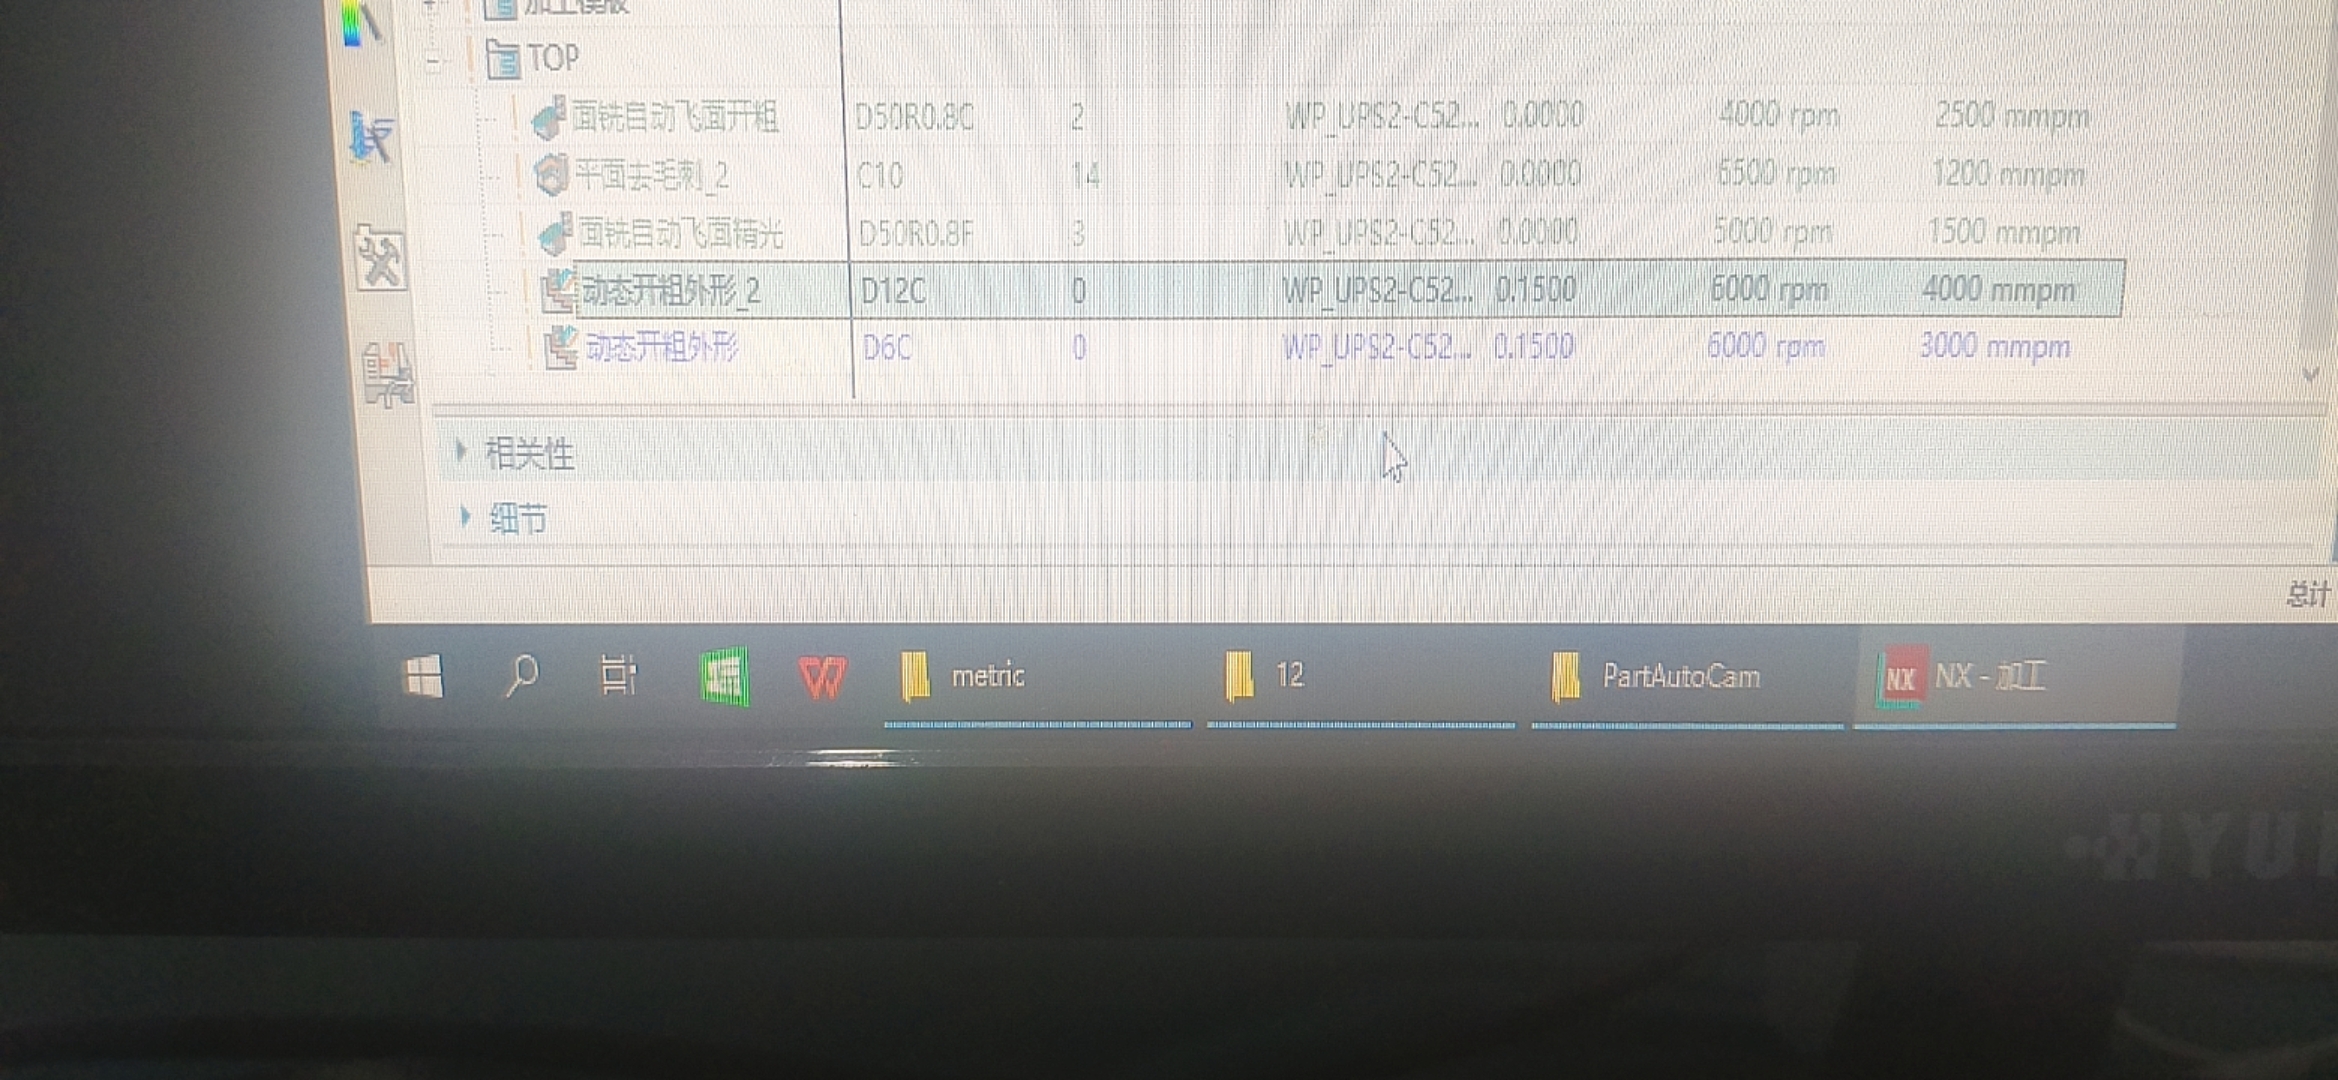
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
查看答案 →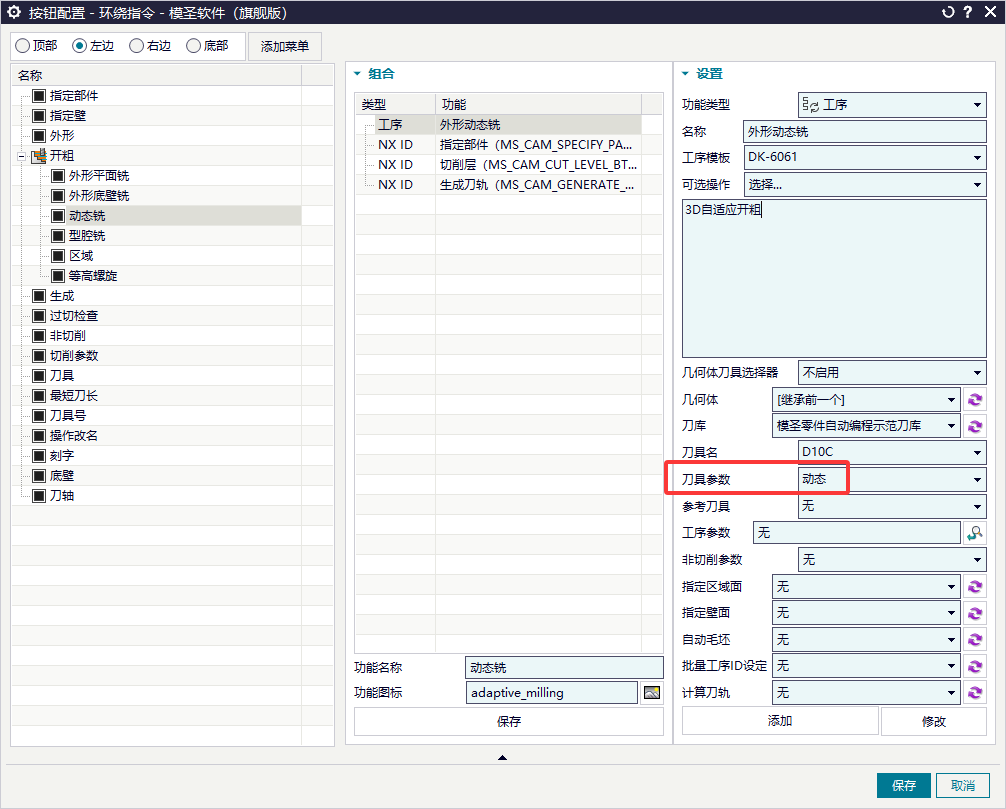
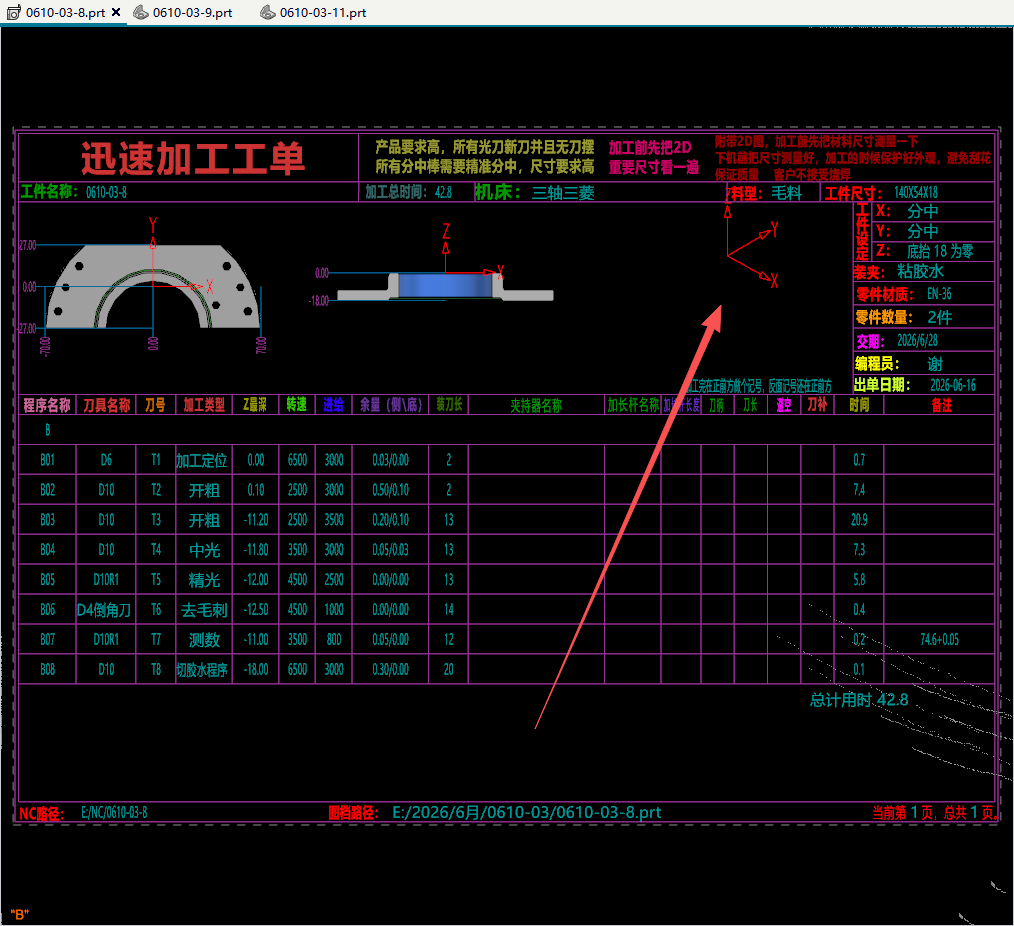
换刀或插入模板后转速进给不随刀库变化时,先确认已保存刀库、选对当前刀库,再用同步刀库参数测试;如果同步也不变,重点检查关键字、操作名称和刀库参数类型名称是否一致。
查看答案 →
多个 UG 版本共用同一个模圣文件夹,可能导致页签配置异常、修复无效或配置混乱。更稳妥的做法是每个 UG 版本对应一套独立模圣文件夹,并做好备份。
阅读文章 →后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →清角已经识别到特征但不生成刀路时,先检查清角配置中调用的操作、刀具、参考刀具和余量。等高类策略使用负余量可能触发报警或忽略生成,需要结合模板规则确认。
查看答案 →

孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →