切削公差一般可以理解为加工中的内外公差设置。
动态刀路上方空刀层过多时,可从深度范围、毛坯高度、切深和策略拆分几个方向检查。
刀具或程序命名里的 C、F 常用于表示粗加工和精加工。
零件自动编程命令不能用时,先确认是否已经进入 NX 加工模块。
策略能生成但抓不到面时,先检查是否指定了加工对象,并检查模板里的延伸到部件轮廓等设置。
凹下去的文字更适合自动处理;如果是自己抽出的单线,需要手动指定。
可以把已有加工程序整理成模板后供零件自动编程调用,但需要按模板规则配置好路径、参数和几何关系。
封闭槽模板中常见的大刀用于开粗,小刀用于清角或清剩余区域。
二粗策略里如果只有参考刀,没有基于层或 3D 模板,可以自己添加对应模板。
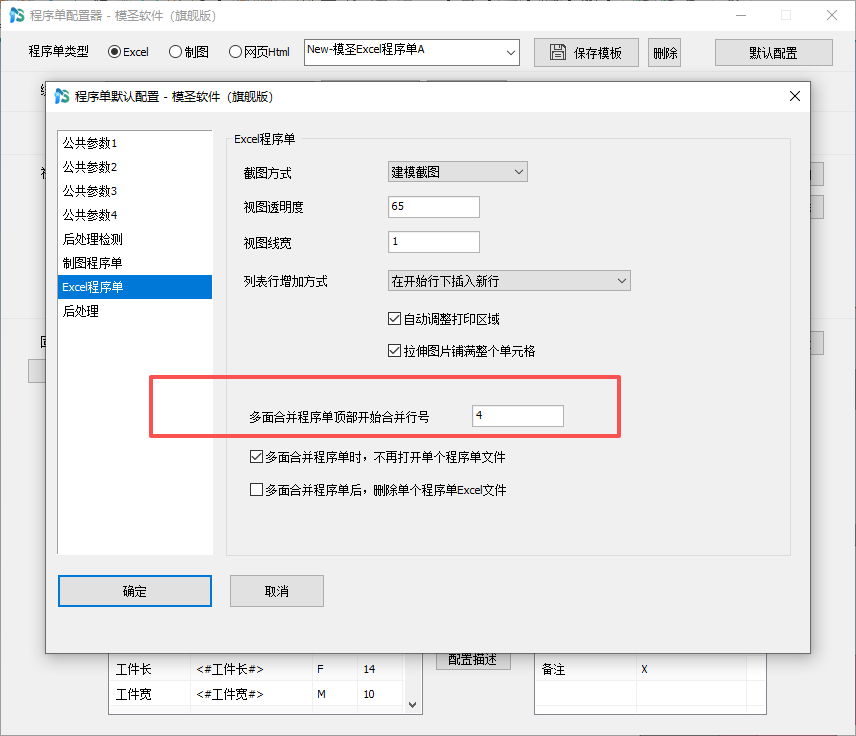
多个面可以一起出程序单,但要确认程序组、坐标和面别信息清楚。
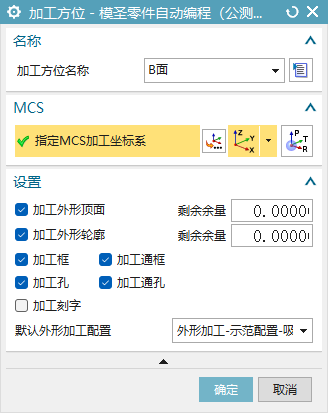
多工位加工要检查每个加工方位的 MCS 和毛坯设置,缺少毛坯可能影响 IPW 或最终结果判断。
局部小腔体不一定必须用底壁铣,可尝试型腔铣、外形策略,或底壁铣的跟随部件周边。
包容块主要在多面加工中使用;单面加工需要加大毛坯时,优先手动指定几何体或等待对应版本更新。
工具栏不显示时,先确认当前是否在 NX 加工环境,离开基本环境后进入加工界面再检查。
超级工具条适合放加工模板、常用功能和外部入口,用来减少频繁找命令的时间。