
“刀具模板”的搜索结果
找到 502 条内容
产品自动编程配置不能直接照搬,应按自身工艺调整
自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
查看答案 →自动编程配置太累,直接买配置也要学会按自己产品改
自动编程配置可以借鉴别人模板,但不同产品、刀库、命名、切削量和工艺习惯差异很大。即使拿到现成配置,也要学会按自己的产品修改,否则很容易用不上。
查看答案 →孔编程配置里的铣牙列,在攻牙工序中是否一定要改?
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →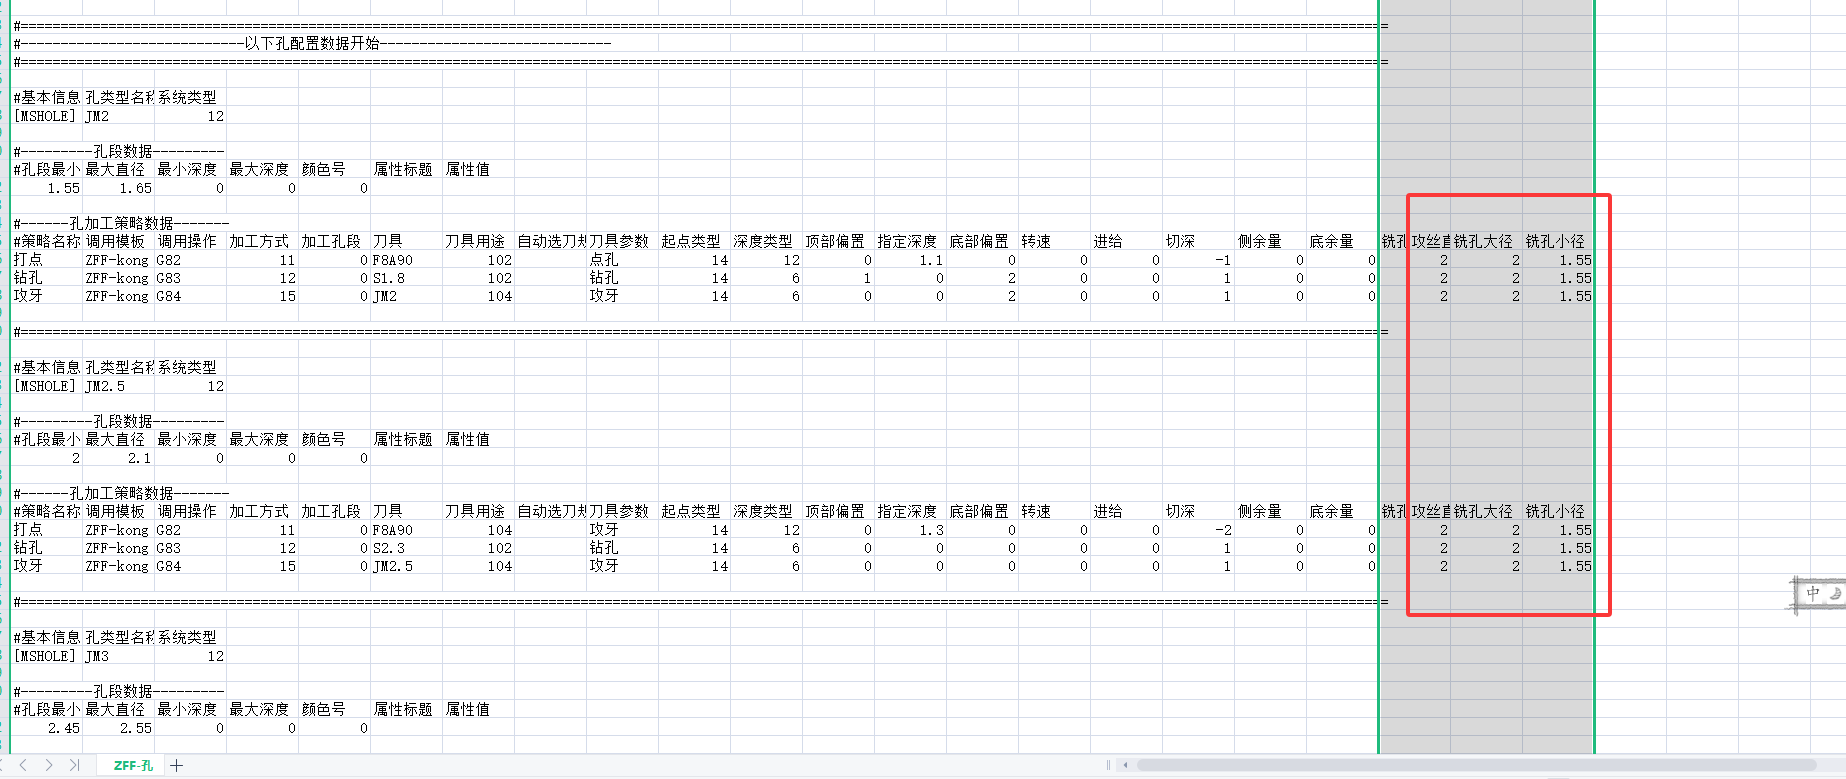
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →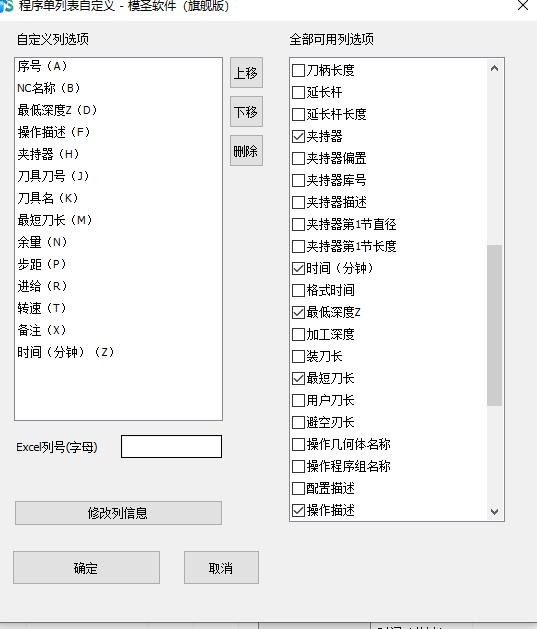
动态开粗参数已继承但刀号仍为 0 时,要单独排查刀号同步规则
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
查看答案 →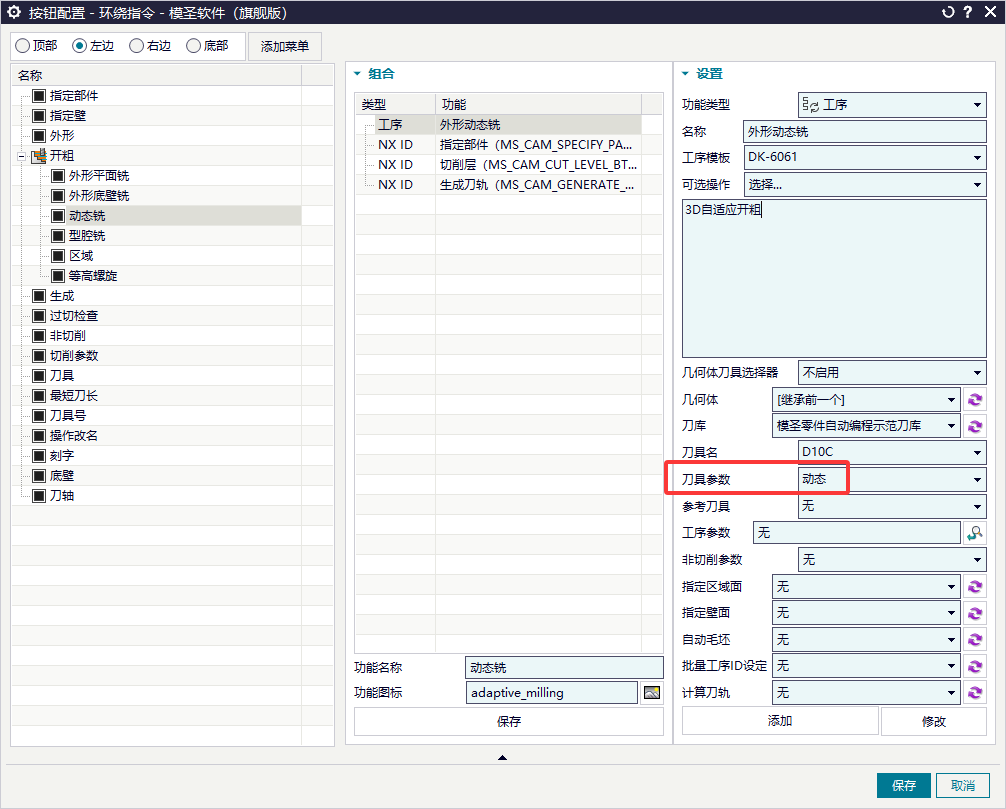

后处理失败时为什么要先用 NX 自带后处理验证?
后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
查看答案 →