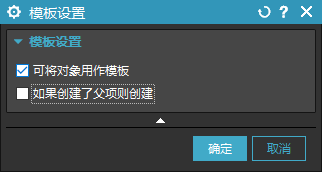
电极清单、物料清单里的固定文字通常来自模板文件,可到模板目录修改后保存。
加工助手选刀后没有同步刀库参数时,可使用“操作同步参数”把刀具相关参数同步到当前操作。
自动编程可以提高效率,但不能替代基础编程能力;新手应先建立自己的模板和基础工艺判断。
大量小件不一定适合整板一次加工,可考虑条料排布、做一排锯一排等工艺。
透明助手不是总以独立窗口弹出,可先点击相关命令或参数区域,再观察是否显示。
ONT通常需要结合程序列表里的刀具、转速、进给等列使用,不一定会单独弹出窗口。
加工助手里的参考刀具可以直接输入直径创建,也可以按刀具名称模糊搜索。
程序单输出后多出空目录,常见原因是输出路径配置不对。
腰型槽命令报警时,可改用画方框倒圆角,或用实体减去再倒圆角的方式。
电极自动编程可以绑定自建刀库,常见做法是先建立需要的刀库,再在对应设置里绑定使用。
CAD图纸中的点位如果不好直接复制,可先转成可编辑数据,再用UG文件中的点命令导入。
自动编程通常调用刀库中的刀具和参数,刀库质量会直接影响自动生成结果。
特征钻插入不了时,重启无效就应检查模板设置;只设置刀具和转速进给可能不够。
探测辅助功能更适合已经会手工写探测流程、并且具备探头后处理基础的用户。
反锯齿开启后仍然锯齿明显时,可把图形显示质量相关滑块调到质量优先。