“加工区域”的搜索结果
找到 92 条内容自动编程模板顶面抬高后生成高度偏大,是否可能与倒角有关?
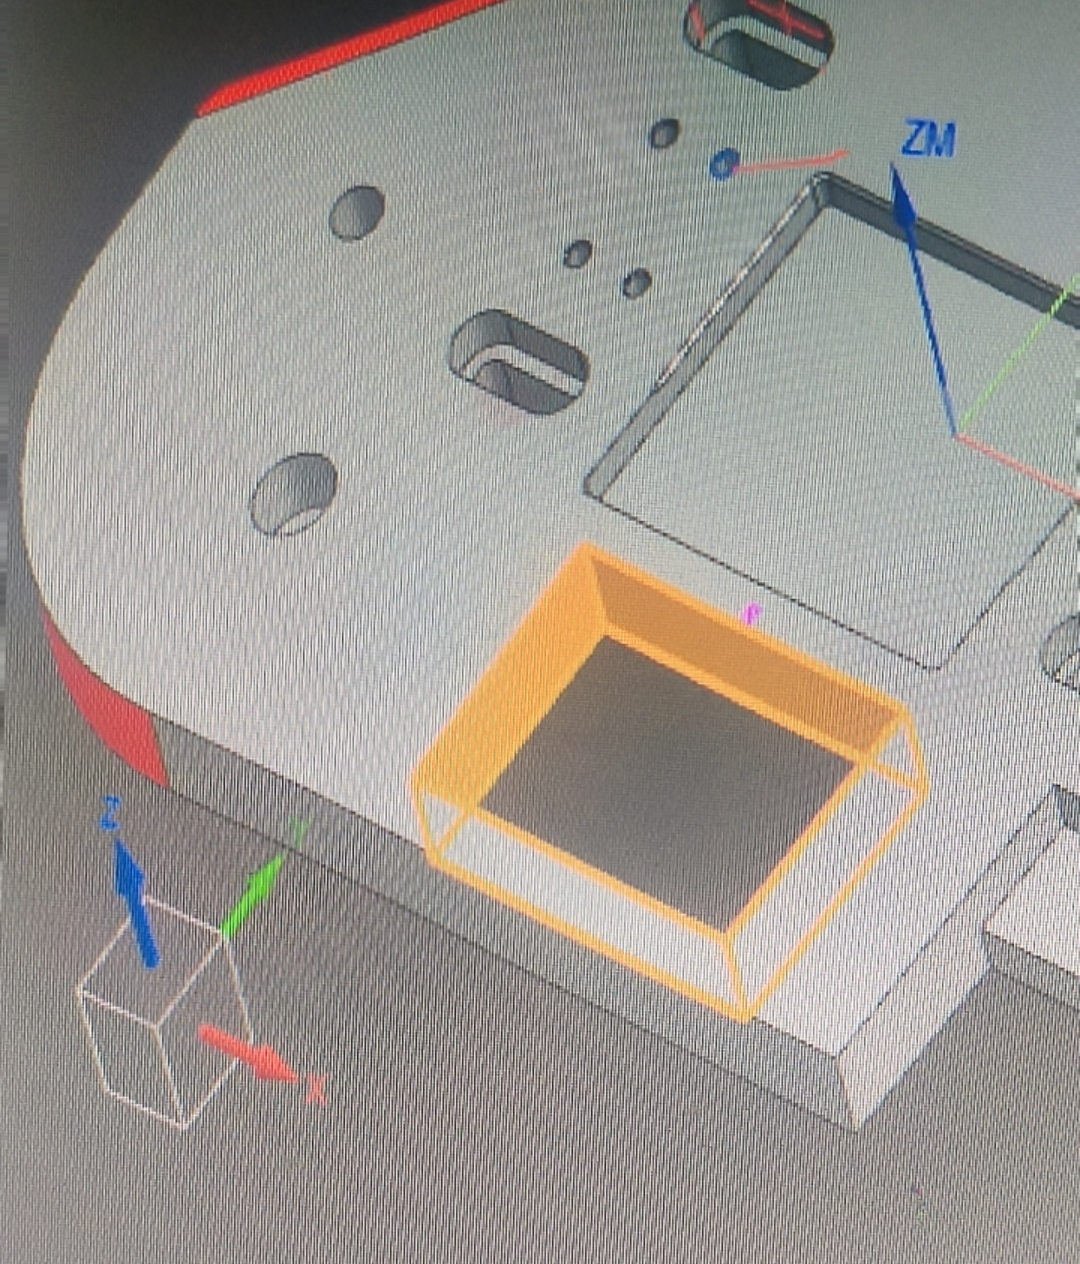
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
自动编程底壁铣的自动毛坯厚度不起作用,先检查什么?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
自动编程生成不出刀路时,为什么指定底面后就能出来?
部分加工区域如果没有明确底面或切削区域底部,自动编程可能无法稳定判断加工深度,导致刀路不生成。手动指定底面后,系统获得明确的加工下限,刀路即可正常生成。
阅读文章 →
切削区域选择面后算不出毛坯厚度怎么办?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
多颜色零件做自动编程,可按颜色和模板拆成多阶段策略
零件有多种颜色和多类加工区域时,可以先用颜色区分孔、槽、面等特征,再分别配置对应模板。自动编程负责完成主要刀路,剩余特殊区域再人工补充和检查。
查看答案 →自动编程配置相似零件时,用颜色指定策略最稳
把相似物料做成自动编程模板时,如果特征识别不够稳定,可用颜色指定加工区域和策略。顶面粗精、凹槽、侧面等能自动识别的区域可少用颜色;容易混淆的区域用颜色指定更稳。
查看答案 →
三轴加工把手类零件,可先正面再反面,复杂曲面再考虑多坐标或外协五轴
把手类曲面零件如果只有三轴设备,可先按正面、反面两序规划,再根据侧面和难加工区域增加坐标。若有五轴打样条件,也可用五轴一序作工艺对照。
查看答案 →
NX2506 开粗生成刀路卡死时,先从模型复杂度、内存和版本稳定性排查
NX2506 开粗生成刀路卡在计算阶段时,可能与模型复杂度、内存、CPU、策略参数、版本稳定性或软件环境有关。应先判断是真卡死还是计算时间过长。
查看答案 →