模板、宏和参数表可以帮助新手先完成工作,但不能替代基础编程能力和切削参数判断。
电极自动编程默认参数可以先测试,但要尽快建立适合自己的刀库和策略。
自动编程通常调用刀库中的刀具和参数,刀库质量会直接影响自动生成结果。
钻孔参数选孔时不要顶面和底面各选一次;通常选一次、框选或选面即可。
刀具名称过于复杂时,刀具参数选择和同步可能不稳定,建议使用简单统一的命名规则。
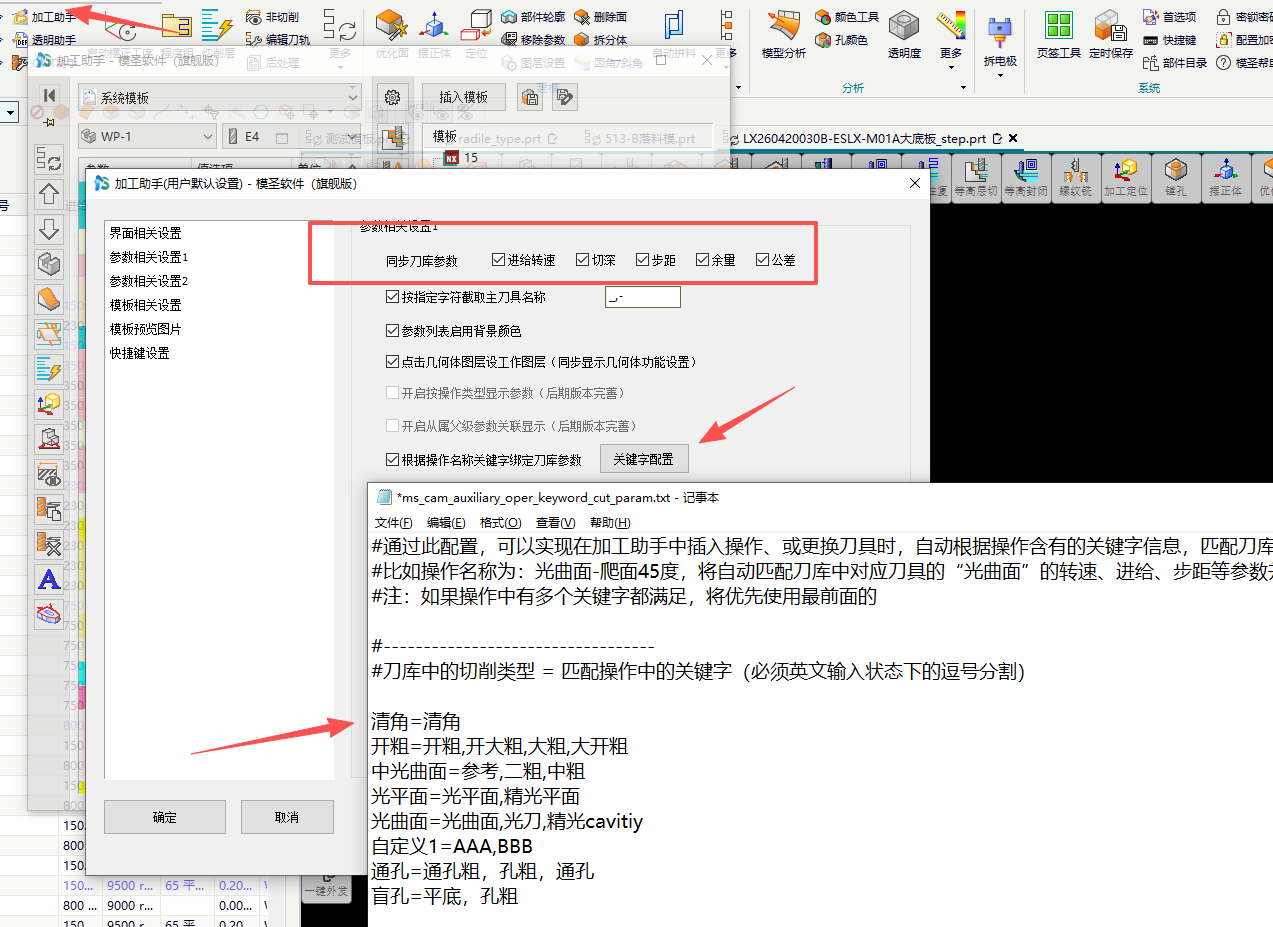
加工助手参数调用不上,常见原因是关键字没有对应好,或没有勾选关联刀库。
自动编程参数编辑界面通常不能边改边显示完整刀路,改完后需要重新生成或刷新查看。
刀库切削参数需要批量编辑时,可以先使用导出刀库功能,再在外部整理后导入或替换。
0.75、0.5 这类数值通常是螺距,不是按软料硬料选择,应按螺纹规格表确定。
需要调整步距和切深时,到对应工序或策略的切削参数里查找。
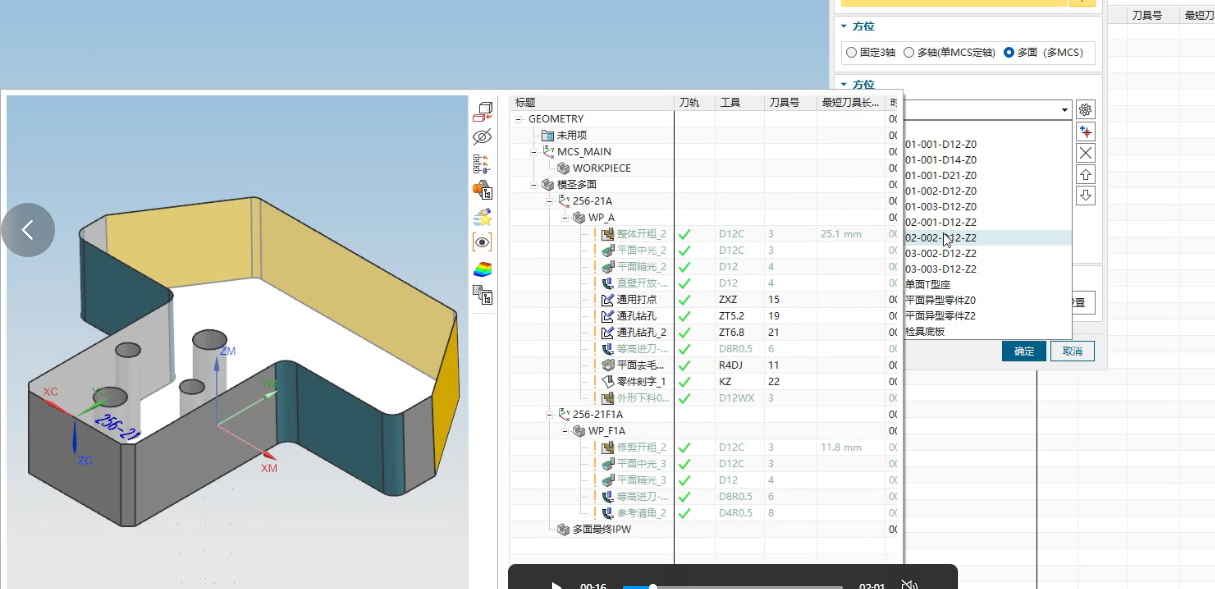
钻孔相关异常很多来自复制粘贴过来的旧工序模板不干净,先清理模板往往能解决大部分问题。
同步刀库参数用于把刀库里的参数匹配到已选择的操作中。
助手界面不要把所有参数都堆出来,模板调好后只保留经常改的重点参数。
需要查看或调整毛坯距离等参数时,可以使用助手功能。
插入策略时最后一条参数异常,可能与同时打开多个 UG/NX 进程有关,先关闭多余进程再测试。