高版本 NX 只选切削区域也能算刀路时要注意什么?
部分高版本 NX 中,即使没有指定部件,只选择切削区域也可能生成刀路。套用刀路或机床上同板有其它产品时,这种情况存在碰撞和过切风险,应补齐部件/检查体并做复核。
查看答案 →部分高版本 NX 中,即使没有指定部件,只选择切削区域也可能生成刀路。套用刀路或机床上同板有其它产品时,这种情况存在碰撞和过切风险,应补齐部件/检查体并做复核。
查看答案 →
复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →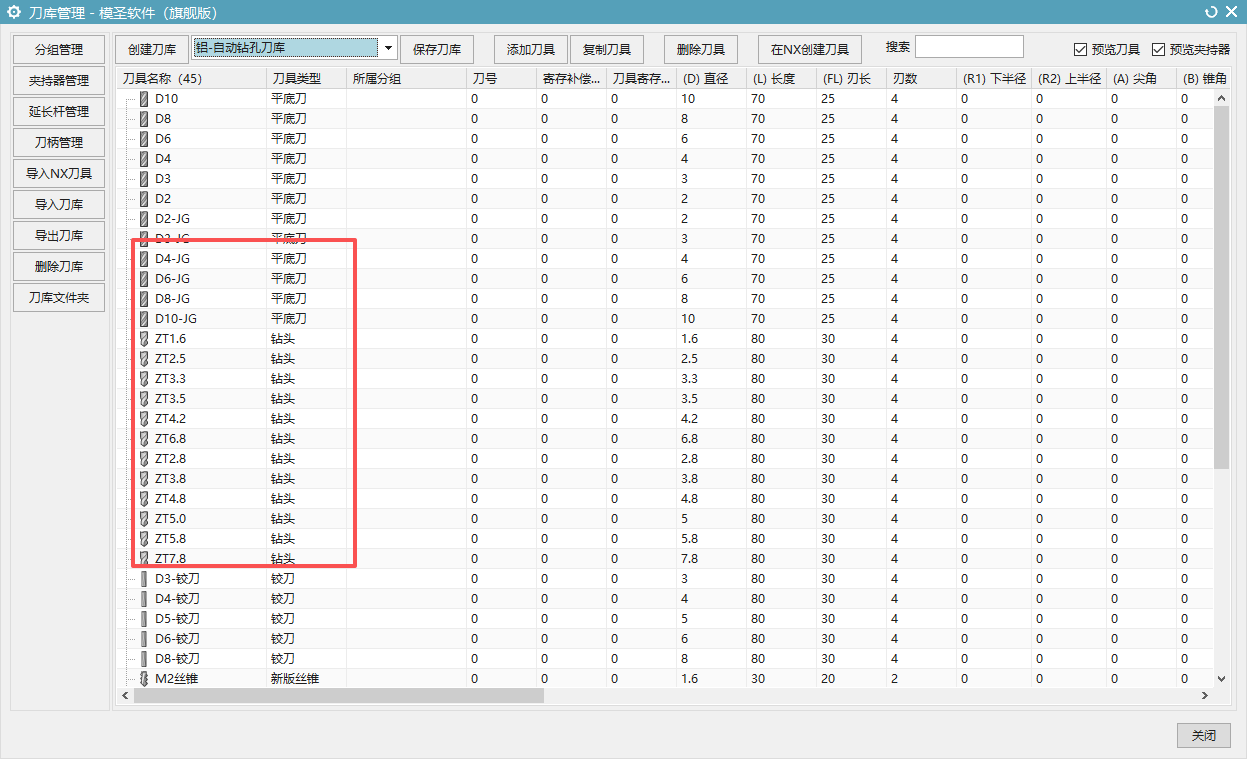
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →

模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →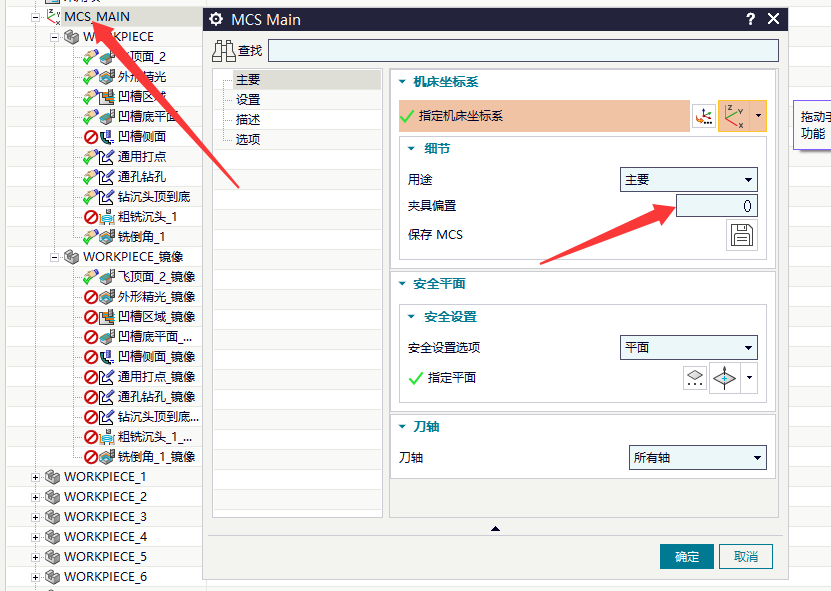
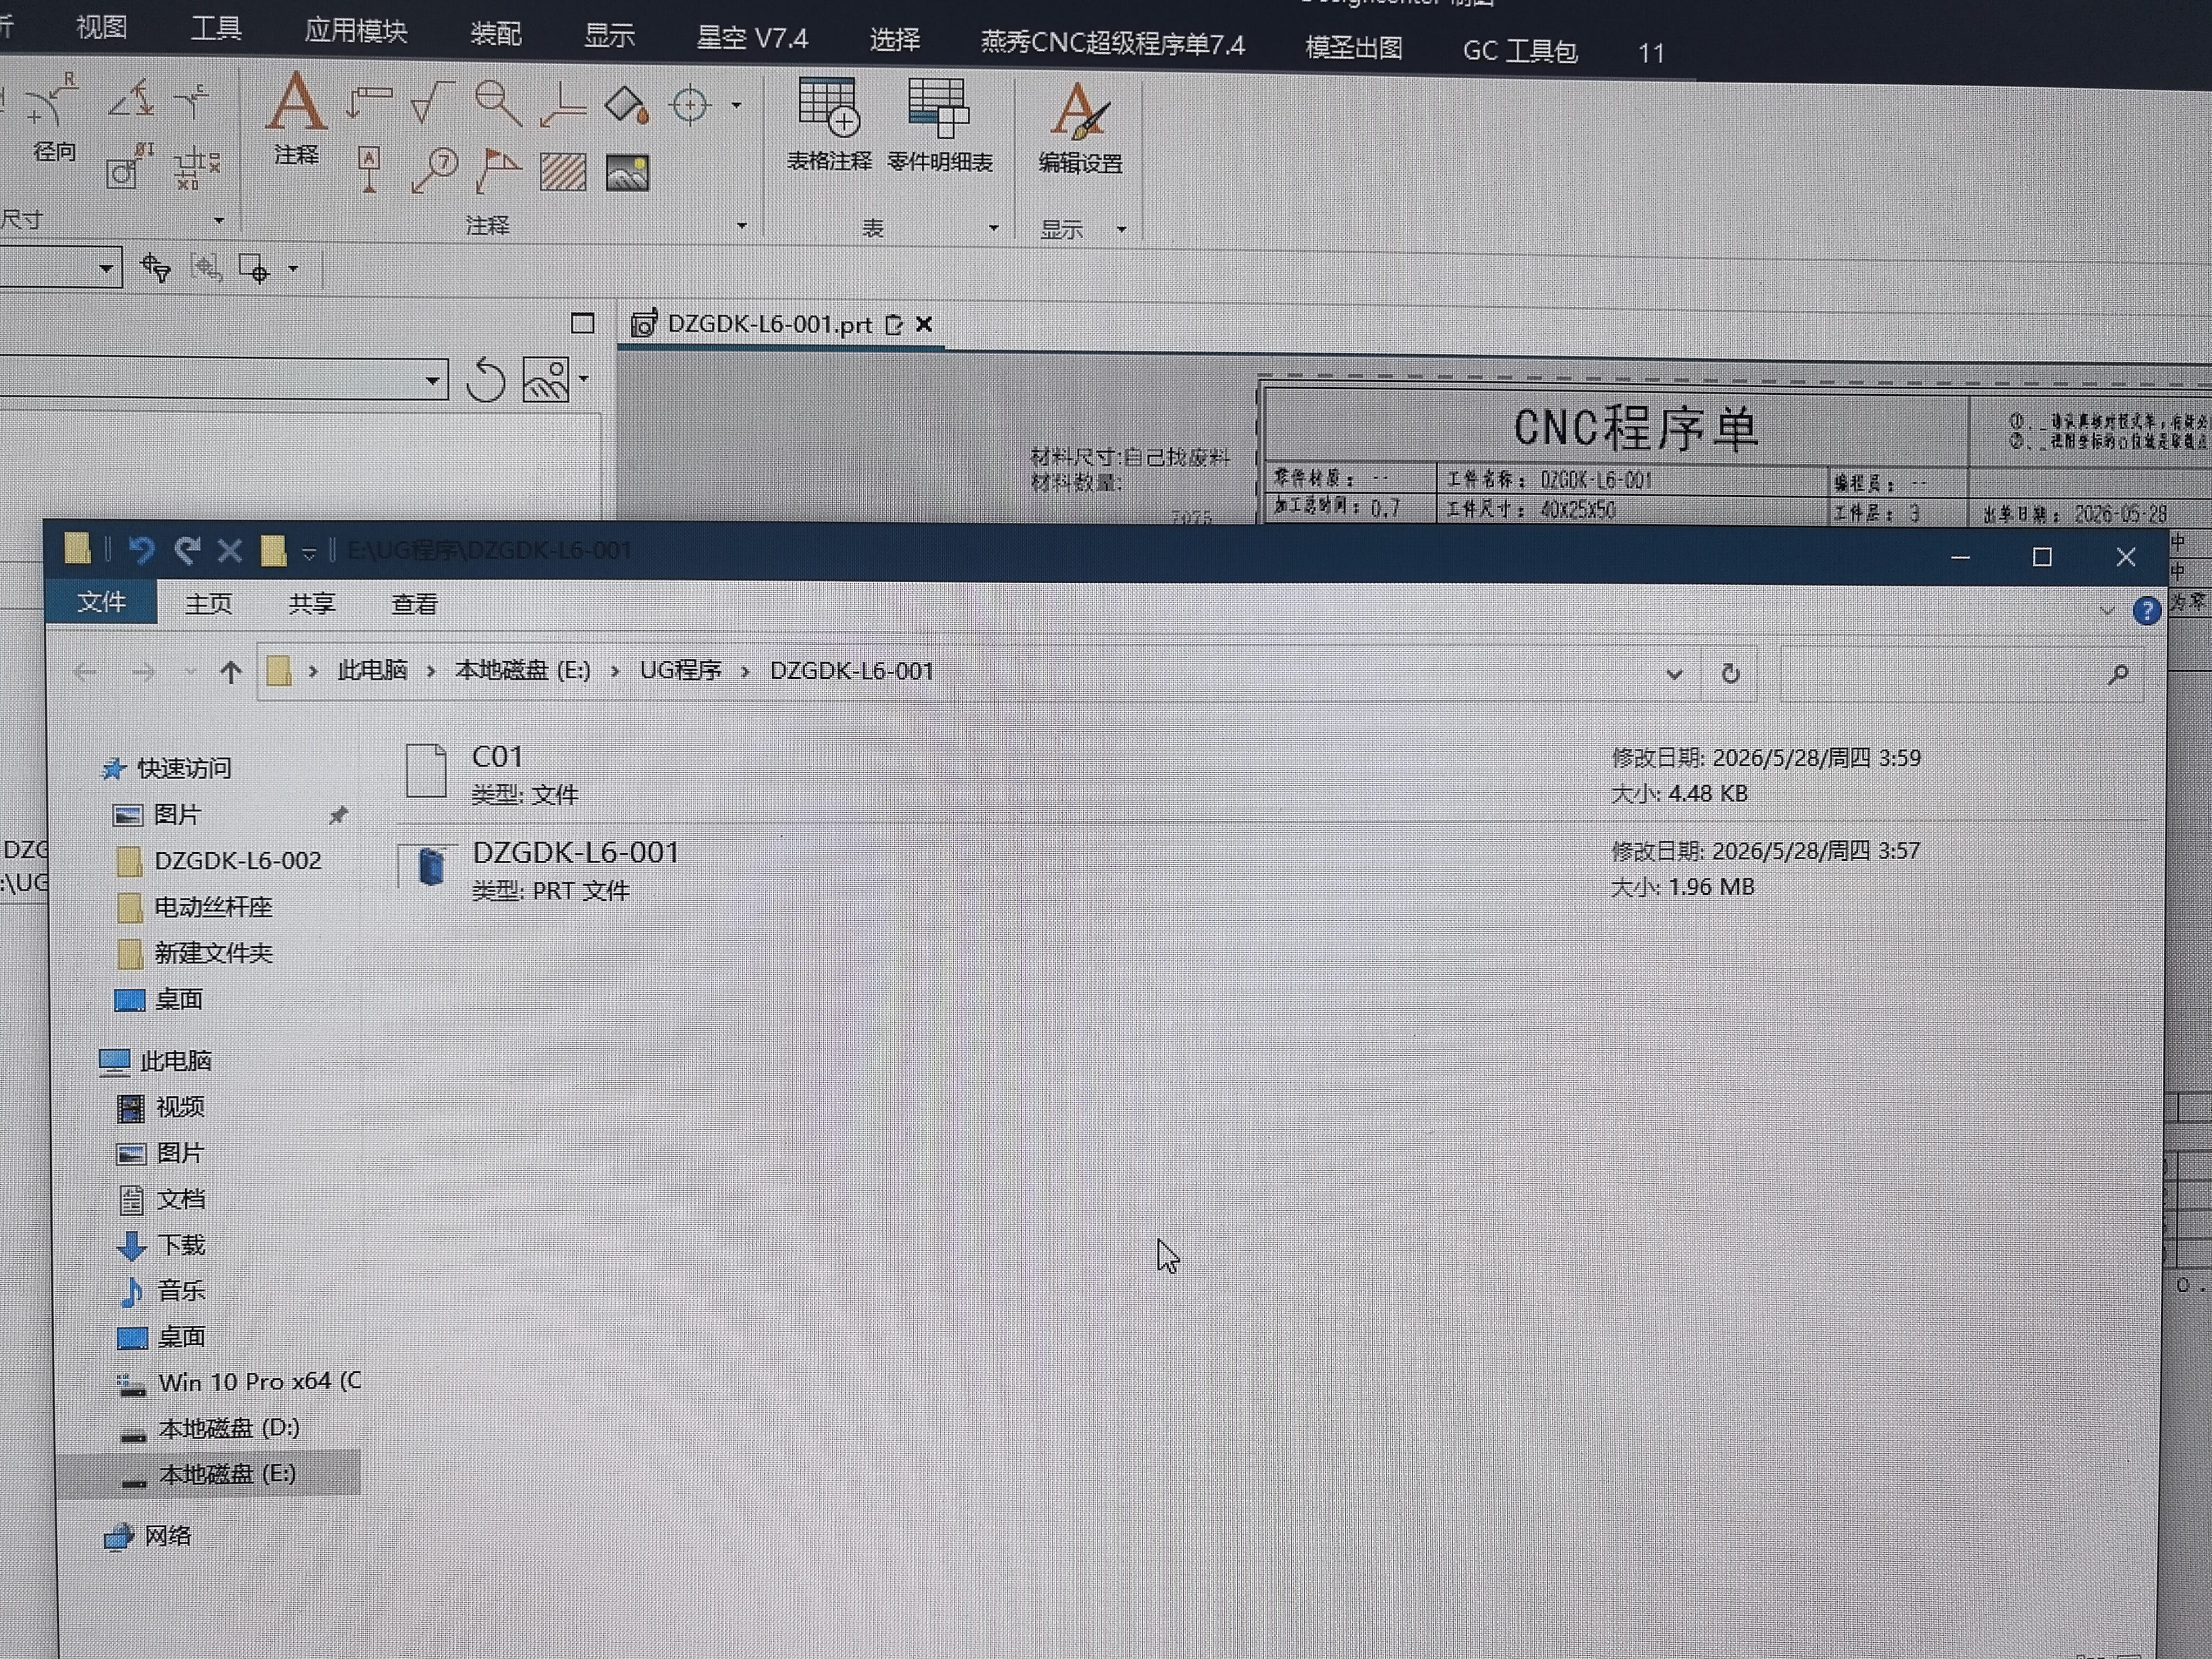
NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。
查看答案 →

孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →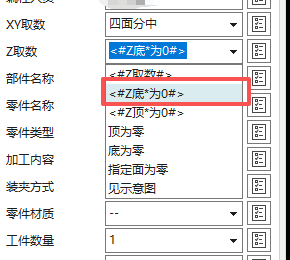
后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。
查看答案 →