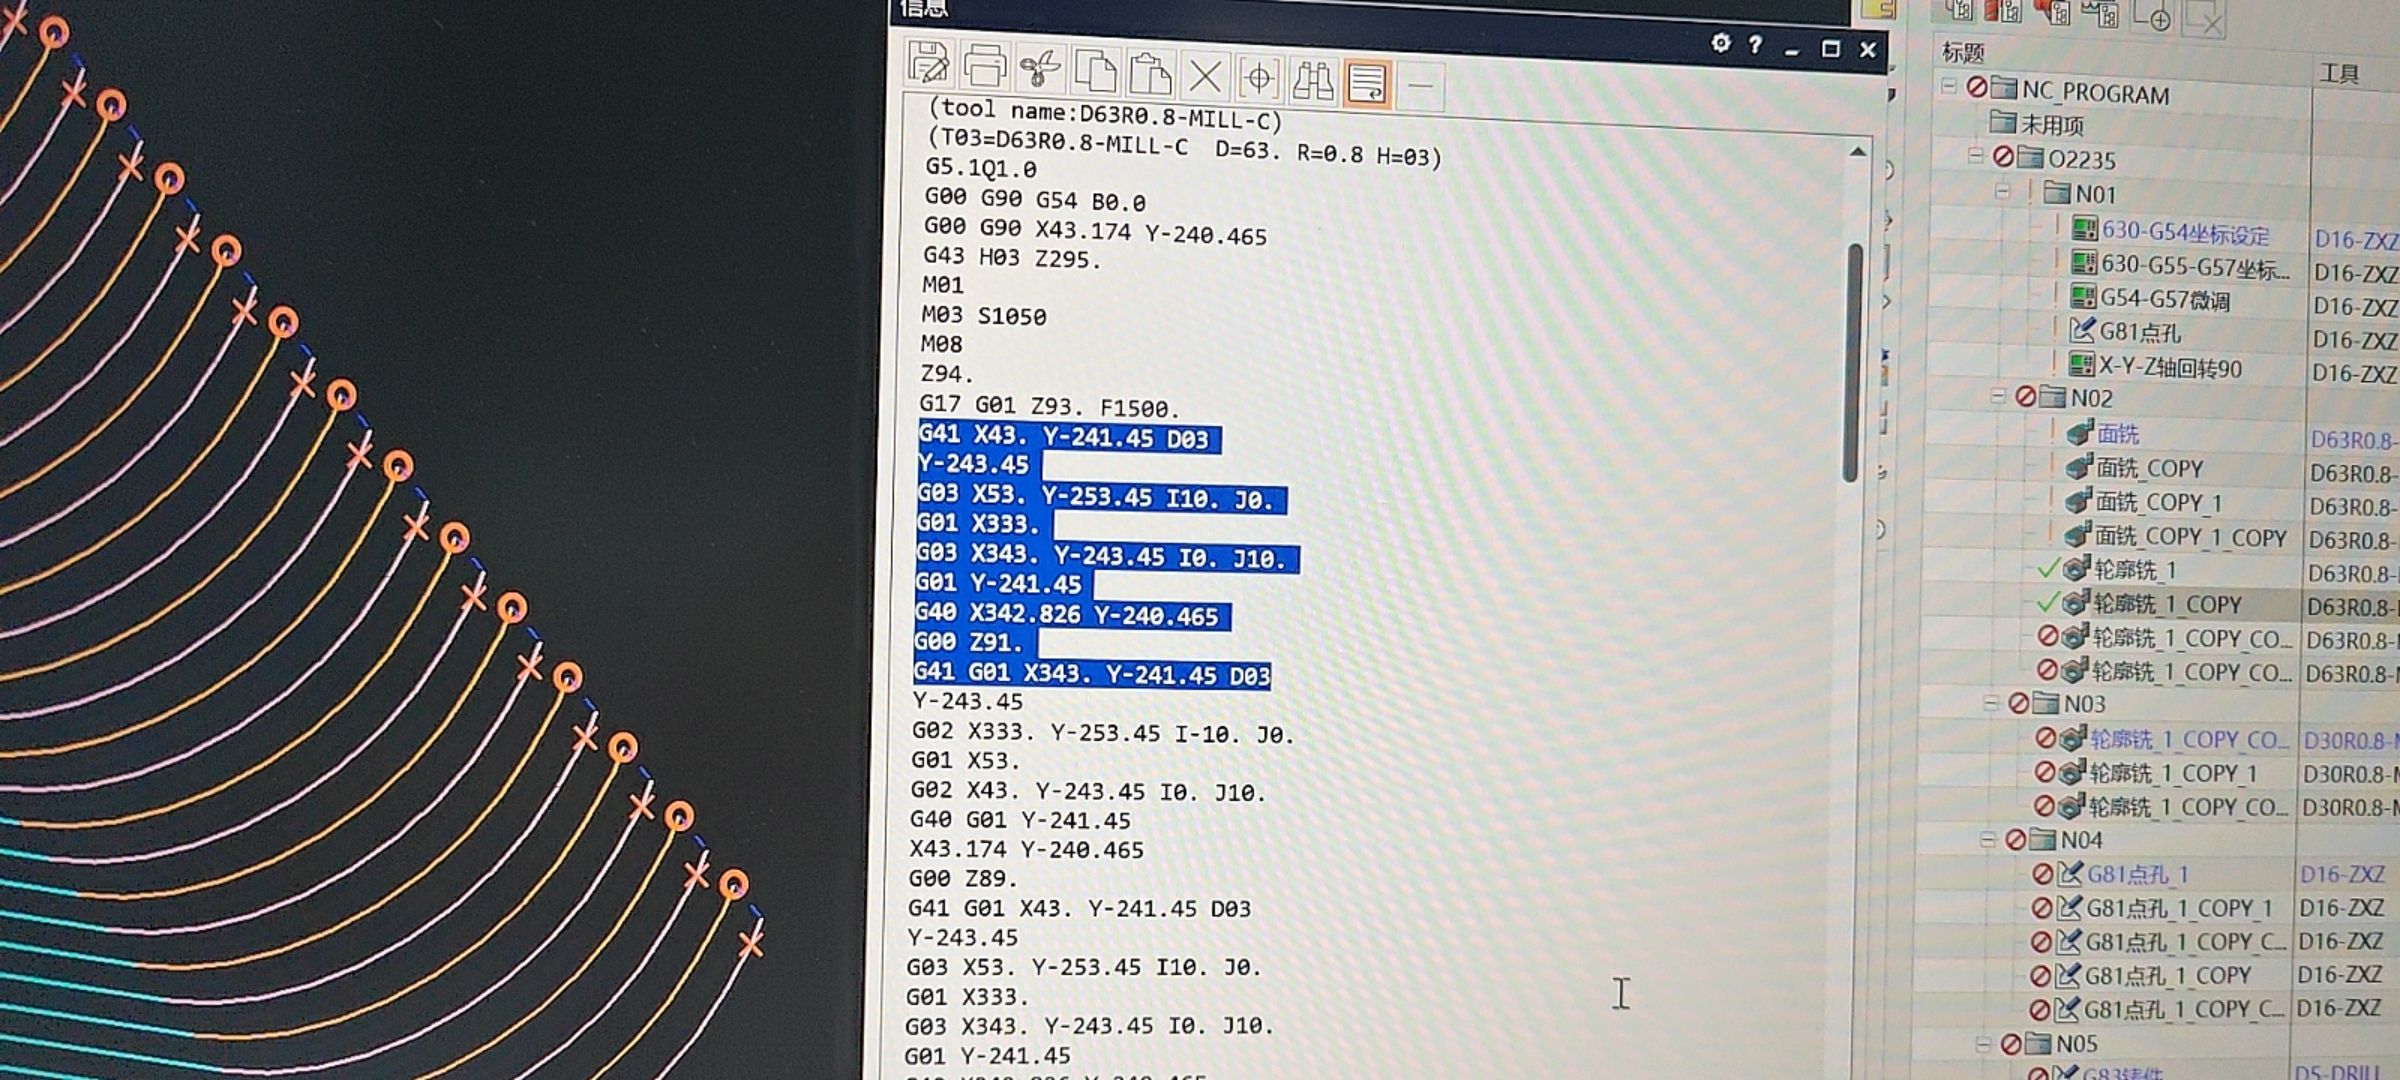
怎样在第一把刀换刀前输出 M00?
想在第一把刀换刀前输出 M00,通常不是普通 UG 用户事件能稳定解决的,需要后处理配合。可通过用户切削控制或用户定义事件加判断,让后处理在检查刀具前输出指定代码。
查看答案 →想在第一把刀换刀前输出 M00,通常不是普通 UG 用户事件能稳定解决的,需要后处理配合。可通过用户切削控制或用户定义事件加判断,让后处理在检查刀具前输出指定代码。
查看答案 →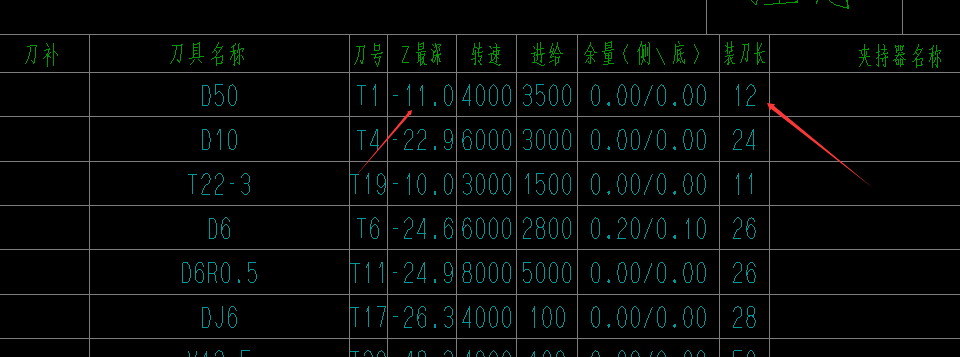
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →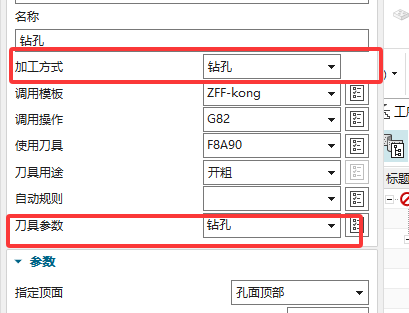
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →


程序单刀具号没有按顺序排列时,可先切换刀具视图输出测试,再到程序单默认设置里检查刀具排序相关选项。启用排序后要注意同一刀具后续工序的刀补号显示。
查看答案 →
刀库中设置了刀号,但外层列表仍显示旧刀号,通常要区分刀具刀号和操作刀号。可在加工助手的刀具号功能里开启继承或同步,并检查模板策略里的输出刀号是否覆盖了刀库刀号。
查看答案 →
自动编程没有按模板工艺顺序输出时,除了检查模板顺序,还要检查工序关键字是否互相包含或重复。比如一个工序关键字包含另一个工序的字,可能造成匹配顺序异常。
查看答案 →
程序单只有某个图档出不来时,要单独检查该图档的程序组、层、对象状态、NX 版本兼容和模板文件。其他图档正常,说明更可能是当前图档或当前程序组范围的问题。
查看答案 →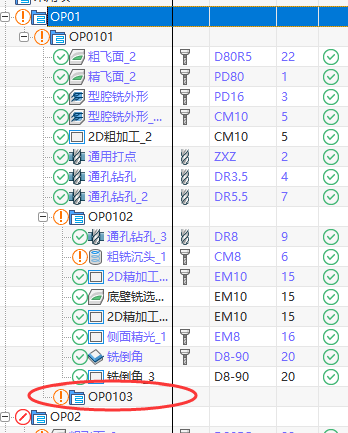
批量修改程序组名称时,先确认目标是程序组名称、父级组名称还是操作名称。程序组工具可按父级组、子组前缀和起始编号生成连续名称;组名不能完全重复,重复时系统可能自动追加编号。
查看答案 →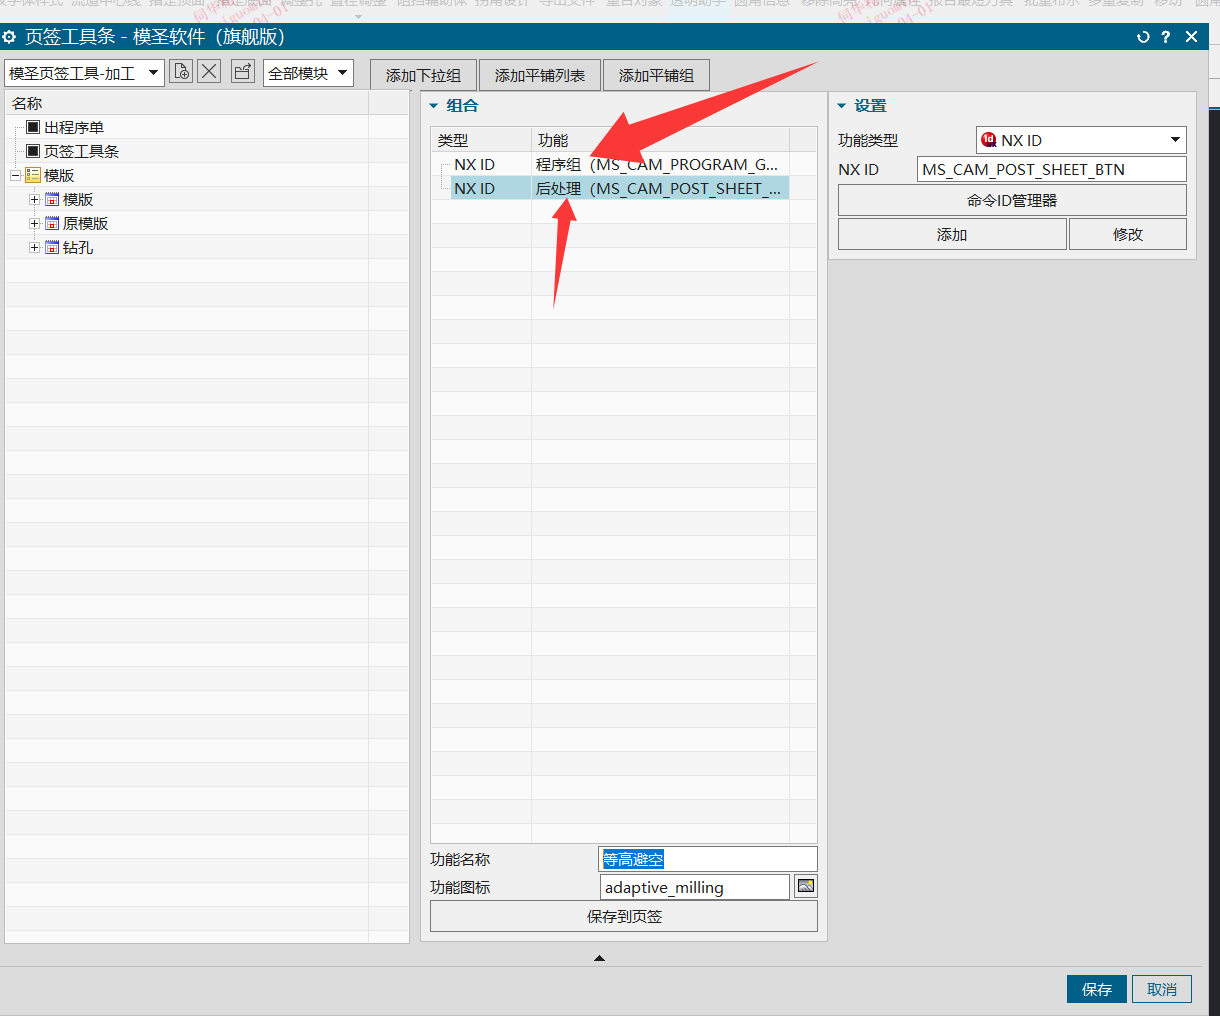
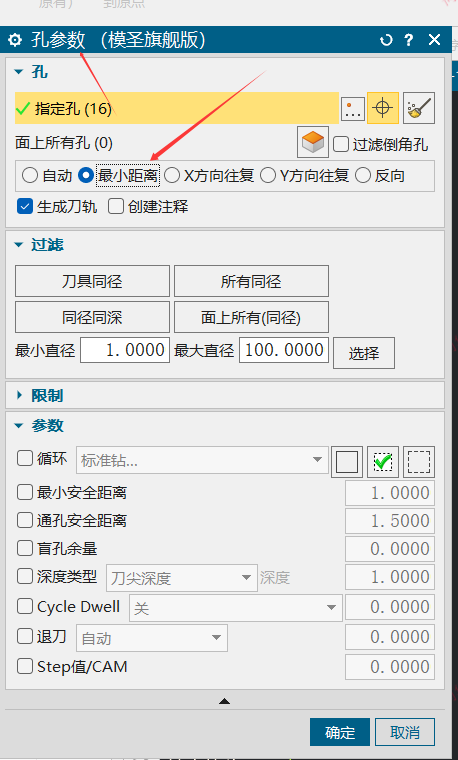
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →