四轴转台在锁轴时可先解锁,再用 G0/G90/坐标系/A 角度指令旋转,最后锁回。
模板排序和默认模板不想使用示范配置时,可从默认配置或 Excel 参数指定入手。
自动编程界面里的分组折叠状态,可以从定制里搜索“折叠”相关命令处理。
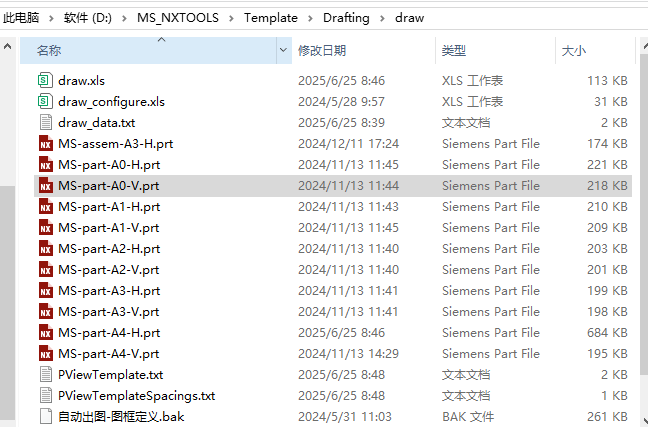
软件更新通常不会自动替换用户已有的自动出图图框,图框需要到模板目录里维护。
需要延伸刀路或边界时,可以在模圣功能里查找“延伸边界”。
只加工外形时,建议单独做一条只铣外形的模板,模板越细识别越准确。
继承功能无效时,可先切换或检查是否使用经典导航器。
WP 通常和多面加工流程有关,单面或普通场景可能需要手动创建。
超级工具条占用宽度较大时,可以启用折叠功能,让工具条收起后再按需要展开。
可以把已有加工程序整理成模板后供零件自动编程调用,但需要按模板规则配置好路径、参数和几何关系。
可以把常用的外形、框、孔、刻字和刀库组合做成模板,用的时候直接调用。
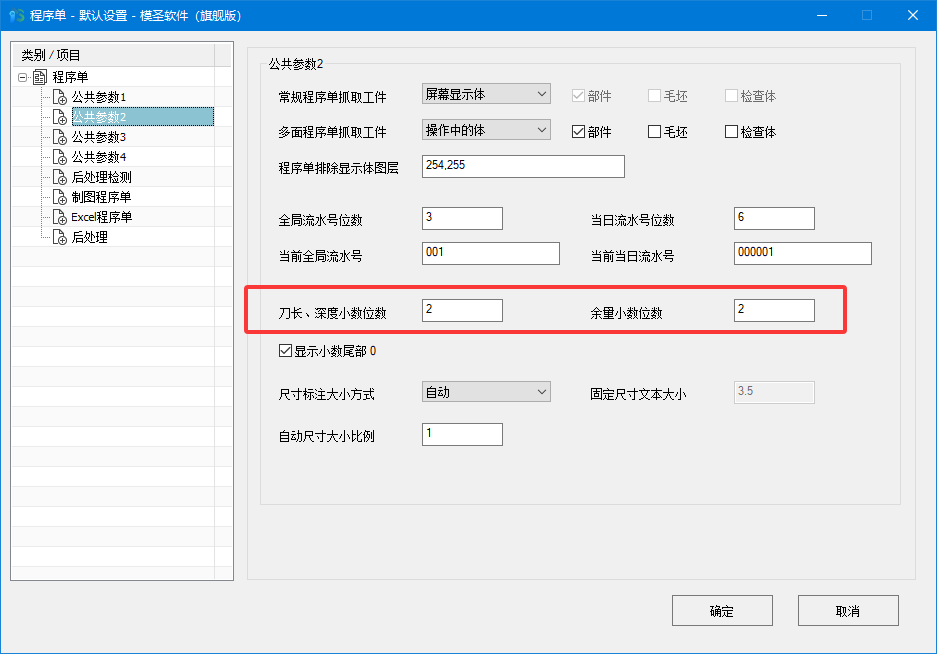
程序单或后处理输出的小数位数,可以在后处理程序单模板里设置小数点位数。
两个坐标下的程序放在一起可以后处理,但要确认后处理和机床能正确识别各自坐标。
自适应铣添加不上去时,可以先确认配置是否选对,必要时重启后再检查。
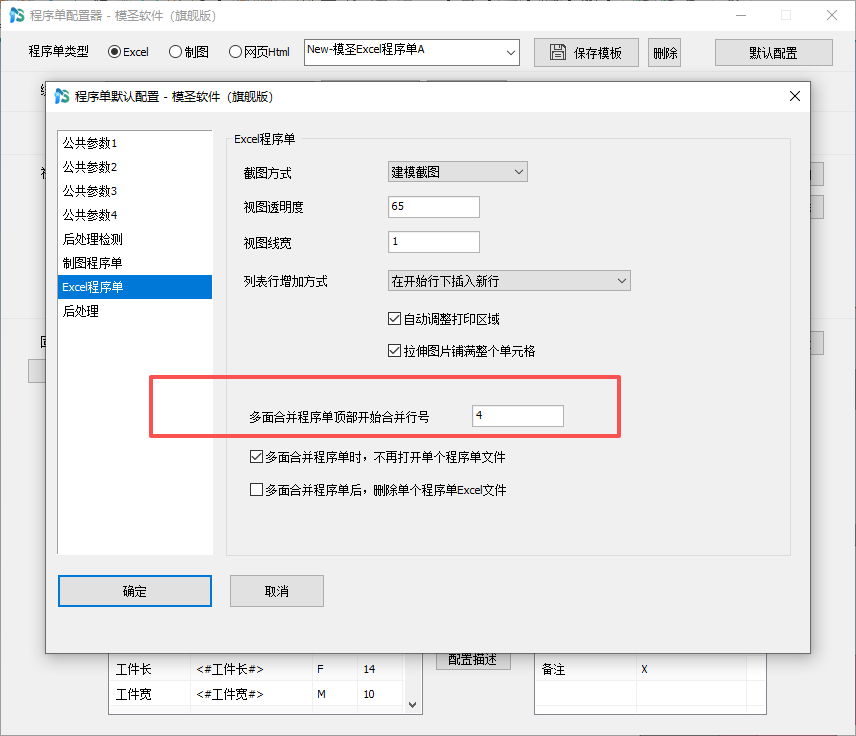
多个面可以一起出程序单,但要确认程序组、坐标和面别信息清楚。