自动编程调用模板创建刀具时,刀号、补偿寄存器、刀补寄存器等可能继承模板工序里的设置。
攻牙、铰孔等孔加工可以通过正确模板和调用操作控制,不必只看加工方式名称。
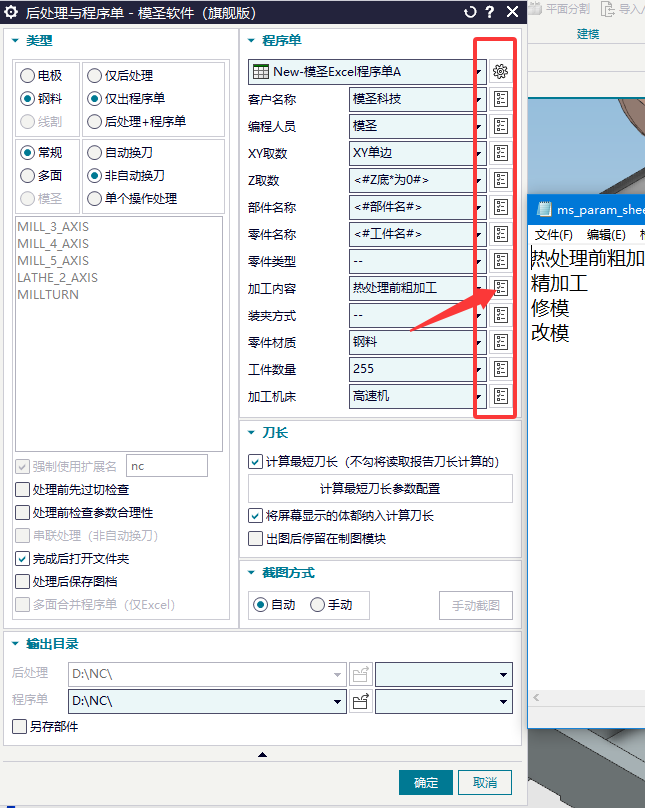
程序单中客户名称、编程人员、材料、机床等字段,可以通过配置单元格的样式和下拉内容来维护。
0.75、0.5 这类数值通常是螺距,不是按软料硬料选择,应按螺纹规格表确定。
自动编程识别到槽只代表特征被识别,是否生成刀路还要看配置是否匹配。
透明助手相关框或参数点了没反应时,先确认是否已经选中程序。
新版本里原来的飞面顶面余量效果,可通过毛坯 Z 向或外形轮廓剩余余量相关参数实现。
透明助手里锥柄长度显示未更新时,实际参数可能已经变更,可计算最短刀长后刷新显示。
配置预览图片需要和配置文件放在同一个文件夹,并保持同名。
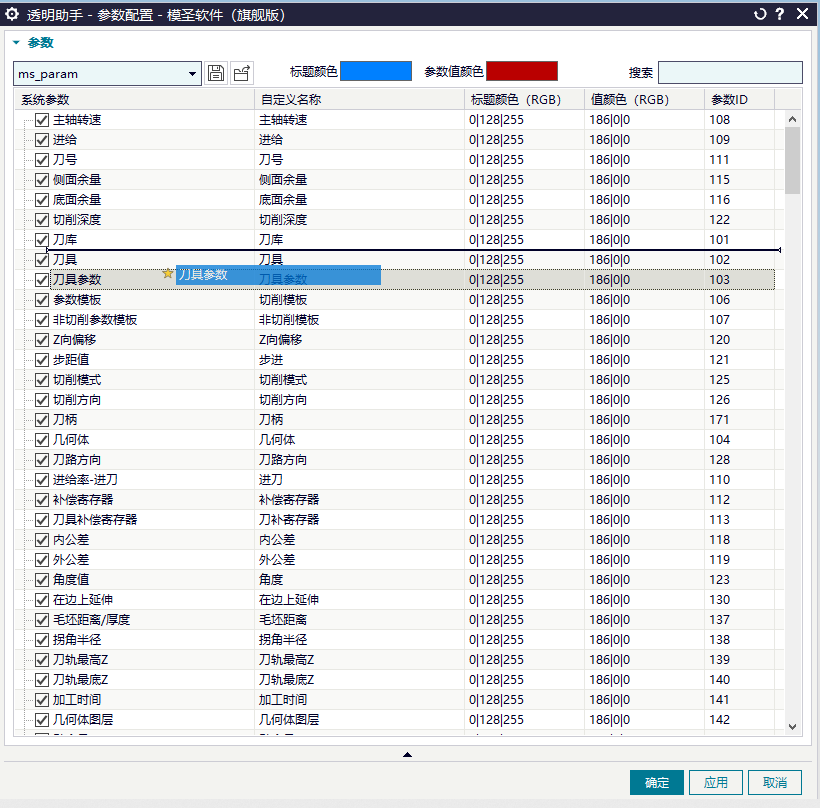
透明助手里的功能项可以直接拖动来上移或下移。
后续自动编程影响前面刀路时,重点检查是否重新创建了几何体或毛坯,应尽量选择已有几何体。
腰型孔识别不到时,先确认是否勾选加工通槽;如果识别界面没有该特征,再改颜色也没有用。
外框或平面去毛刺调用失败时,先确认许可证和模板状态;卡住时另存模板后再调用可能恢复。
高版本 NX 默认入口可能不同,若界面入口找不到,可以先在透明助手或加工助手相关设置里寻找。
飞面毛坯没有显示时,先检查切削参数或模板里是否设置了毛坯相关参数。