
避空刃长是按什么识别的,怎样让程序单自动体现?
避空刃长与刀具的刀柄、刃长和刀具设置有关。只设置刀具名称或只看加工深度不一定能自动得到避空刃长;需要在刀具里建立刀柄或相关长度信息,程序单才可能按配置识别。
阅读文章 →避空刃长与刀具的刀柄、刃长和刀具设置有关。只设置刀具名称或只看加工深度不一定能自动得到避空刃长;需要在刀具里建立刀柄或相关长度信息,程序单才可能按配置识别。
阅读文章 →自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →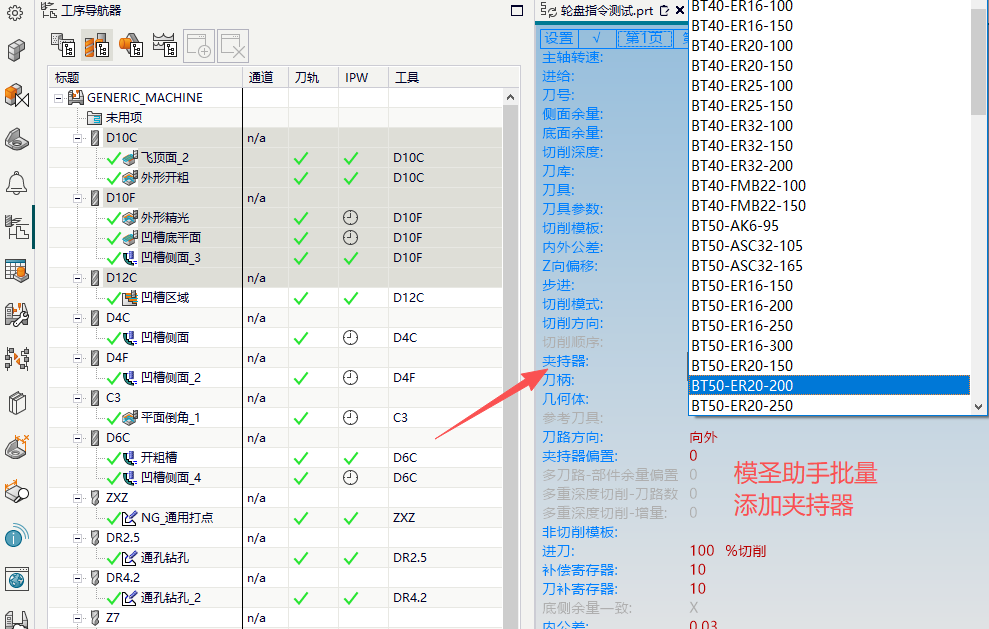
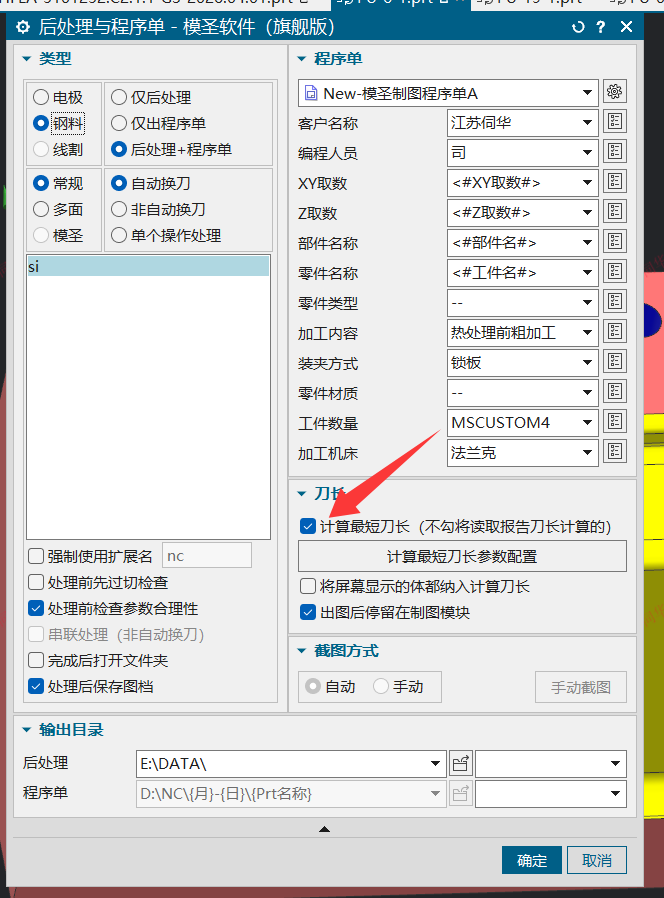
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →
没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →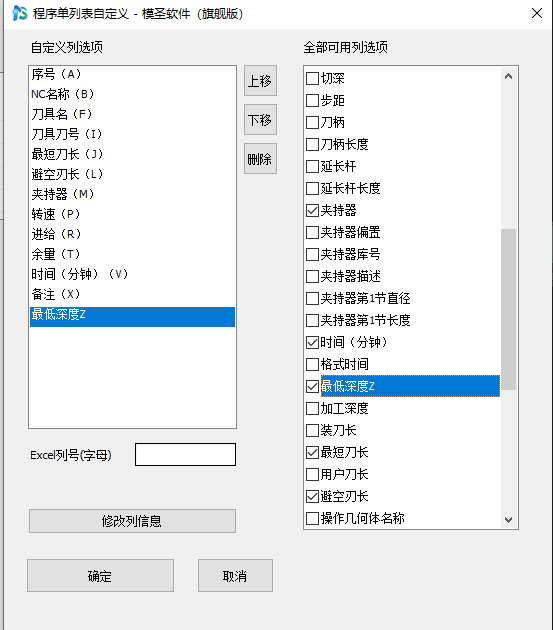
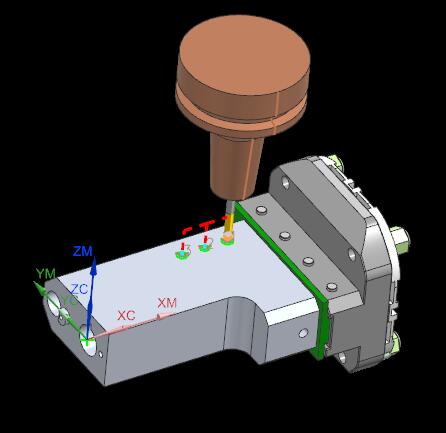
使用摆正体或坐标创建工具时,如果只是希望把当前 WCS 移到指定位置,不想同时移动或重建加工坐标,应勾选“仅移动 WCS”;如果需要正式加工坐标,则要创建 MCS 或坐标原点。
查看答案 →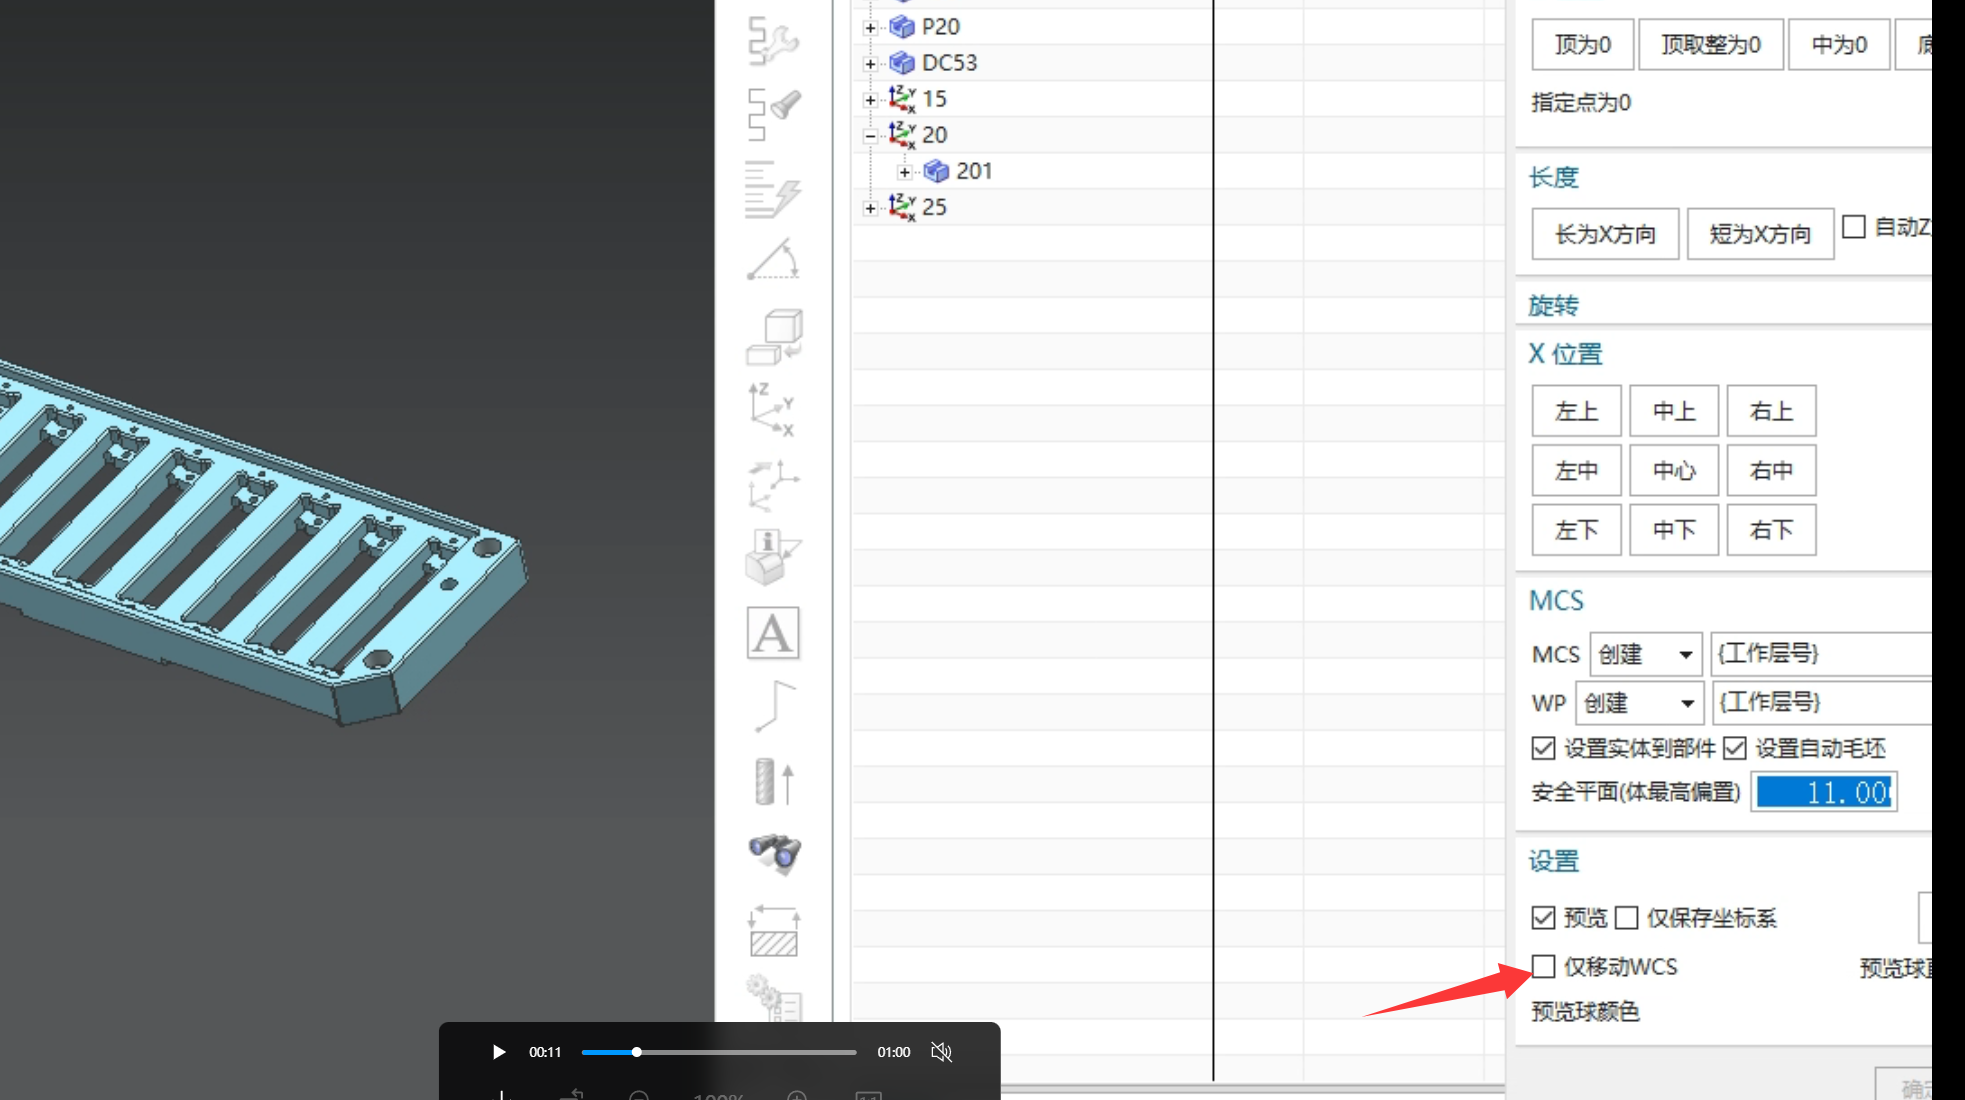

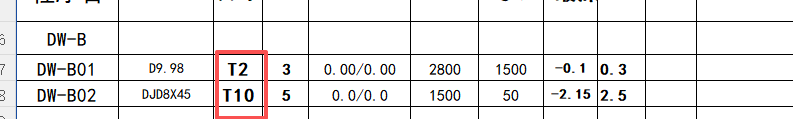


同名刀具下多个刀路想使用不同刀补寄存器时,不要只在刀具层修改。刀补寄存器读取位置应改为“读取操作”,并把刀补加到具体操作里,这样不同刀路才能分别读取不同补偿号。
查看答案 →