“没有对应操作”的搜索结果
找到 1220 条内容
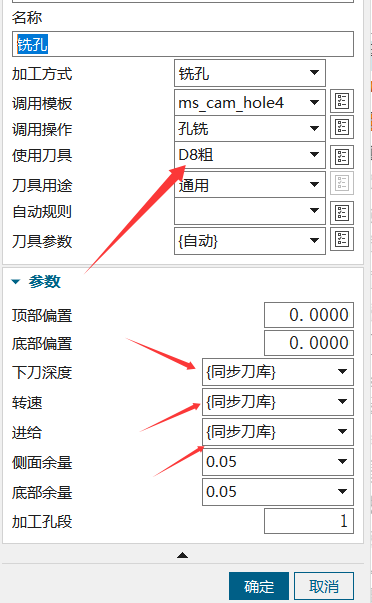
开粗刀、精光刀等不同用途不建议只靠同一把刀临时改参数。更稳的做法是在刀库中维护不同参数项,并在模板或自动编程配置里同步刀库。
阅读文章 →
颜色自动编程不能只凭视觉颜色或 RGB 值判断,配置时应使用明确的颜色 ID;RGB 可辅助识别,但实际规则要以颜色 ID 命中为准。
阅读文章 →

通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →
排查 NX 或模圣异常时,可以从菜单里的帮助日志文件打开日志。发送或记录日志时,应截取当前报错时间附近的内容,避免拿到无关日志。
阅读文章 →

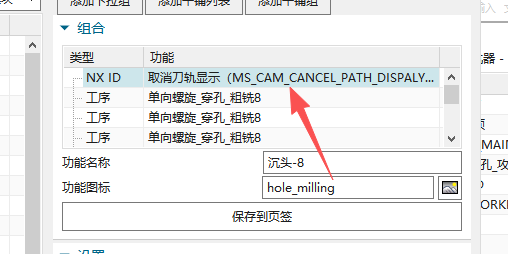
页签连续插入工序时,如果新工序还显示上一条刀轨,可以在页签组合的第一行加入取消刀轨显示的 NX ID,让执行前先清掉上一条刀轨显示。
阅读文章 →
刀库中的系统类型和类型名称都可以按企业习惯补充,但两者作用不同。类型名称更常用于刀库参数匹配;系统类型下拉不等于刀具类型匹配规则。新增倒角等类型时应统一命名并保存。
阅读文章 →

配置文件中如果在有效配置行前面加了井号,该行会被当作注释处理。遇到配置顺序或参数不生效时,要先检查目标行前面是否带有井号。
阅读文章 →
页签配置中,在名称后面加 [改名] 可以让插入或执行后的工序按指定规则重命名。不加该标记时,可能不会触发重命名。
阅读文章 →
孔铣分层不要误改螺旋下刀深度,应在孔铣模板或孔铣工序中调整加工孔段、轴向步距、每转深度等相关参数。
阅读文章 →

模板中的刀具可以换成自己的刀具。常用做法是在模板或配置文件中写入自己的刀具名称,让系统按名称调用刀库。
阅读文章 →
低版本定制功能迁移到高版本 NX 时,如果提示按钮未注册或菜单操作未定义,通常是版本不支持或命令没有适配,需要由原开发方重新适配。
阅读文章 →

重命名列表中删不掉的项,可能来自 NX 模板配置文件里已经不存在的模板文件名。需要到模板配置文件中找到该名称并删除。
阅读文章 →

同一把 10mm 铣刀在开粗、铣孔、腰槽中需要不同参数时,可以配置多个参数组,并按加工类型或名称进行区分调用。
阅读文章 →
外形局部缺口如果自动识别会抓到整个外形,可以把缺口区域单独着色,再用颜色识别只加工染色区域,减少手动单独选择。
阅读文章 →

手动工序不能带出刀库里的转速进给时,要同时检查操作工序名称、刀库参数类型名称,以及加工助手关键字配置。
阅读文章 →

