配置文件里改了孔颜色为什么不生效?
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
阅读文章 →
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
阅读文章 →
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →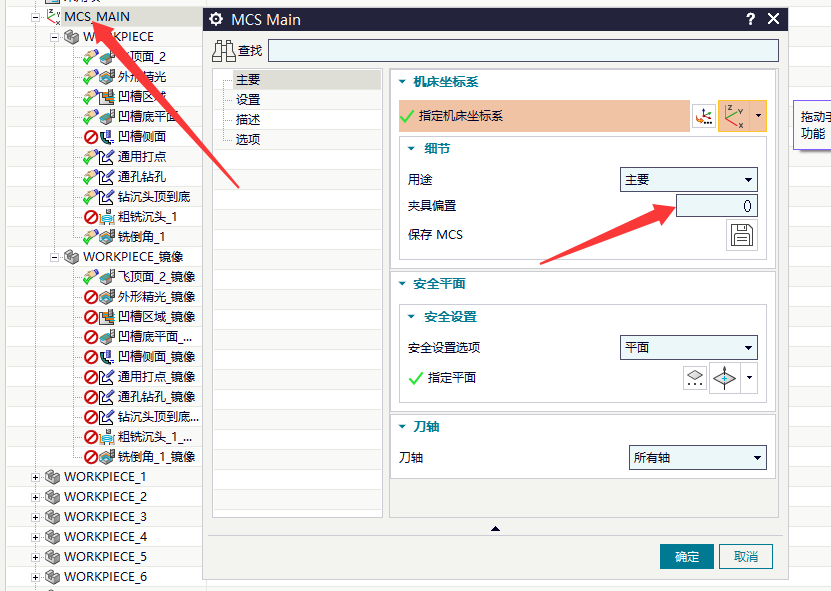


程序单里需要显示“工件数量”时,如果没有现成变量,可在固定字段里新增字段,字段内容直接写“工件数量”或按车间需要填写。需要自动读取数量时,再结合自定义属性或模板字段扩展。
查看答案 →
自动编程安全高度要同时关注默认参数、MCS 安全平面和具体工序模板。点孔、钻孔正常但螺纹铣高度偏低时,要单独检查螺纹铣模板和坐标系安全平面来源。
查看答案 →

后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
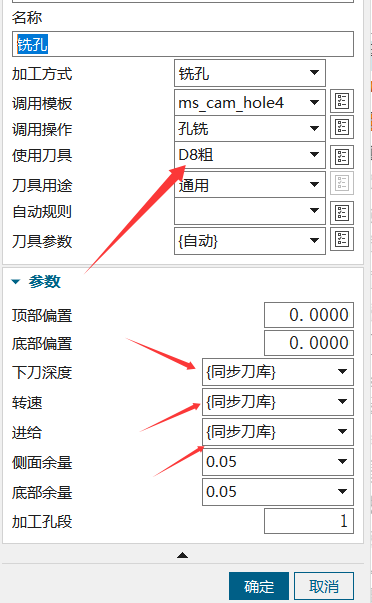
查看答案 →简单的孔、槽、台阶、面板类零件,适合按自己的刀库和模板配置零件自动编程;复杂结构、局部特殊加工或自动识别不稳定的位置,更适合用页签半自动处理。
查看答案 →
如果输出后的固定信息或明细字段位置不对,通常需要检查 X、Y 坐标、列宽、开始 Y 坐标、每行高度和行数设置。制图程序单模板经常需要多次输出、多次微调。
查看答案 →
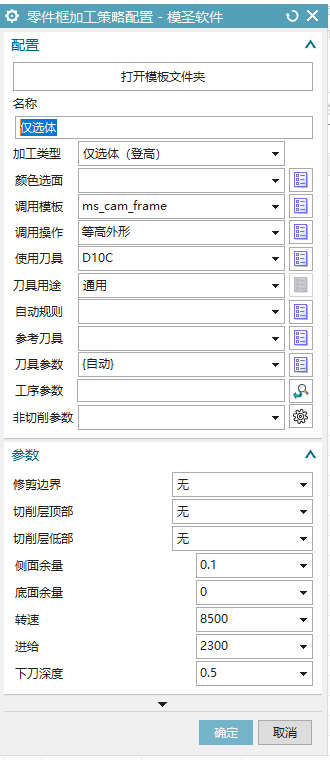
外形或零件框动态铣时,模板里如果设置了底面余量,刀路 Z 方向可能跟着下沉。可把模板底面余量设为 0,再在策略参数里设置需要的侧面余量和下刀深度。
查看答案 →