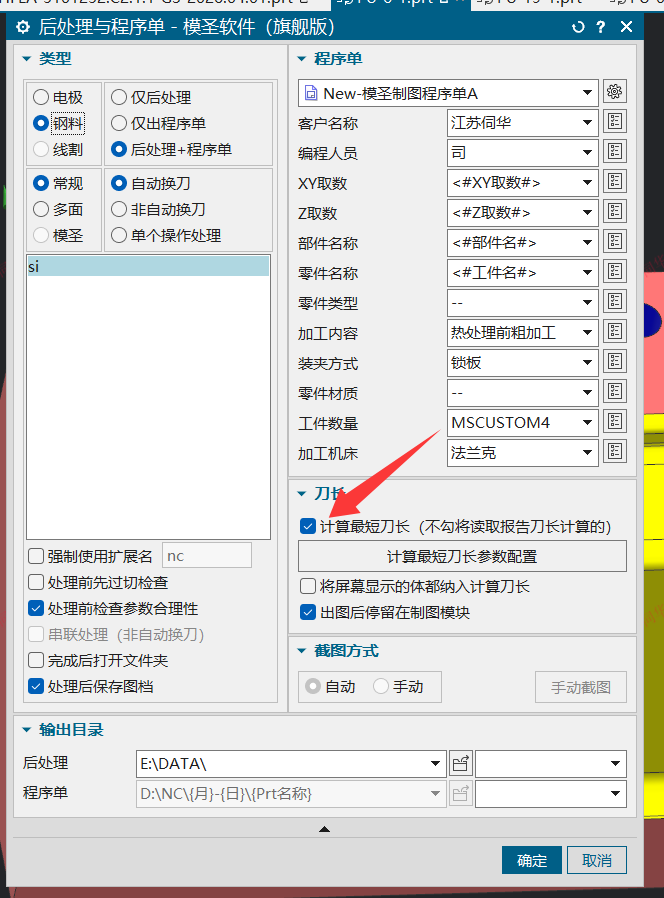
程序单相同刀具怎样关注最长刀长?
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →
同一把刀用于多个工序时,应重点按最长刀长装刀。程序单一般会关注最长值,但如果同刀具被拆到不同程序组或不同视图,现场可能看漏。可用刀具视图或按刀具汇总方式出单。
阅读文章 →
程序单想让相同刀号和刀具名称合并显示,需要在程序单配置中开启自动换刀合并或排序类选项。连续同一把刀更容易合并;中间插入其它刀具时通常不能自动连成一组。
查看答案 →
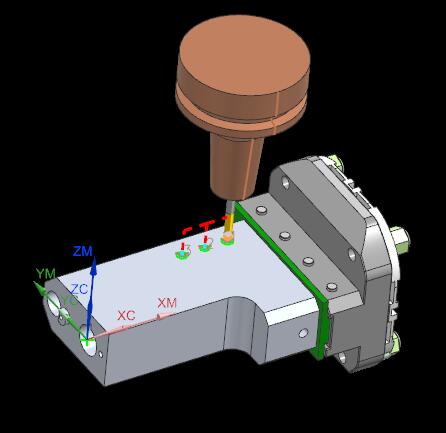
五轴或多面装夹时,看起来可行的装夹方向也可能因为刀不够长、夹具太近或避让空间不足而不可用。判断方向时要同时看加工面、刀长、夹具和安全距离。
查看答案 →
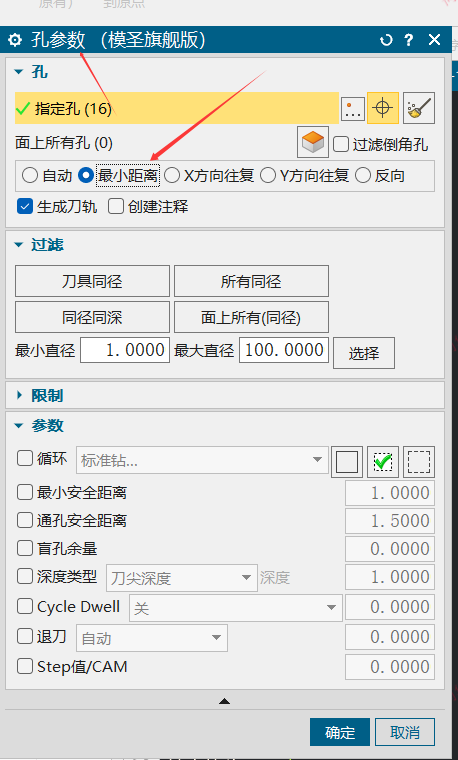
程序单中同一把刀多次出现时,可以在程序单默认配置里尝试启用自动换刀程序单合并相关参数,让相同刀号或刀具按规则合并,并结合最长刀长相关选项处理。
阅读文章 →
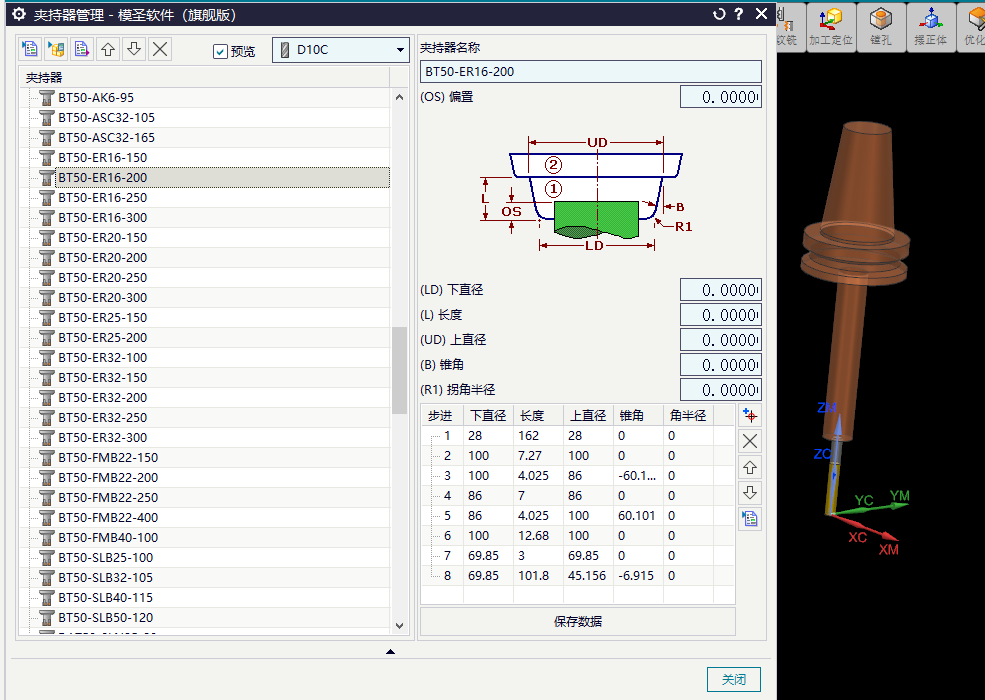
程序单或刀单要显示刀柄直径,前提是刀具已经使用模圣刀柄/夹持器数据,并在程序单自定义列中加入刀柄相关字段。如果当前模板不能单独输出刀柄直径,可把刀柄名称按 SD、SL、STL 等规则标准化,让程序单显示刀柄名称来表达直径和长度。
查看答案 →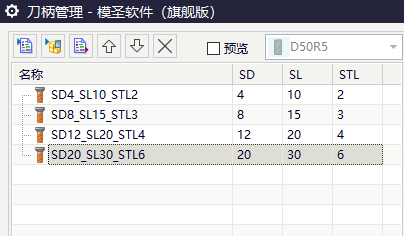
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →