程序单与后处理功能从哪里打开?
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
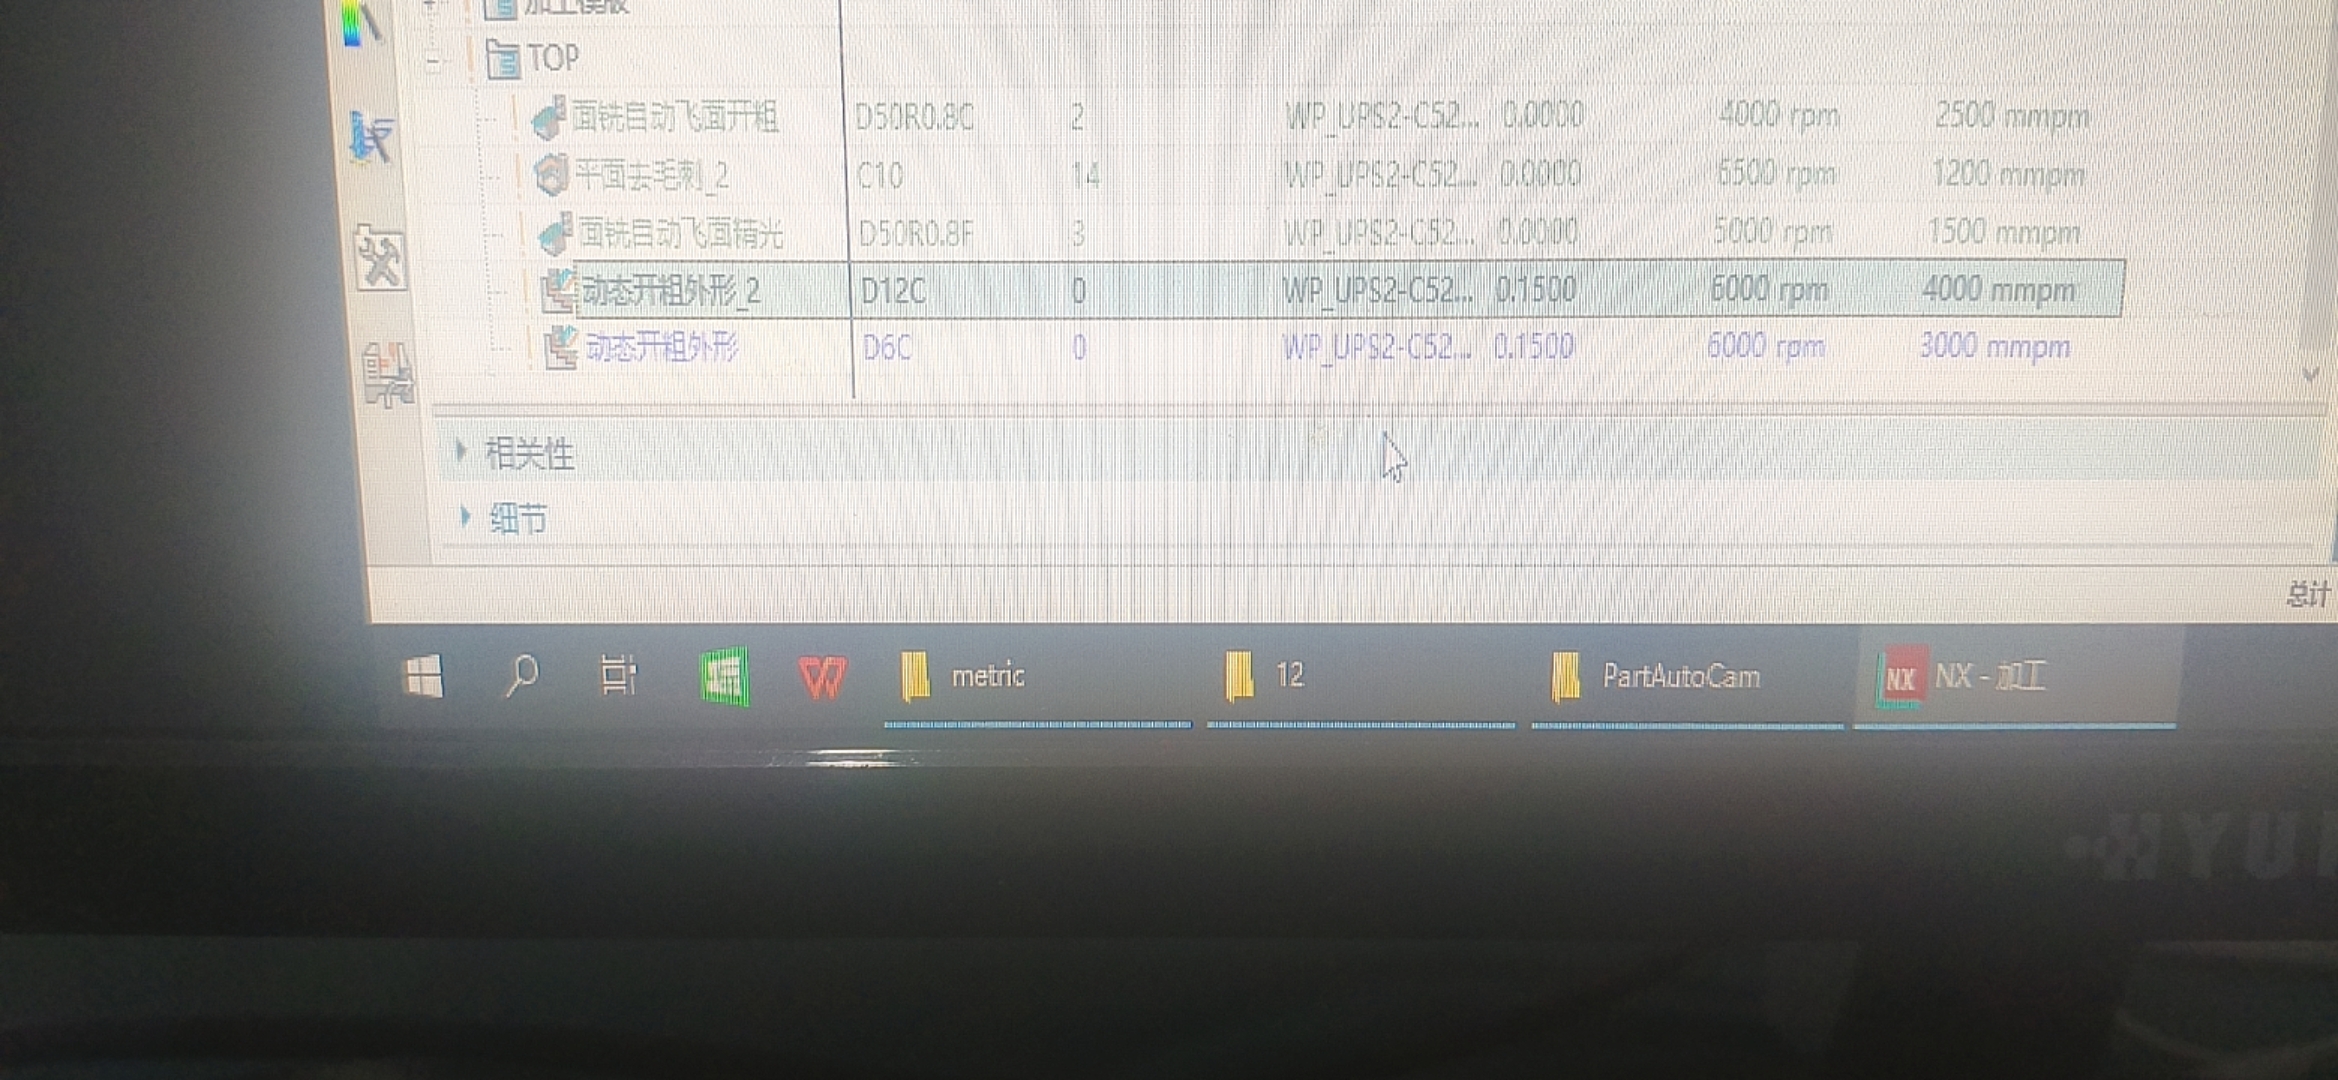
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
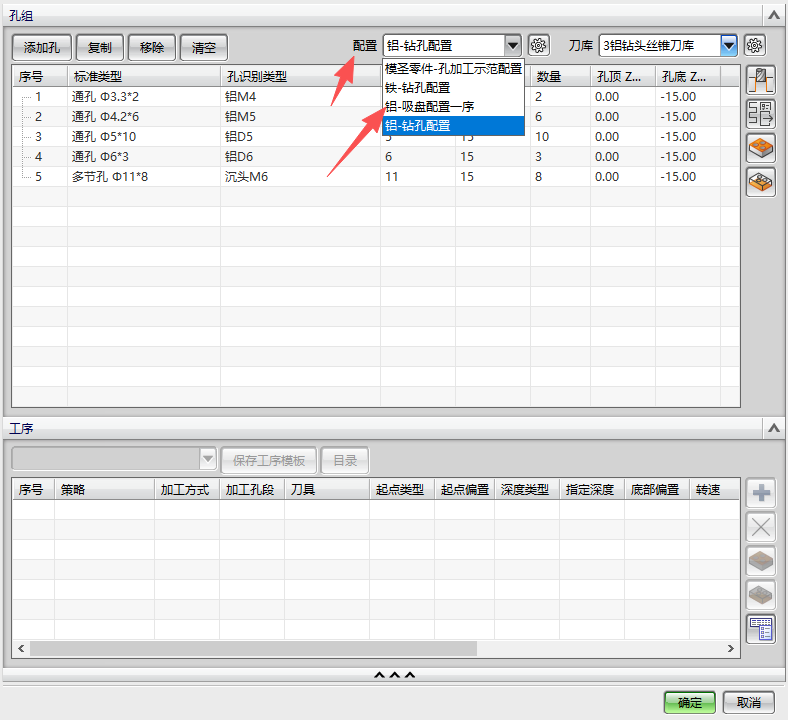
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →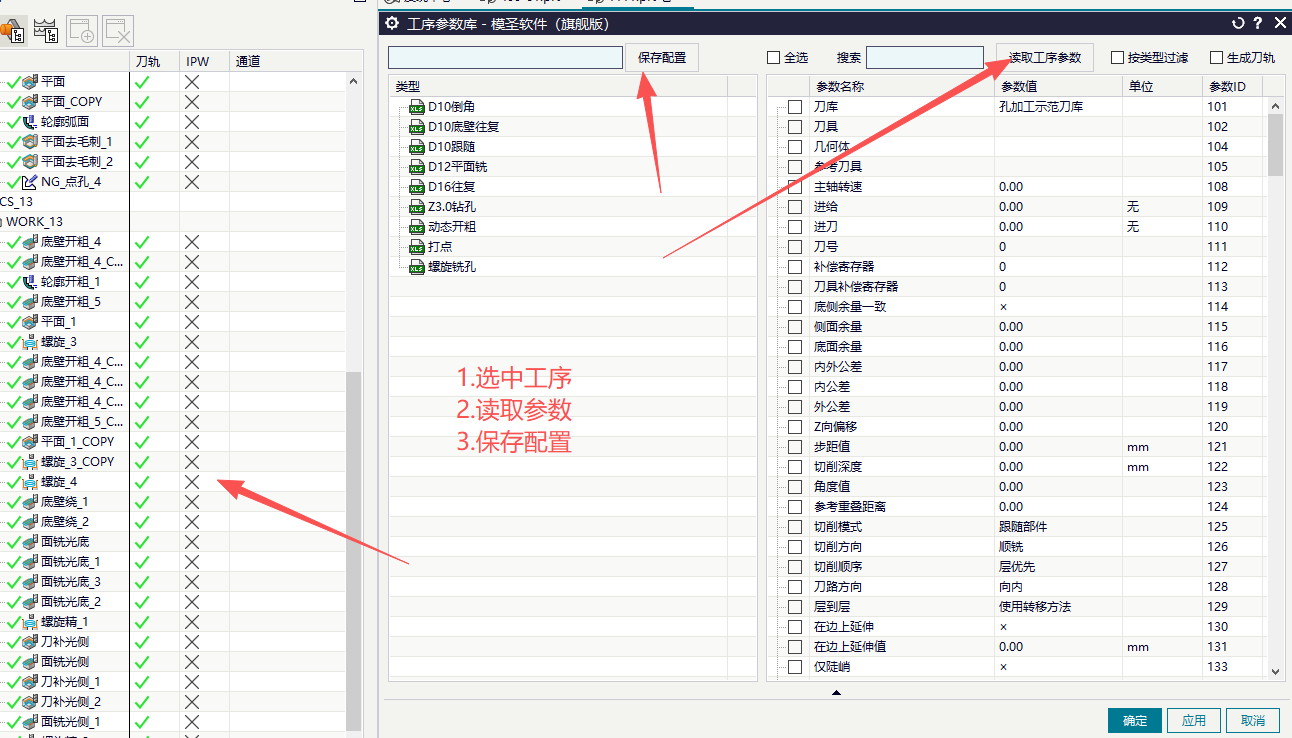
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →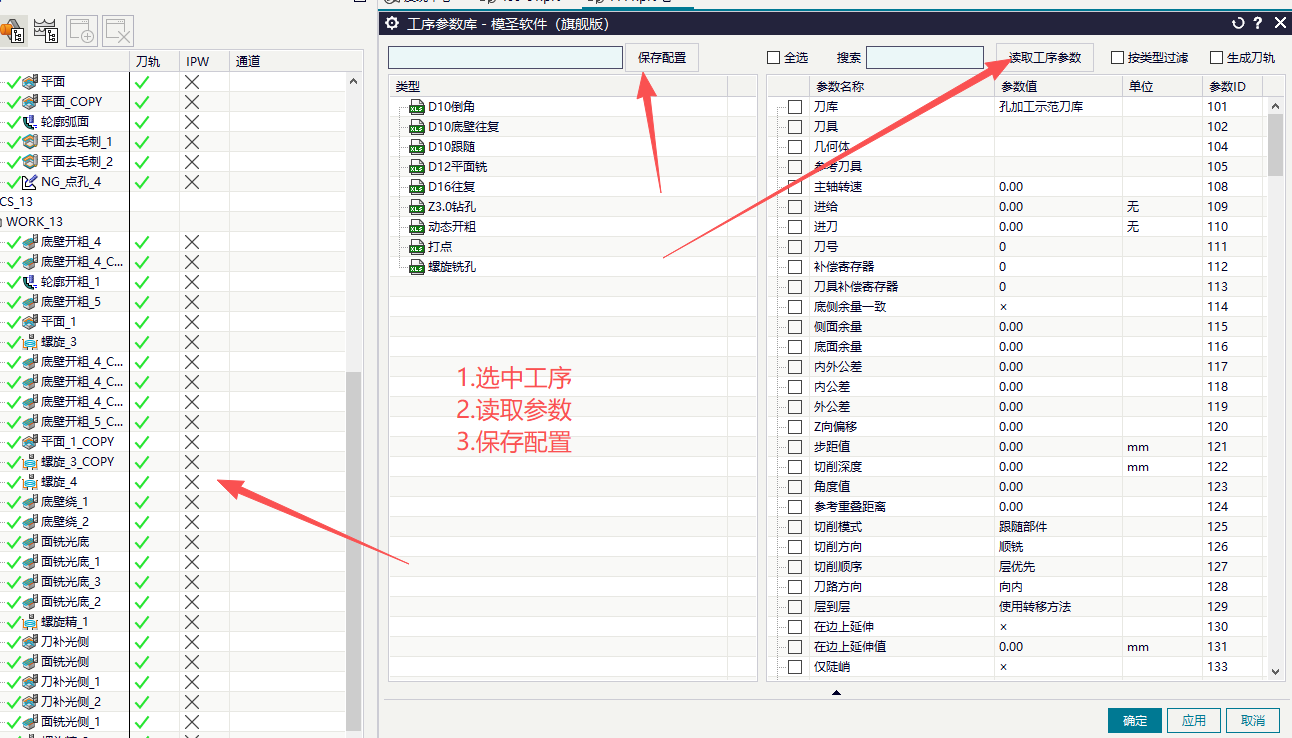
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →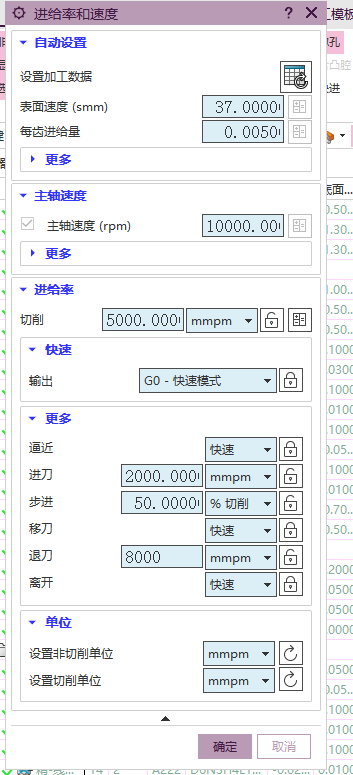
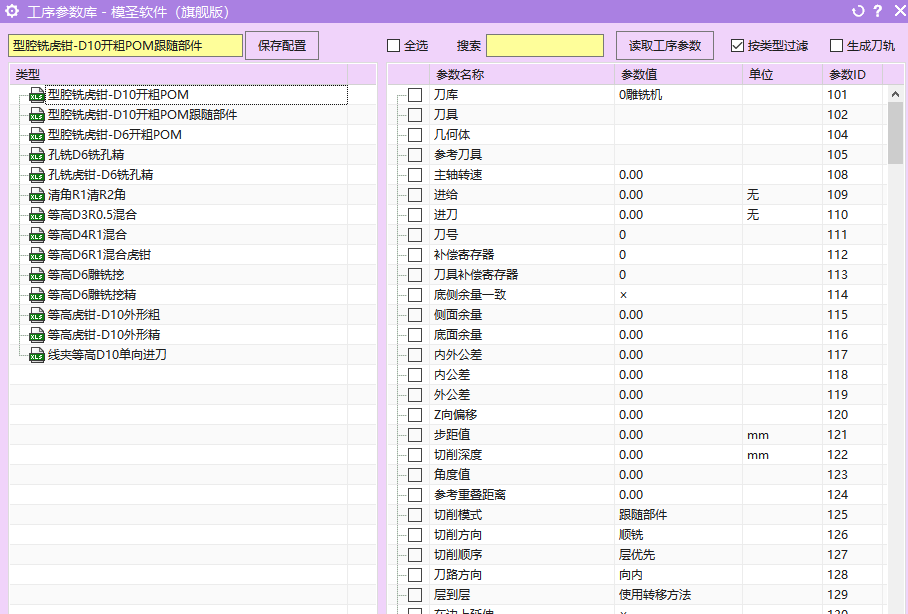
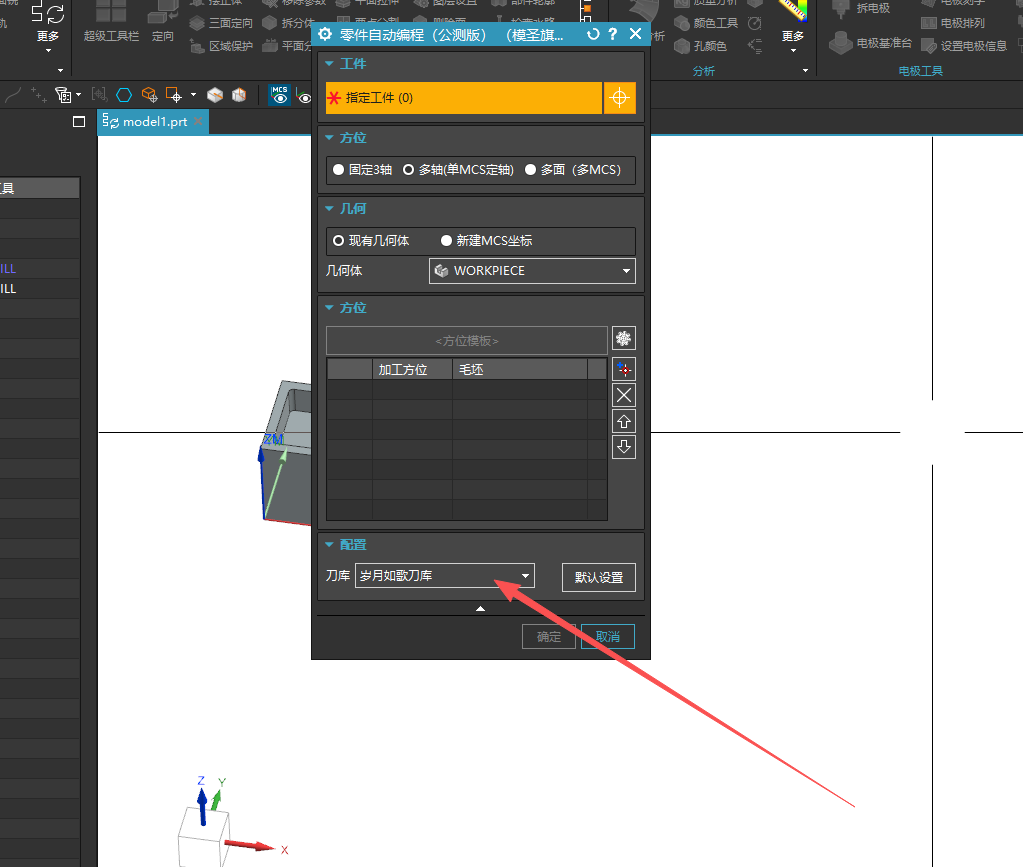
自动编程模板来自不同环境时,刀具命名、粗精用途和切削参数可能不一致。可把自己的刀库导入并同步刀具名;如果粗加工、精加工参数不同,可建立多个刀库分别管理。
查看答案 →
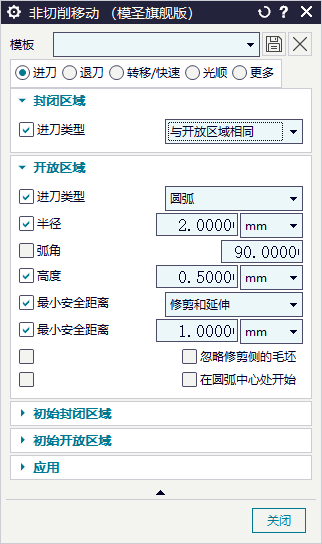
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
阅读文章 →
配置自己的刀库时,不能只替换刀库文件。自动编程模板、加工助手模板和参数配置里都可能引用原刀具,替换刀库后还要同步检查模板中的刀具名称、刀号、直径和切削参数引用。
查看答案 →