可以把常用的外形、框、孔、刻字和刀库组合做成模板,用的时候直接调用。
需要沿指定曲线跑四轴联动时,可以画辅助线,使用曲线驱动,并把投影刀轴设置为朝向曲线。
槽内角是直角时,等高清角可能不生成;有 R 角时更容易生成,当前也可先关闭相关清角项或换策略。
程序单时间通常只按刀路估算,不会完整计算换刀、快速移动、机床减速、跳刀和循环参数等实际耗时。
型腔类清角可以通过型腔铣清角模板和参考刀具逻辑控制,不一定要单独按等高思路配置。
孔模板、刀库和加工模板一旦被误改或误删,会直接影响自动编程调用结果,建议养成备份习惯。
透明助手里锥柄长度显示未更新时,实际参数可能已经变更,可计算最短刀长后刷新显示。
吸盘槽、流道或网格线加工可优先考虑曲线驱动、平面铣标准驱动、平面轮廓铣等方式。
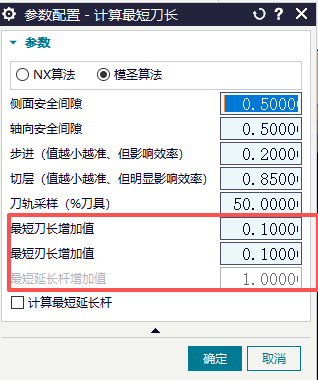
避空刃长会叠加多项余量,设置 1mm 时结果可能不是只多 1mm。
孔铣内存访问违例常见处理是重建命令、清理模板残留,必要时改用平面铣黄线。
钻孔类自动操作会调用钻头类型刀具,如果丝锥被建成钻头类型,就可能被误调用。
固定宏适合重复且稳定的动作,但面对模型差异、刀路策略和刀具规则变化时局限较大。
学习自动编程可以先看官方视频教程,理解整体逻辑后再按自己的模板和零件类型调整用法。
别人配置好的模板不一定能直接适配自己的零件、装夹和刀库,建议从基础策略开始逐步补充。
3D 去毛刺用倒角刀时如果卡死,可先改用平面去毛刺,并降低倒角尺寸和计算复杂度。