“工艺说明”的搜索结果
找到 205 条内容
孔编程配置里的铣牙列,在攻牙工序中是否一定要改?
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →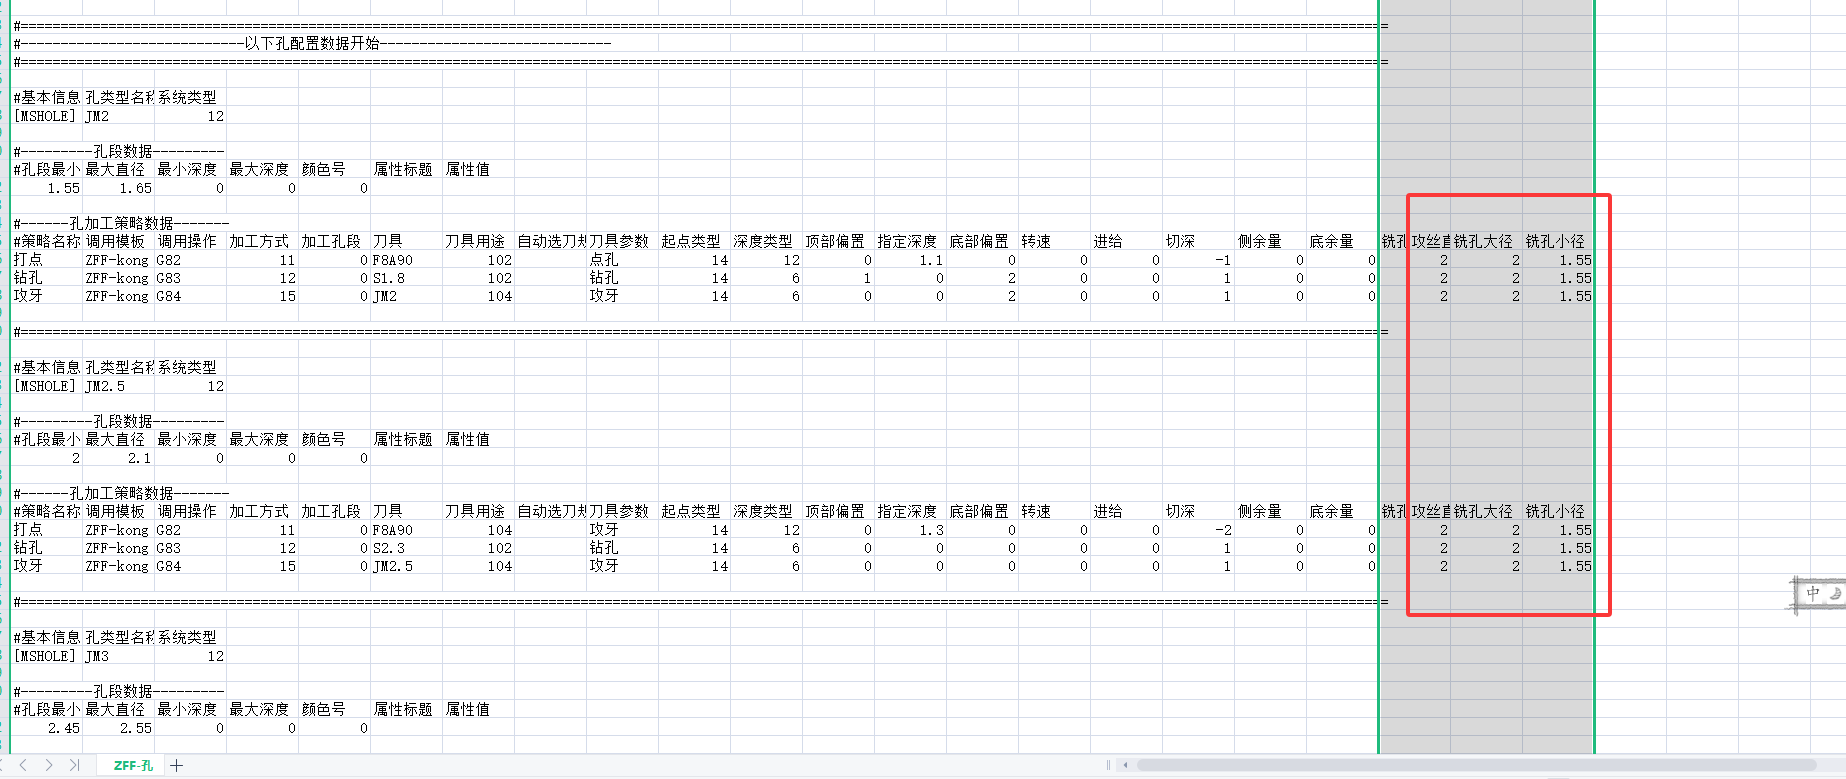
薄板或排版件使用粘接装夹时,外形通常放到最后加工
薄板、排版件或小件采用粘接装夹时,常见工艺是先加工孔和内部特征,外形轮廓放到最后,再根据材料和装夹强度保留少量底部余量。该方法需要结合现场装夹强度验证。
查看答案 →自动编程配置为什么建议逐步改成调用自己的模板?
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →批量件自动编程时,精孔和面铣可以怎样分程序组更稳?
批量件或自动化流程中,如果同一把刀既要加工精孔又要加工面,程序单和现场执行容易混淆。更稳妥的做法是按用途拆分程序组,例如把精孔和面铣分开,再按工艺顺序插入倒角、补刀等工序。
查看答案 →
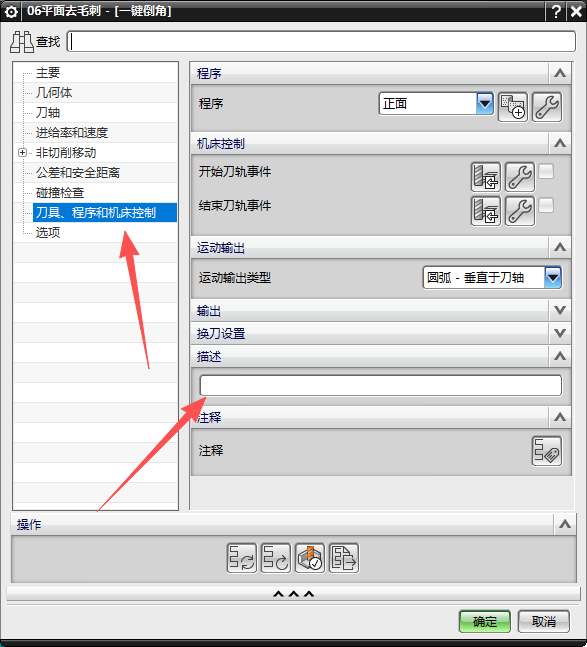
页签、加工助手和自动编程是什么关系?
页签工具偏向快速插入和辅助修改工序,加工助手偏向把常用工艺流程集中管理,自动编程则按模板和配置批量生成工序。三者可以配合使用,但模板和配置不完全相同。
阅读文章 →

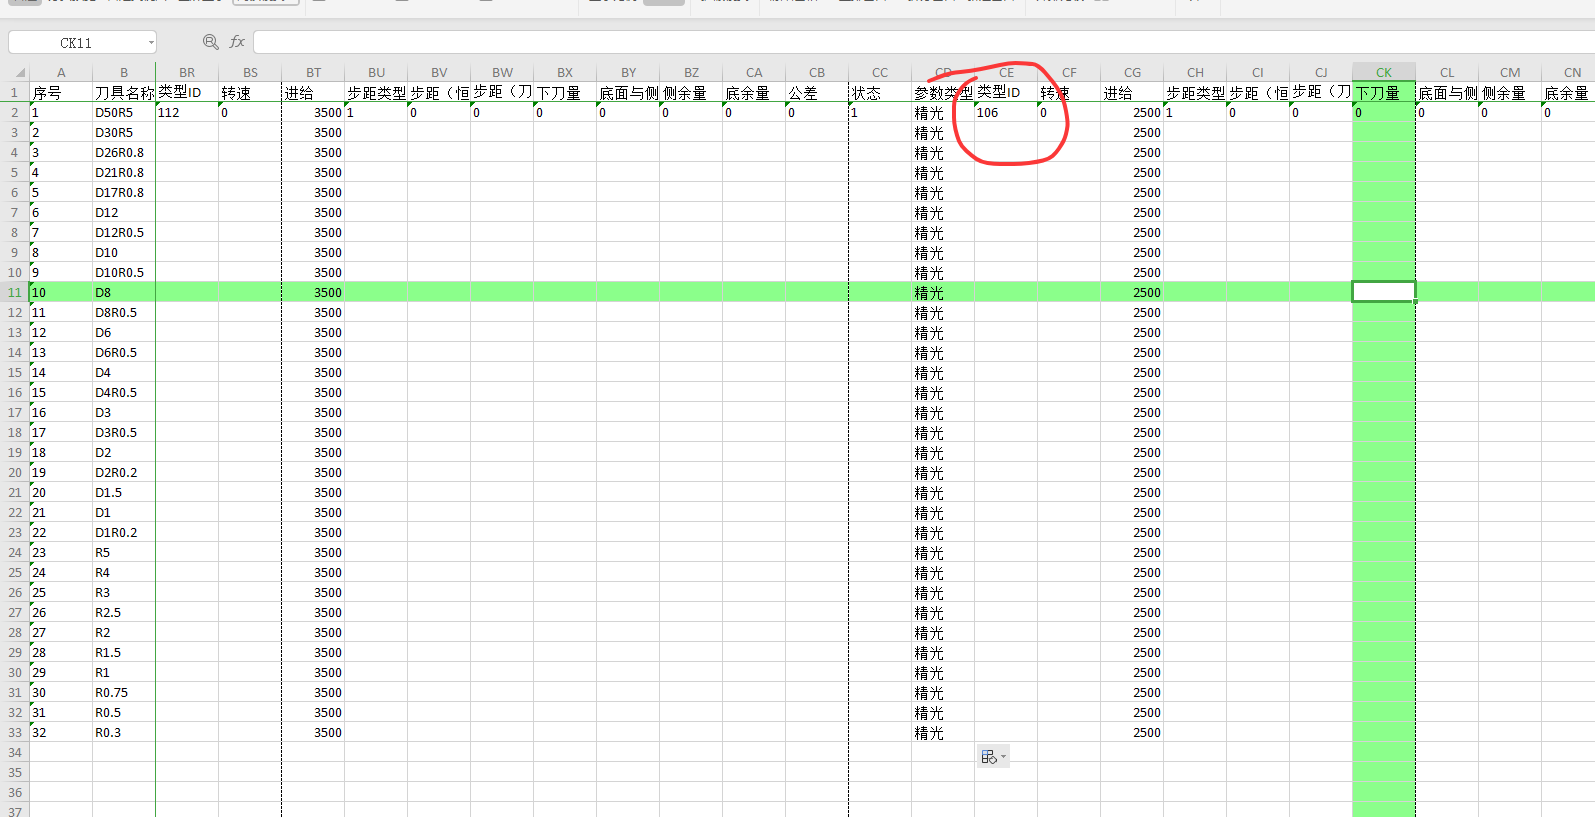
刀库类型 ID 对参数有影响吗?
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →