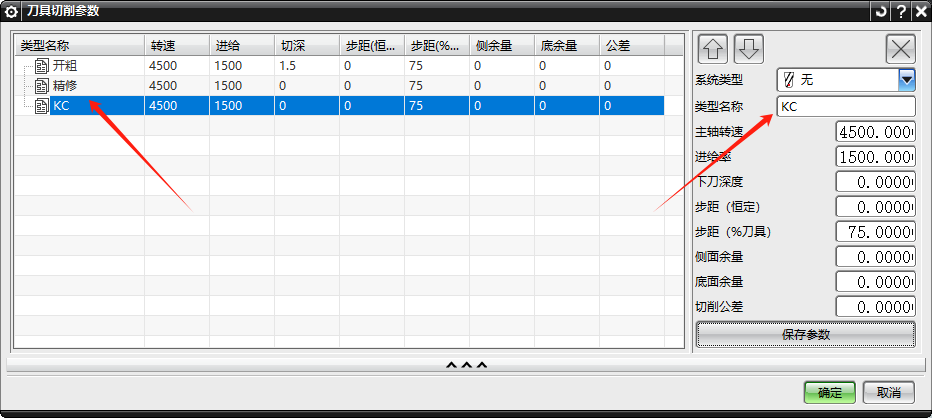
后处理提示转速为 S0 或进给未修改,应该先查什么?
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →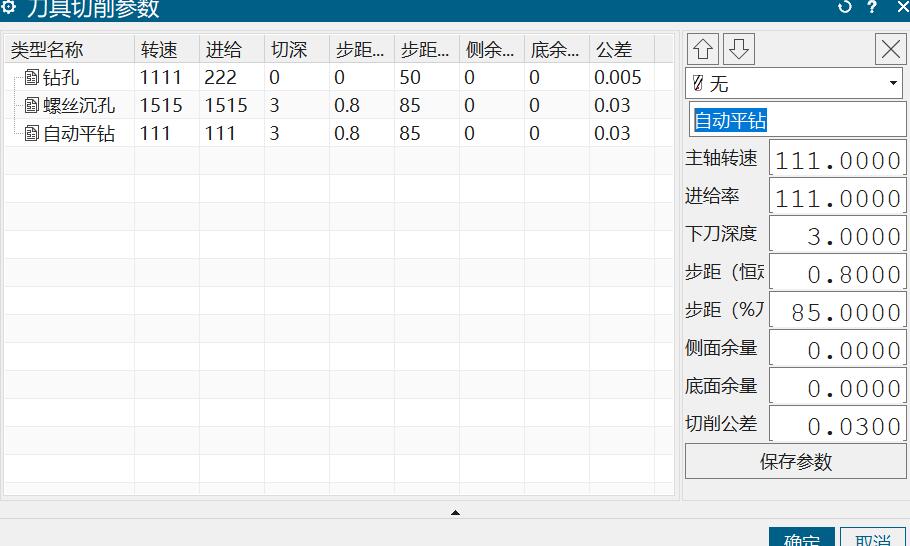
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →
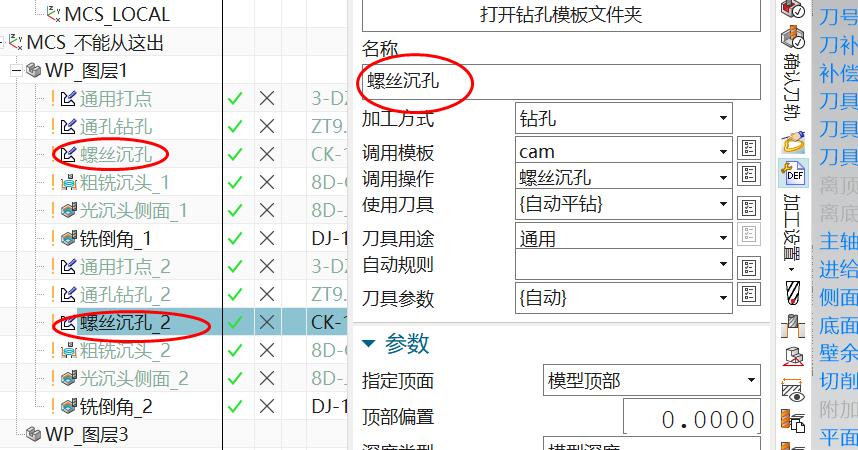
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →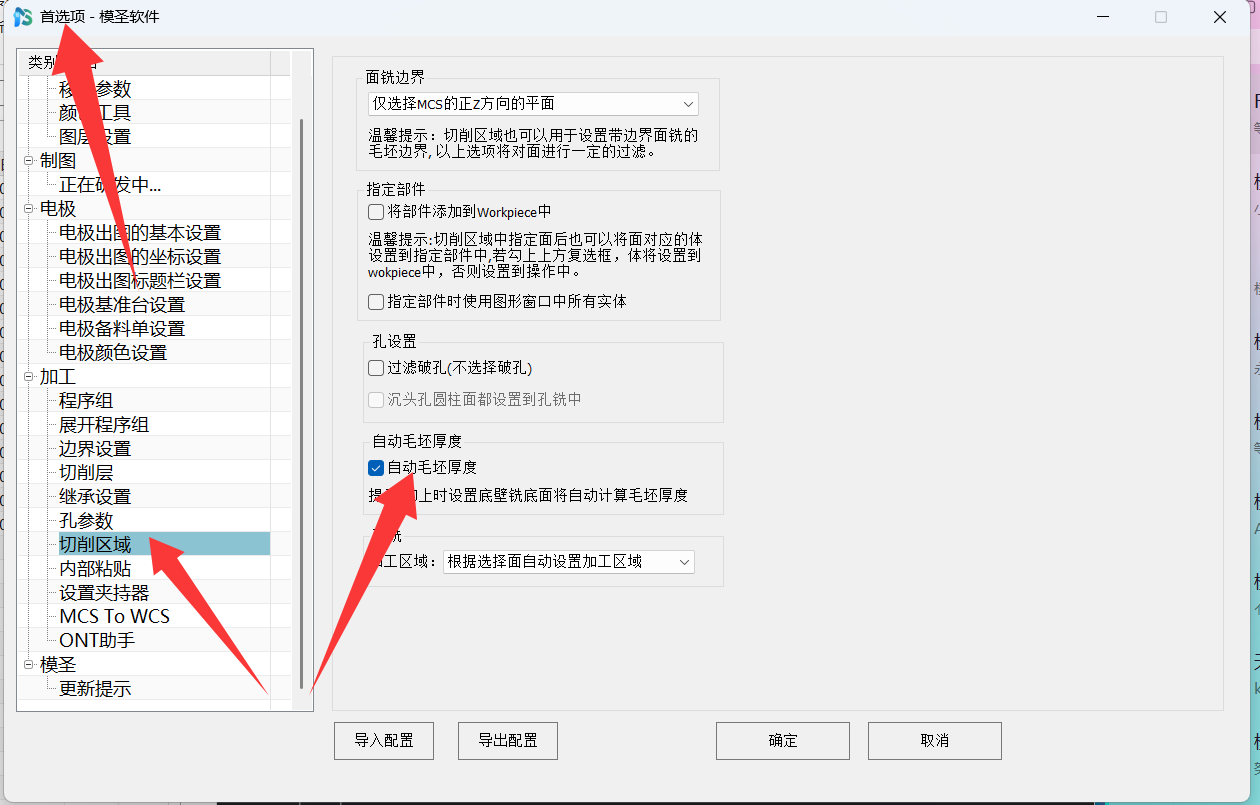
透明助手或加工助手换刀后参数不跟随时,要同时检查刀库同步和关键字配置。仅同步刀库参数不一定等于换刀自动变化;需要启用按操作名关键字绑定刀库参数,并按刀具或操作名称配置关键字规则。
查看答案 →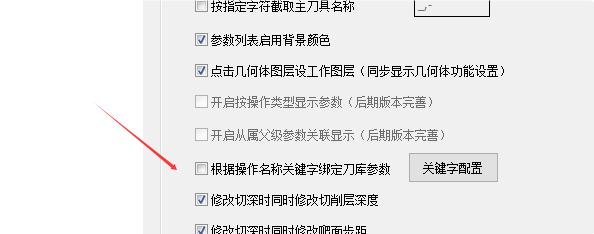
页签工具里的刀库如果预先指定得过死,后续工序可能不会继承透明助手里改过的刀库。更稳的做法是:页签配置里把刀库相关选项设为无或不勾选,生成第一条工序后,再用透明助手修改刀库,后续继续添加的工序会按已修改的刀库继承。
查看答案 →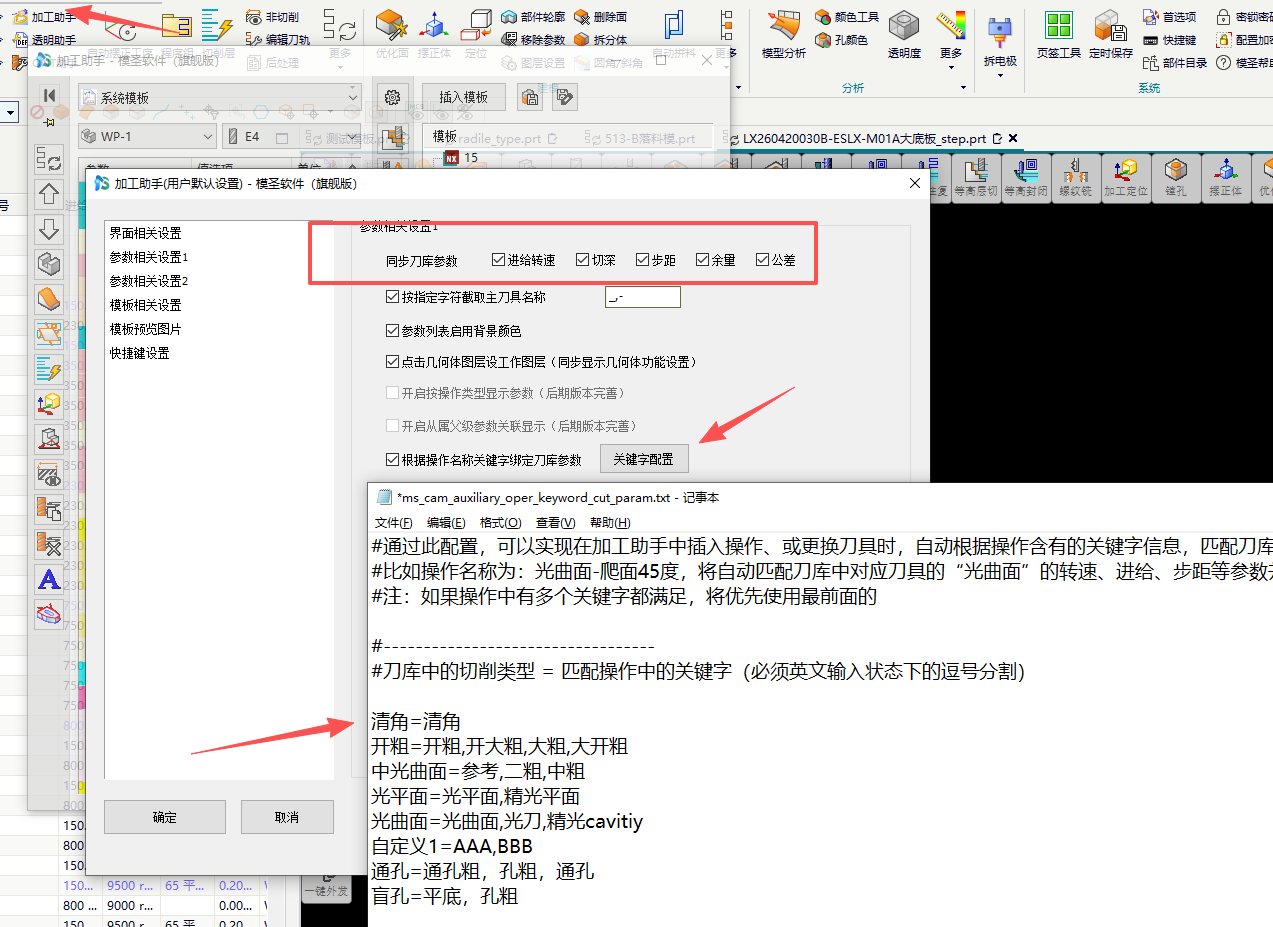
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →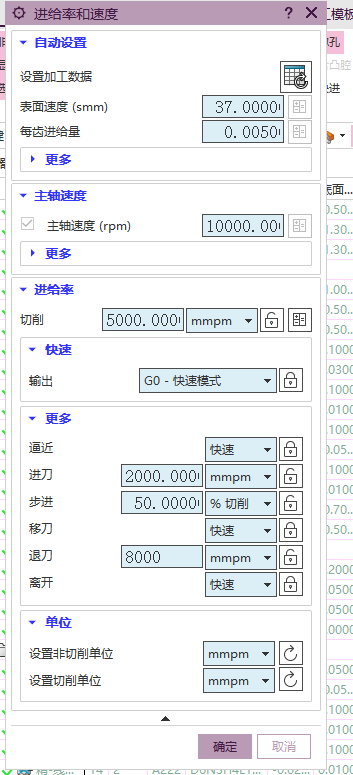
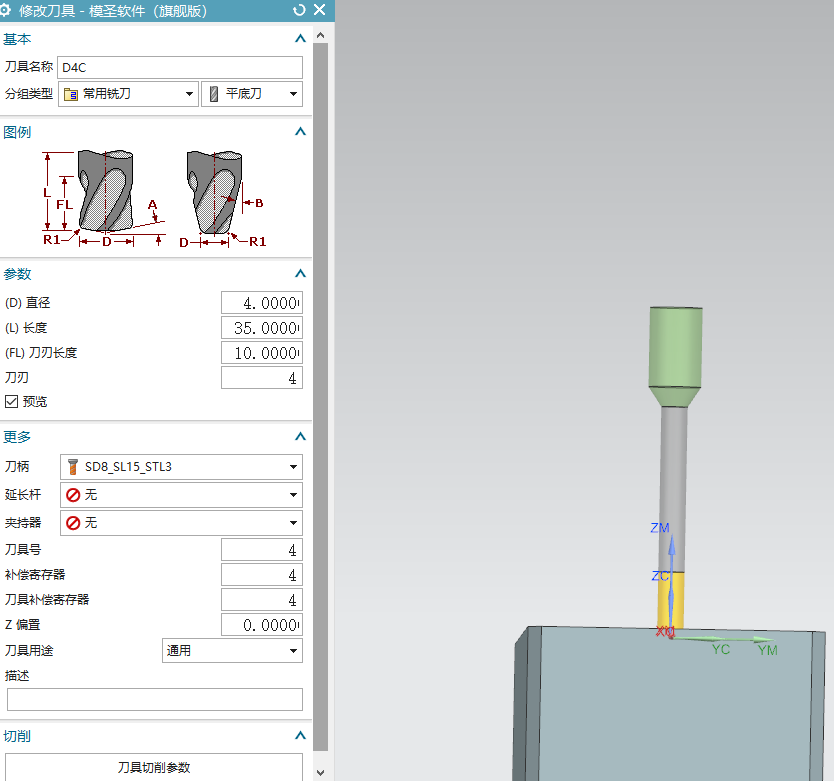
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
查看答案 →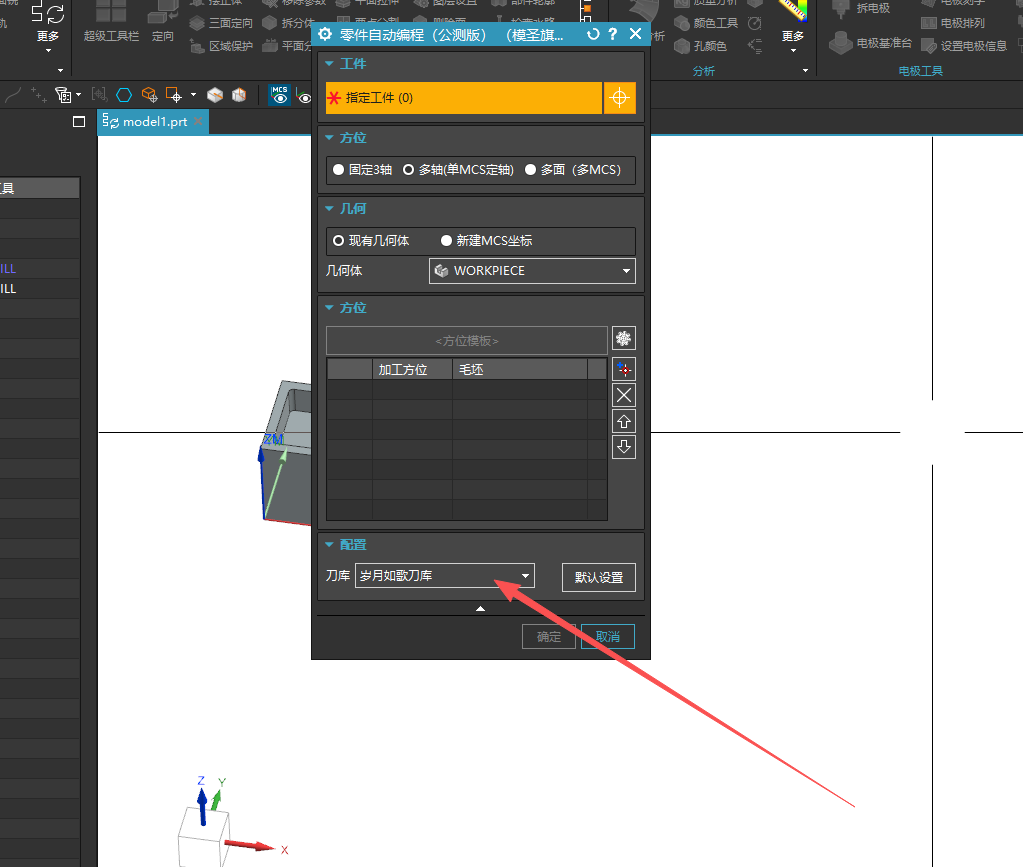
自动编程适合规则清晰、配置覆盖充分的标准件;复杂异形件、要求变化多的零件,不宜完全依赖一键生成。更稳的做法是自动编程、页签、工序参数库和人工复核组合使用。
阅读文章 →