“刀”的搜索结果
找到 1711 条内容

非切削参数模板应该放在哪个目录?
非切削参数模板应放在 D:\MS_NXTOOLS\MosmData\MsAutoCamMassed\SysSource\NonParamTempls 目录下,放错位置时在参数列表中可能选得到但应用无效。
查看答案 →自定义配置每次打开都还原怎么办?
如果外形、框、孔、刻字等自定义配置每次打开后又恢复默认,可把自己的配置整理成组合,导入组合模板并排到前面,保存设置后重启 NX,再点选一次并生成刀路验证。
阅读文章 →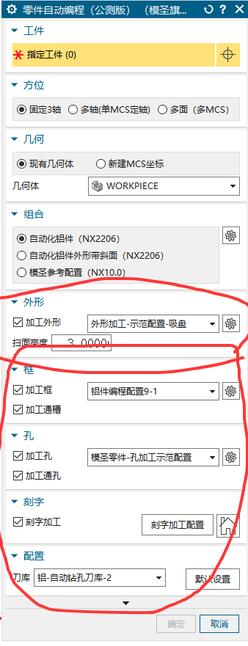
为什么软件不直接内置某个品牌的标准切削参数?
软件主要是编程辅助工具,无法预判所有材料、刀具、机床和加工场景。安装包里可作为初始参考的通常是刀库刀具参数,实际使用时更建议导入或维护自己的刀库参数。
阅读文章 →自动编程可以配置多少种模板或特征?
自动编程模板和可识别特征没有固定数量限制,实际能配置多少取决于工艺需求、模板整理方式和维护成本。理论上形状越多越可以继续细分,但要保证配置名称、调用模板和加工策略都能对应。
查看答案 →
零件自动编程怎样加工第二面?
零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。
查看答案 →
FANUC 后处理不想输出 M06 怎么处理?
FANUC 后处理不想输出 M06 时,需要修改后处理。CAP 后处理可在 CAP 后处理里调整,普通后处理则到 NX 后处理构造器中修改对应换刀输出逻辑。
查看答案 →底壁铣加工深度和测量值不一致时先检查什么?
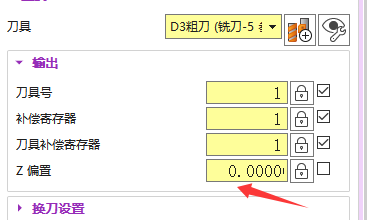
底壁铣测量显示抬高 0.3,但输出后实际加工到 0.1 时,先检查模板里是否保存了额外 Z 偏置,例如 -0.2。Z 向深度偏置也可能受切削模式影响。
查看答案 →型腔铣使用部件边界时为什么不要和检查体混用?
型腔铣或类似工序中使用部件边界时,如果同时把检查体选成部件,可能引发报警或边界逻辑混乱。需要检查时,应在检查体栏选择检查对象,不要把部件边界和检查体混在同一选择逻辑里。
查看答案 →后处理里的 Z 向偏移是做什么用的?
Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
查看答案 →