通用自动编程配置为什么不能完全适合所有零件?
通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →页签工具偏向快速插入和辅助修改工序,加工助手偏向把常用工艺流程集中管理,自动编程则按模板和配置批量生成工序。三者可以配合使用,但模板和配置不完全相同。
阅读文章 →刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →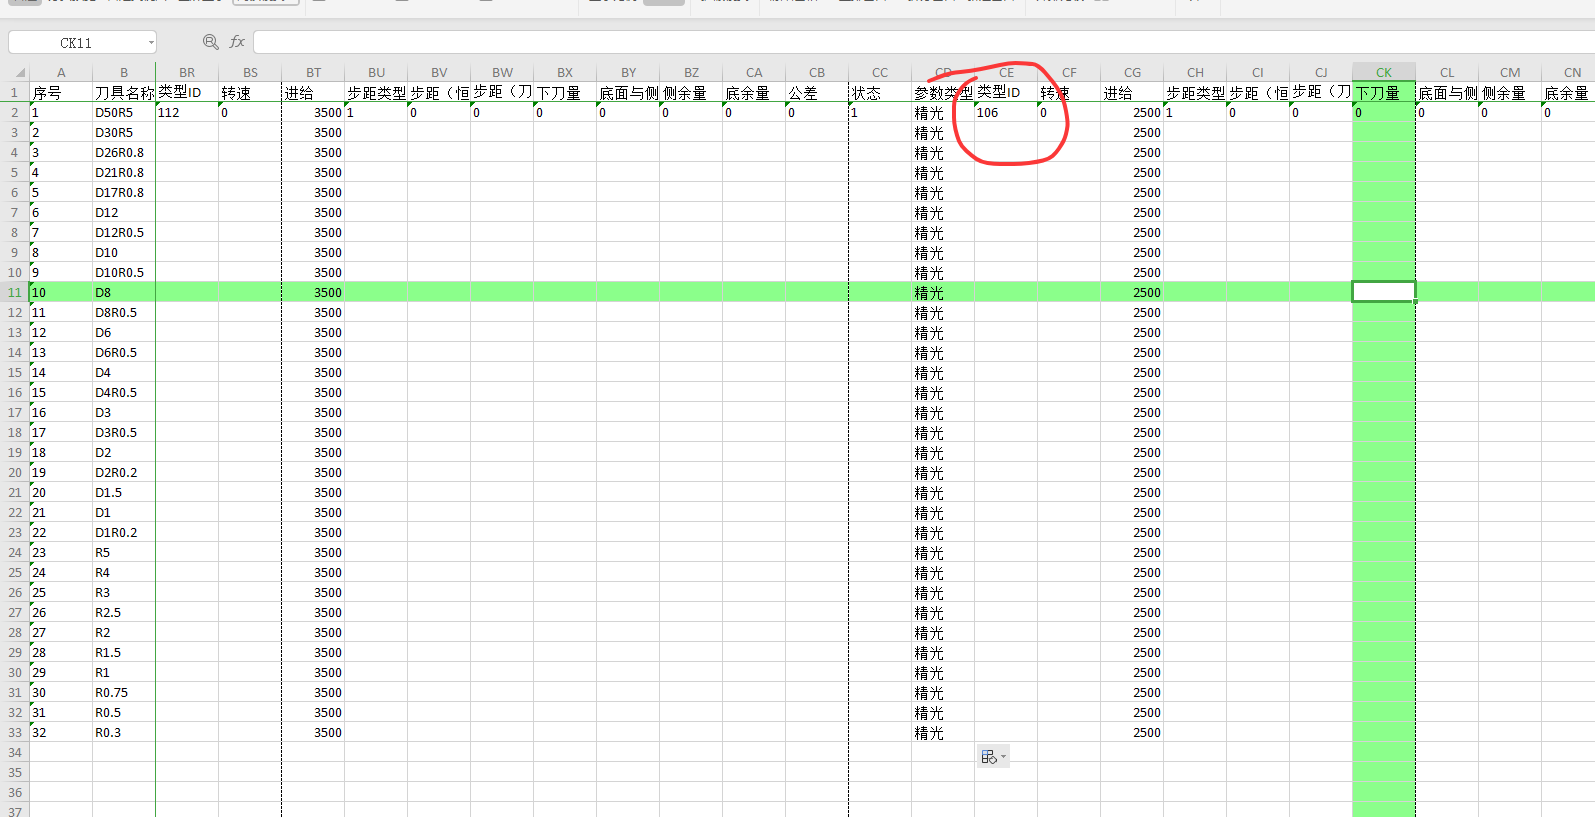
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
查看答案 →燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
查看答案 →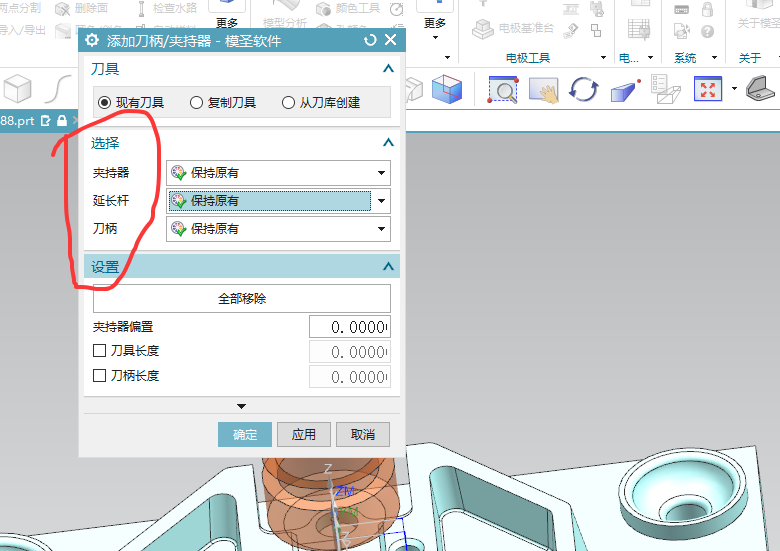
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →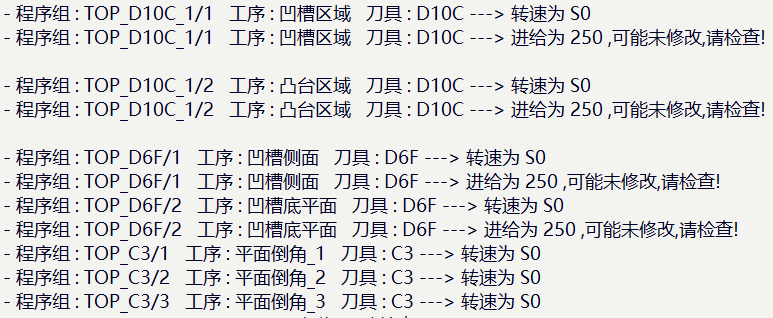
工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
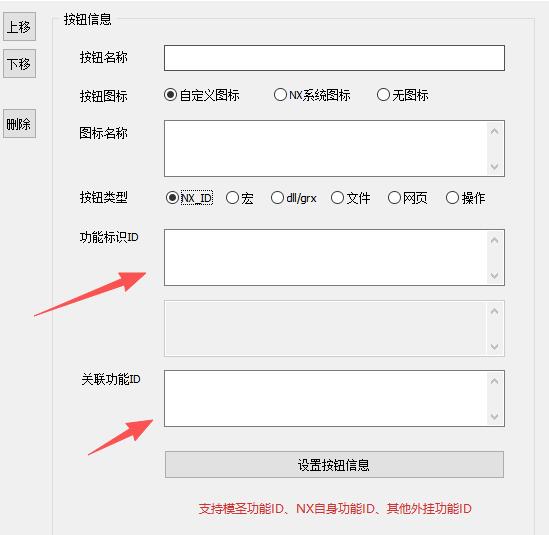
阅读文章 →加工助手里的刀库选择本身通常不能直接做成独立快捷键或按钮,但可以预设默认刀库,让日常调用时优先使用指定刀库。需要快捷换刀时,应结合加工助手、透明助手或刀库同步规则处理。
查看答案 →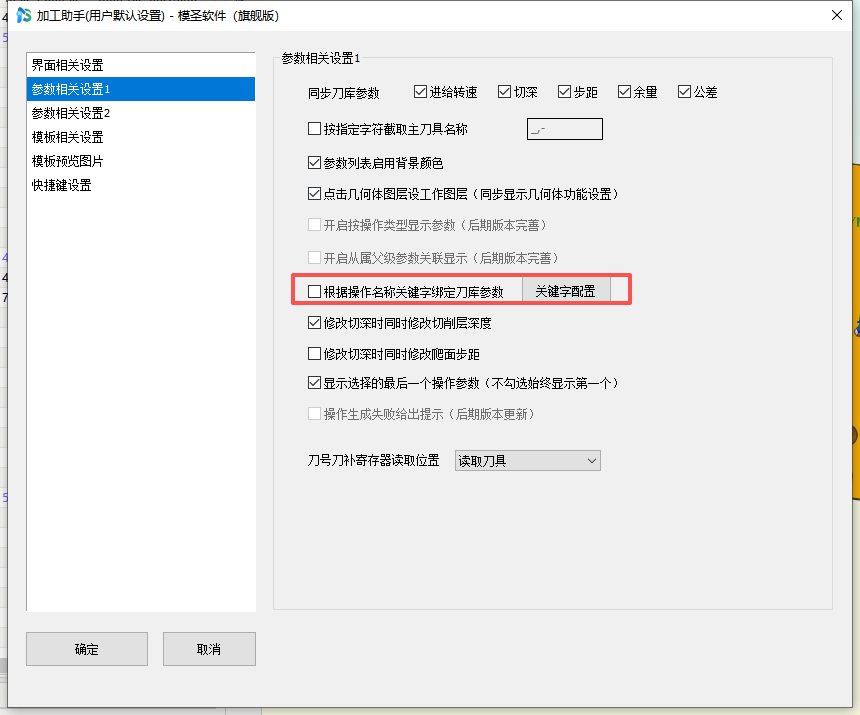
大量文件、参数或模板名称需要按指定顺序显示时,可在名称前加固定编号或字母前缀,例如 A-001、A-002。这样比依赖自然排序更稳定。
查看答案 →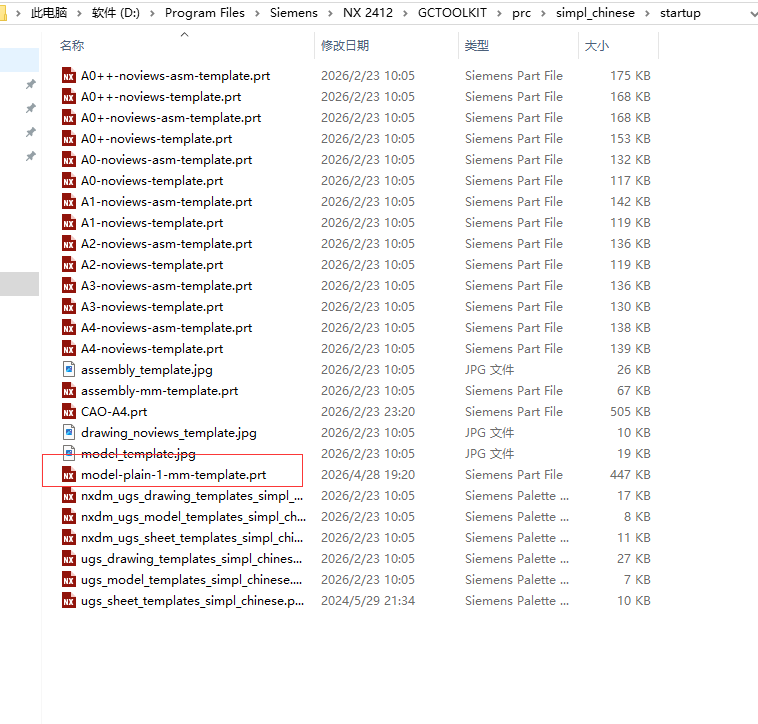

自动编程可以使用图档内已有刀具,关键是模板中保留对应刀具,并让图档里存在这些刀具。若模板把刀具删掉或没有保留,自动生成时就无法按预期读取。
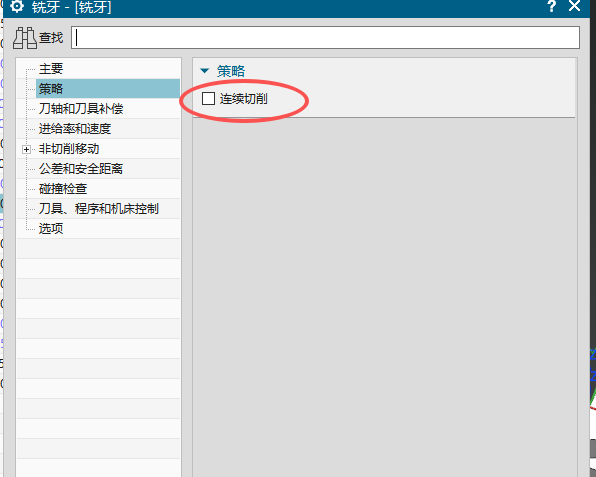
查看答案 →螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →