
刀具直径突然变小或与刀名不一致,出程序前应该怎样检查?
刀具名称、程序头或程序单不能替代实际刀具直径检查。复制刀具、改刀库或改配置后,要逐把复核直径、刀号、刀补和程序头刀具列表,避免名称像 D10 实际直径却不是 10。
查看答案 →刀具名称、程序头或程序单不能替代实际刀具直径检查。复制刀具、改刀库或改配置后,要逐把复核直径、刀号、刀补和程序头刀具列表,避免名称像 D10 实际直径却不是 10。
查看答案 →BOM 报表字段可以按需求定制。需要产品名称、产品尺寸、材料尺寸、重量、单价、产品图片等信息时,应先设置对象属性,再在 BOM 或报表模板中绑定对应变量。
查看答案 →钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →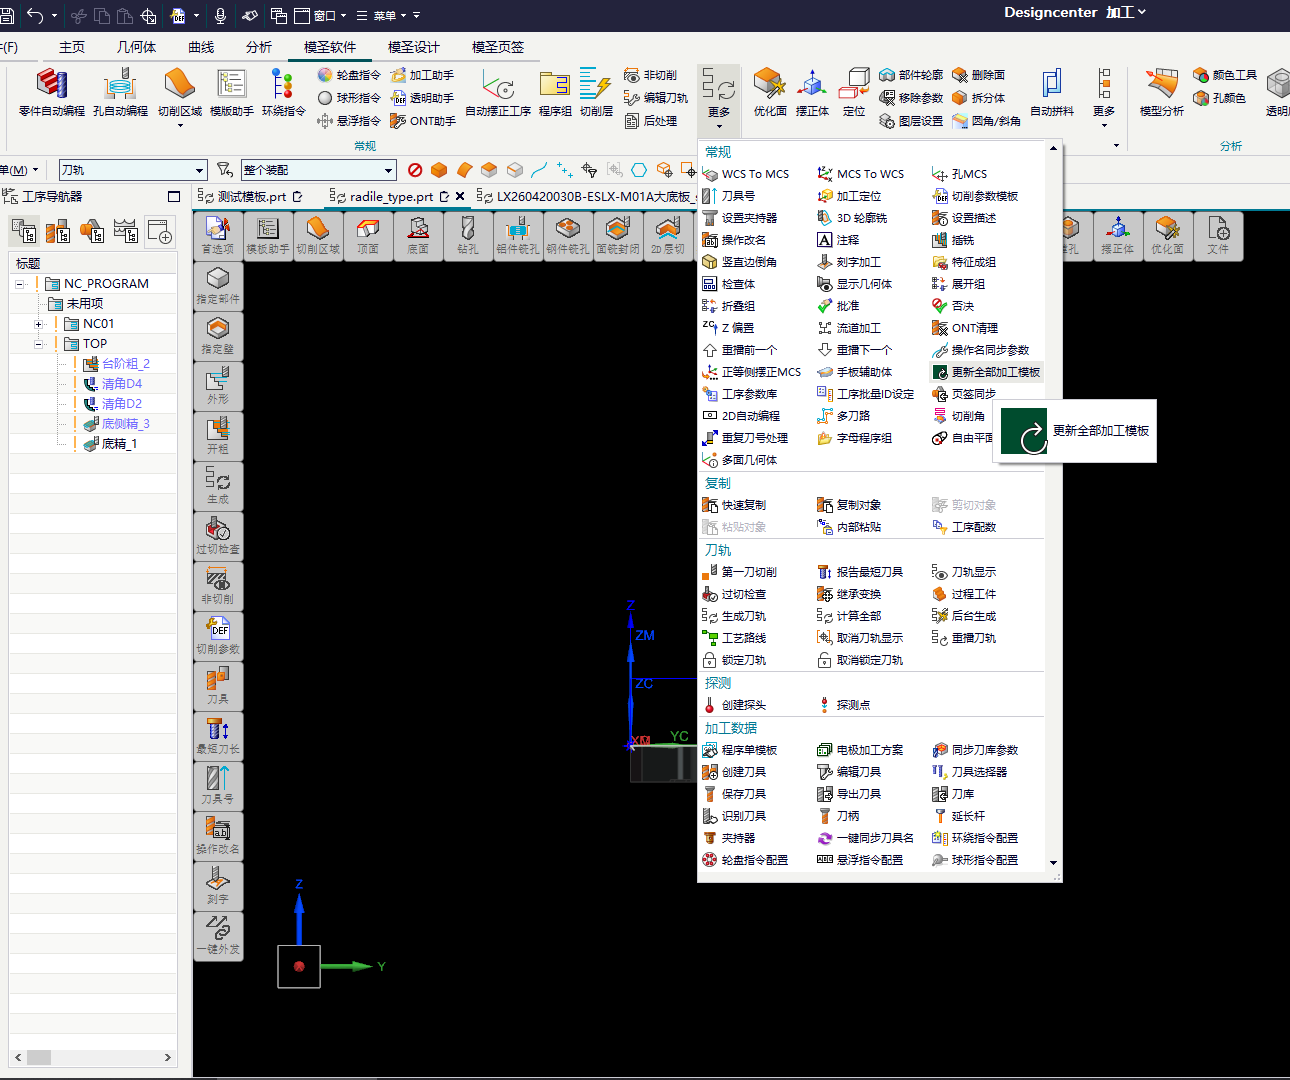
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →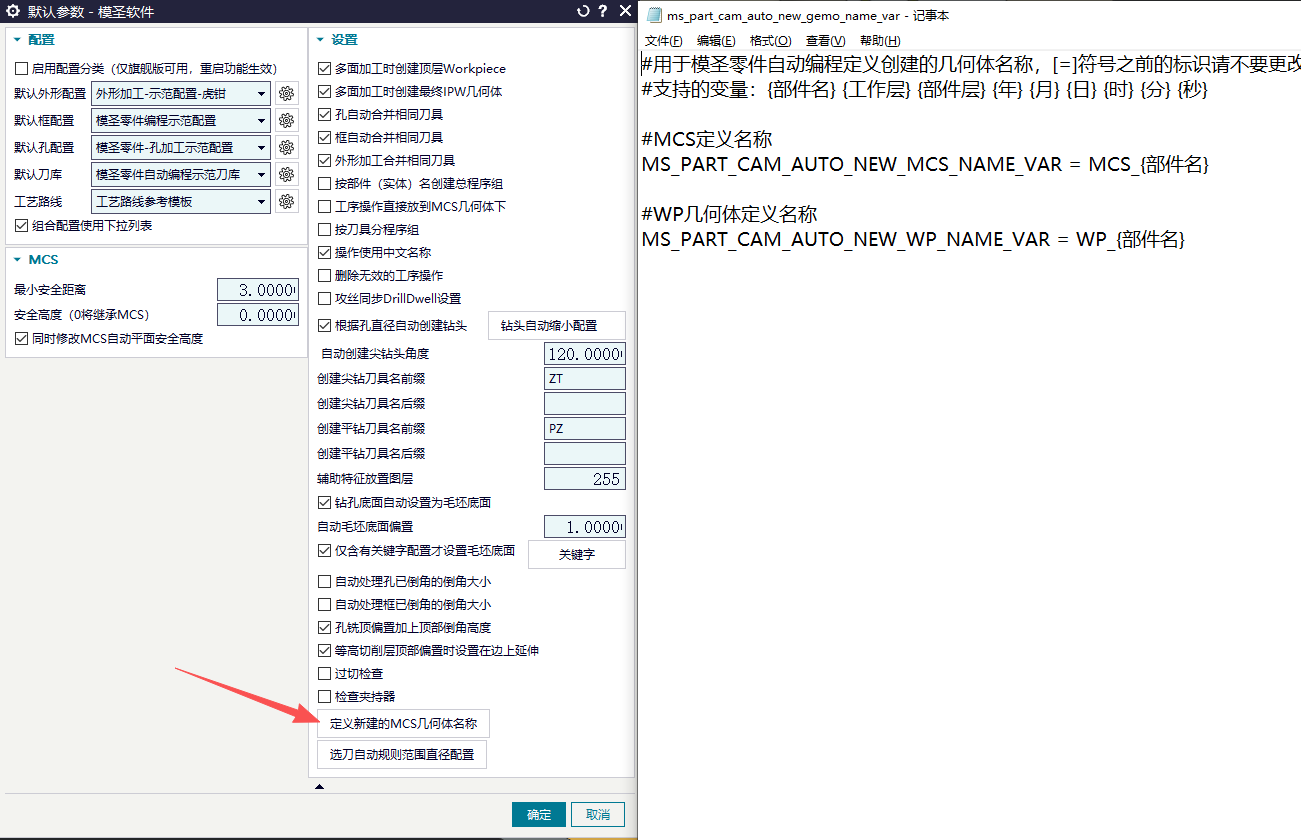
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →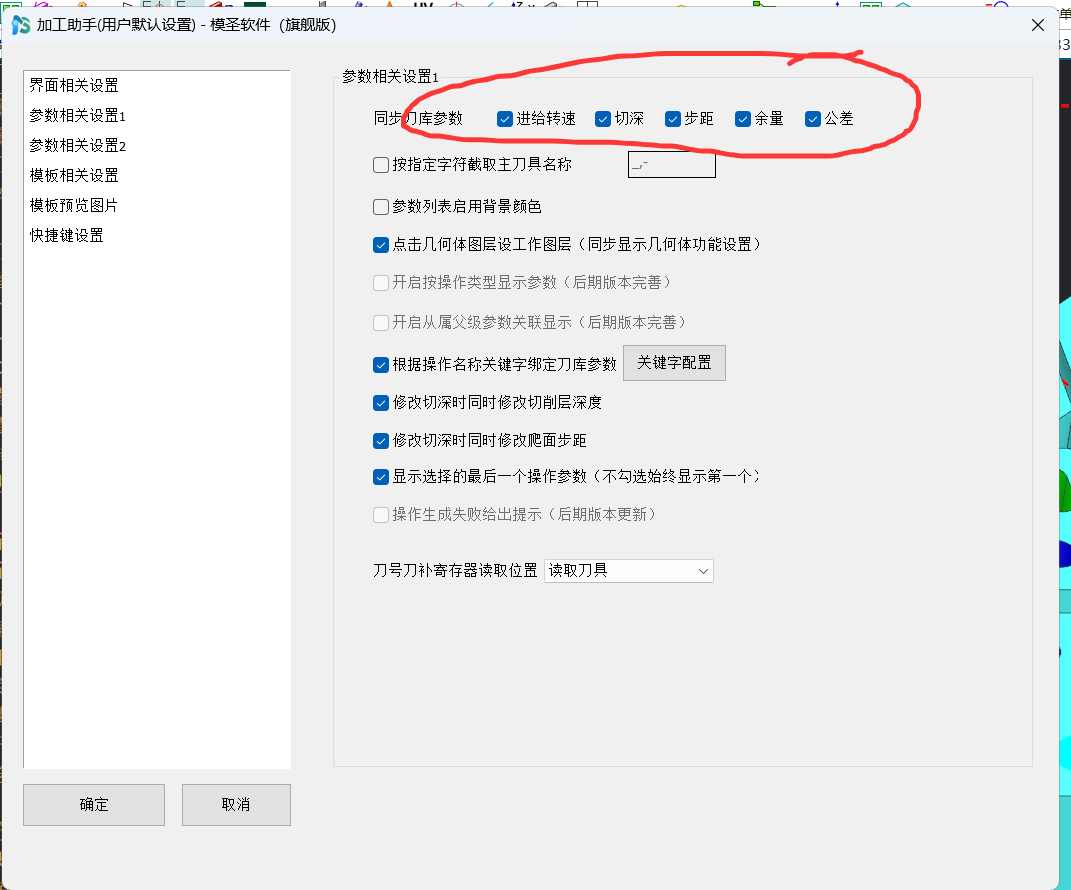
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →
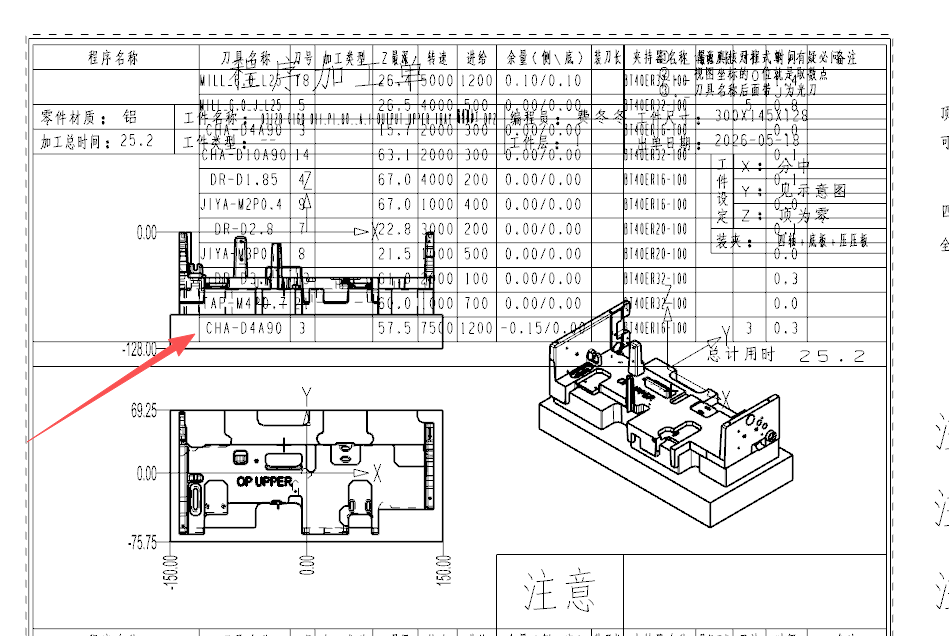
程序单想让相同刀号和刀具名称合并显示,需要在程序单配置中开启自动换刀合并或排序类选项。连续同一把刀更容易合并;中间插入其它刀具时通常不能自动连成一组。
查看答案 →
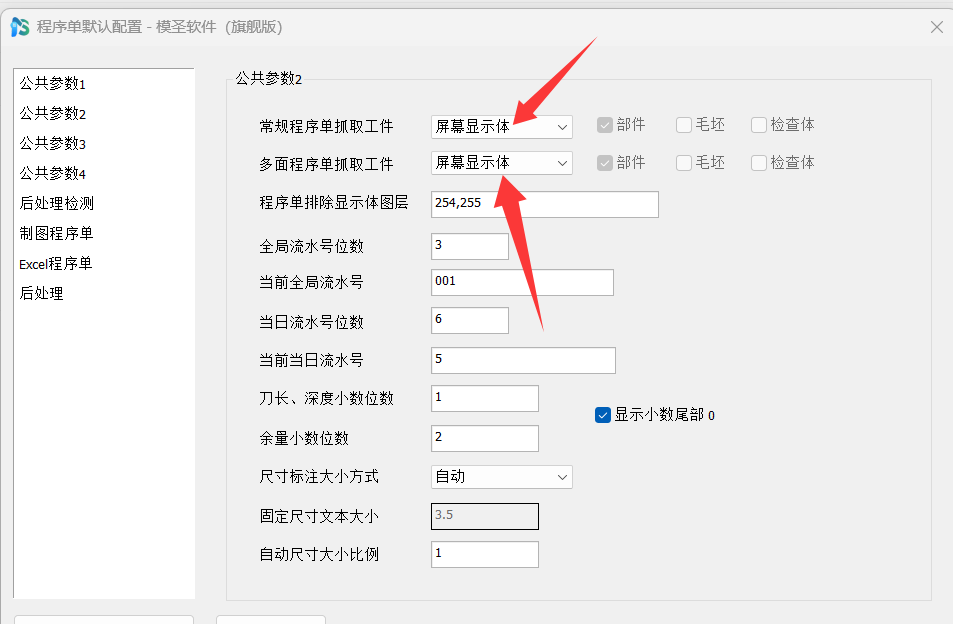
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →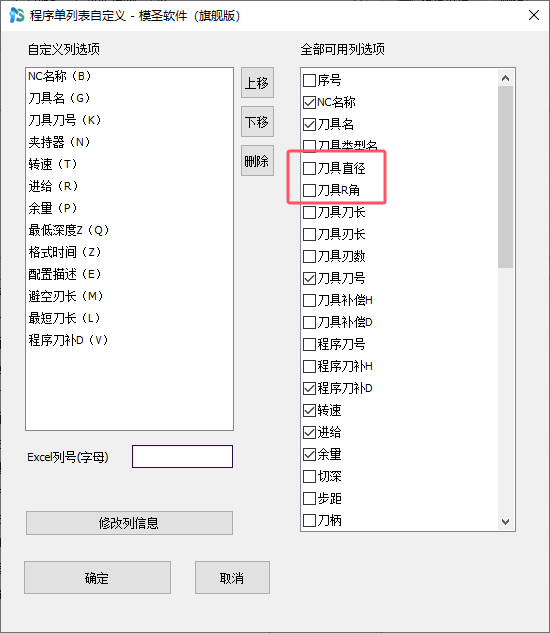
避空刃长与刀具的刀柄、刃长和刀具设置有关。只设置刀具名称或只看加工深度不一定能自动得到避空刃长;需要在刀具里建立刀柄或相关长度信息,程序单才可能按配置识别。
阅读文章 →
跨版本使用自动编程配置时,除模板路径和名称外,还要注意 2D 与 3D 配置并不一定通用。2D 线框、曲线边界和 3D 实体特征通常要分别配置,不能直接混用。
查看答案 →