
自动编程配置为什么建议逐步改成调用自己的模板?
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →工序批量 ID 设置的配置文件位于模圣数据目录下的 MsAutoCamMassed\SysSource\CamOperBatchID。配置文件用于批量维护工序 ID 规则,配合页签或自动化流程可减少逐个添加 ID 的工作。
阅读文章 →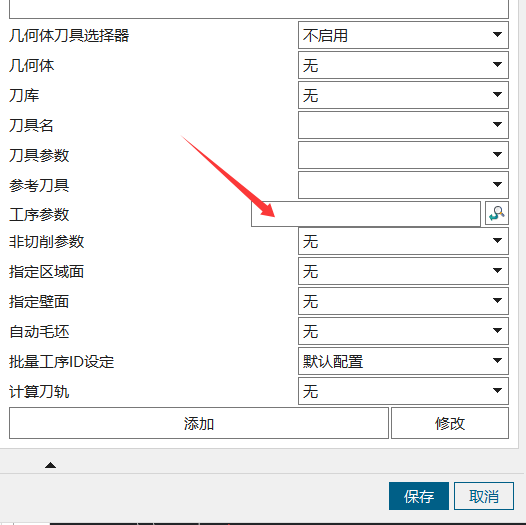
配置描述规则中的查找类型用于指定从哪里取名称:0 查刀具名,1 查程序组名,2 查程序组内第一个操作名,3 查程序组内最后一个操作名。
查看答案 →

页签功能配置中的“名称”主要用于显示在中间功能列表或按钮列表中,便于识别当前配置项。它不等同于零件自动编程生成后的工序自动改名规则;如果需要改工序名,还要使用对应的命名或批量改名功能。
查看答案 →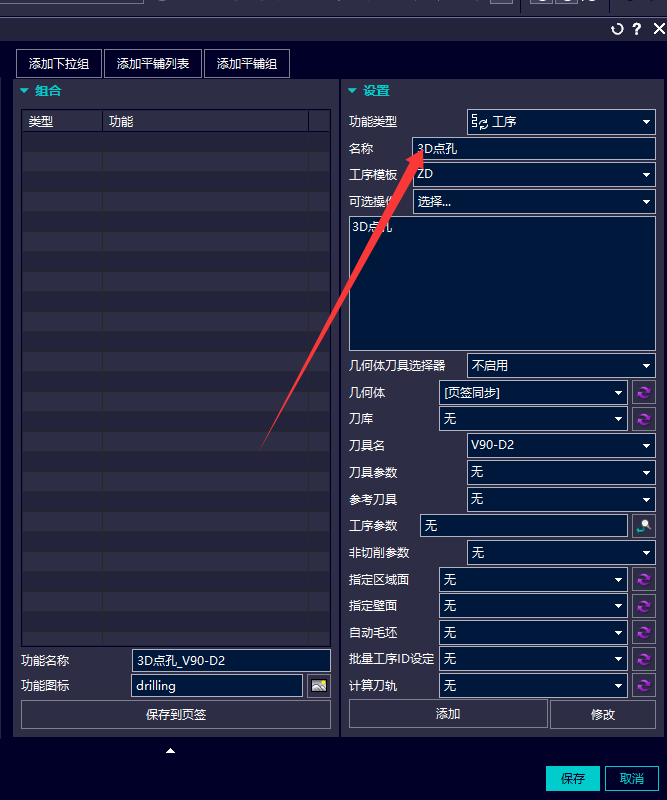


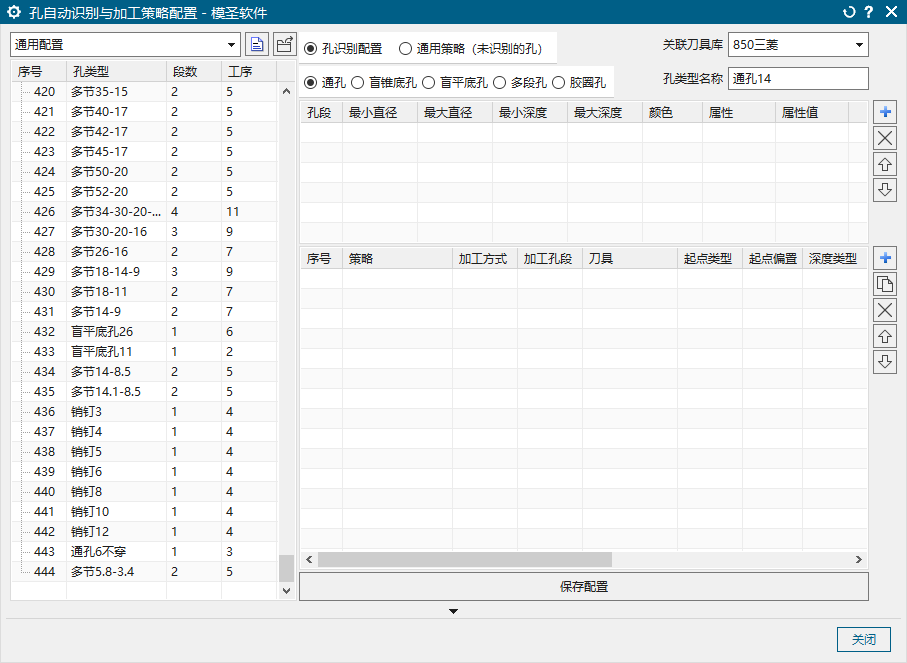
孔自动编程或自动钻孔打点时,如果默认顶面不是期望位置,可到配置里修改指定顶面或默认顶面规则。想从零开始、从选择面开始,或不指定顶面,都应在孔加工配置中明确。
阅读文章 →
可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →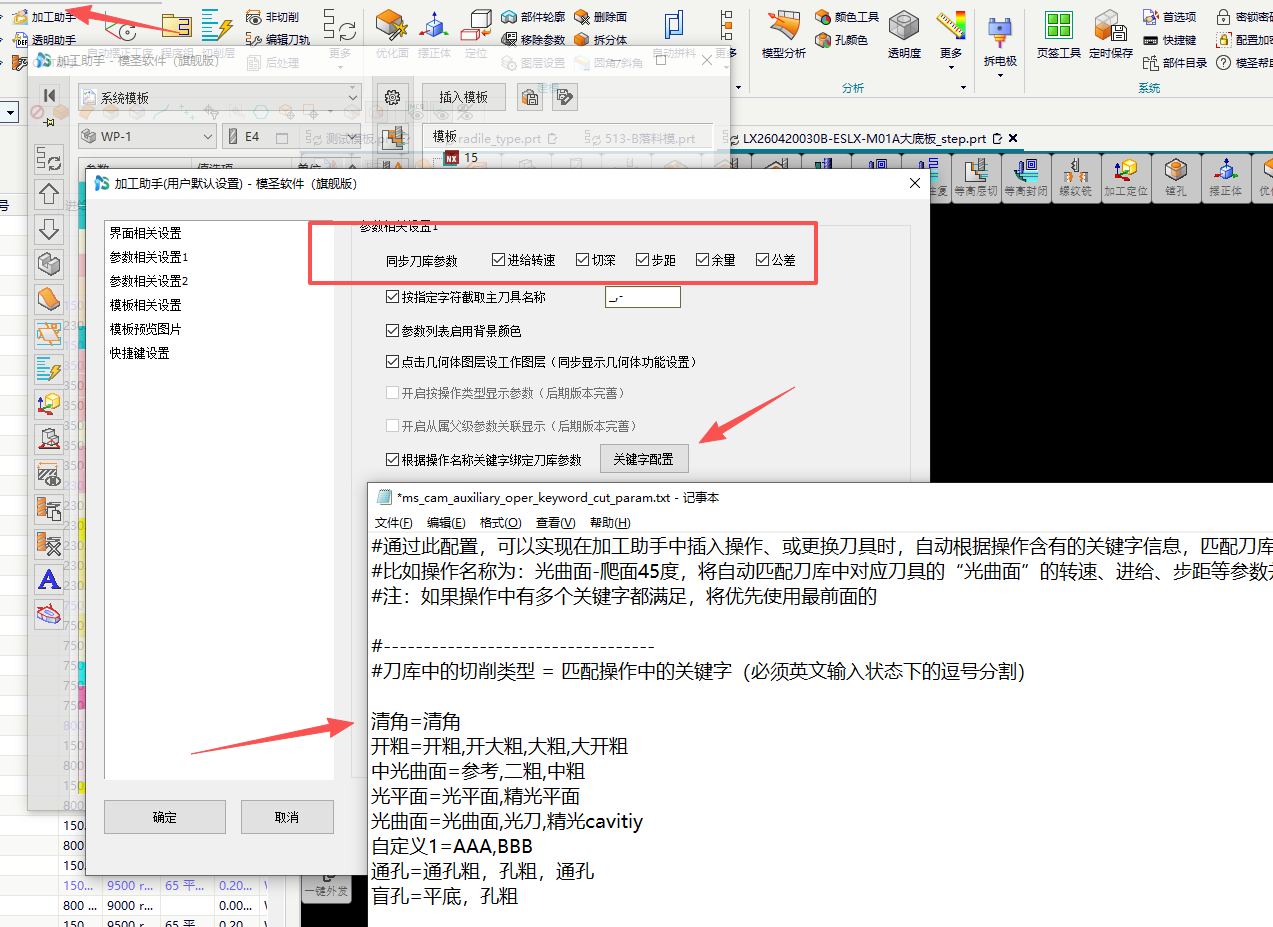

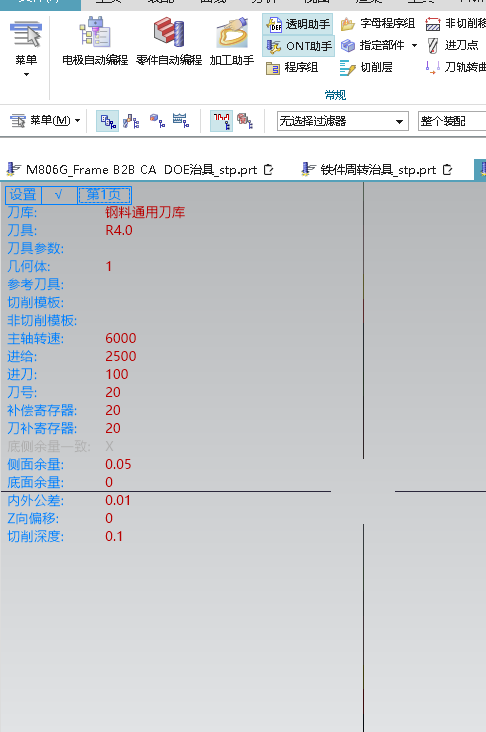
默认跟随刀具时,相同刀具通常共用同一刀号。如果希望一个操作一个刀号,即便刀具相同也不同号,可在加工助手设置里把规则从跟随刀具改为读取操作。
查看答案 →
自动编程适合规则清晰、配置覆盖充分的标准件;复杂异形件、要求变化多的零件,不宜完全依赖一键生成。更稳的做法是自动编程、页签、工序参数库和人工复核组合使用。
阅读文章 →