“后处理器”的搜索结果
找到 863 条内容零件自动编程生成 G41 工序的配置要点
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →模圣配置可以迁移到另一台电脑吗?
页签模板迁移或换电脑使用时,不能只复制模圣目录。页签实际调用的工序模板还要放到当前 NX/UG 对应的模板目录中,否则页签入口可能能看到,但调用时会提示未选择对象、模板异常或功能不完整。
阅读文章 →
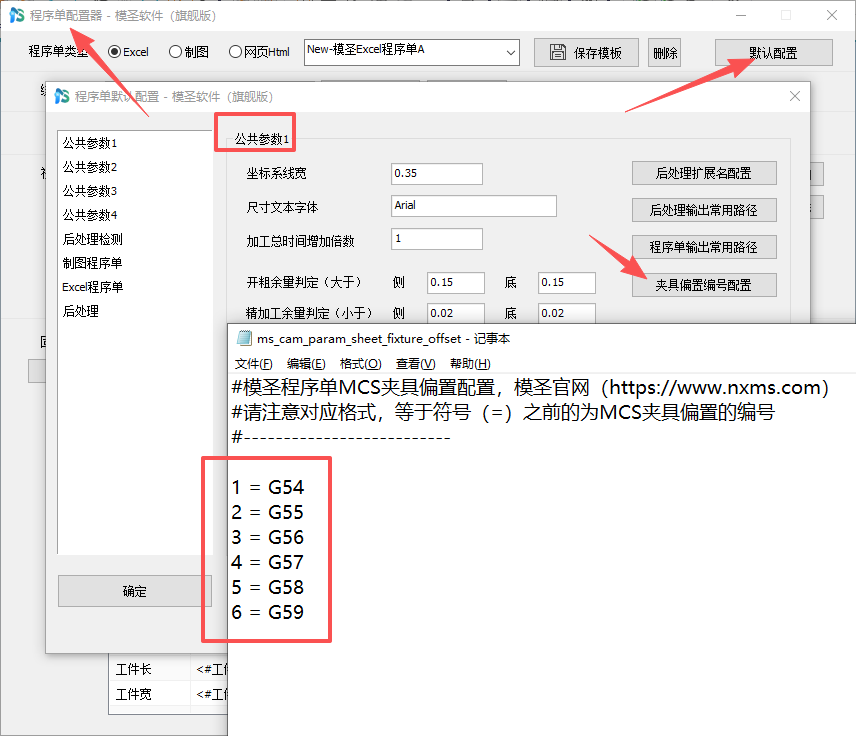
夹具偏置报警时,先核对工序里的夹具偏置编号
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →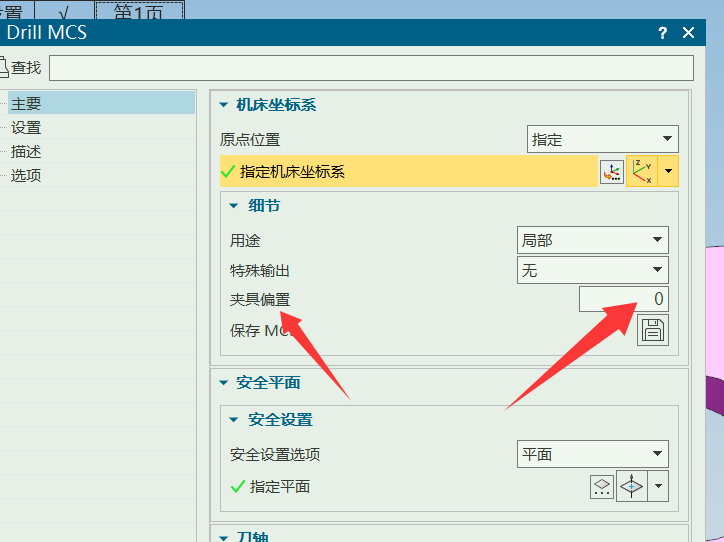
自动编程快速输出变成 G1 时,先检查输出方式或快速连接设置
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →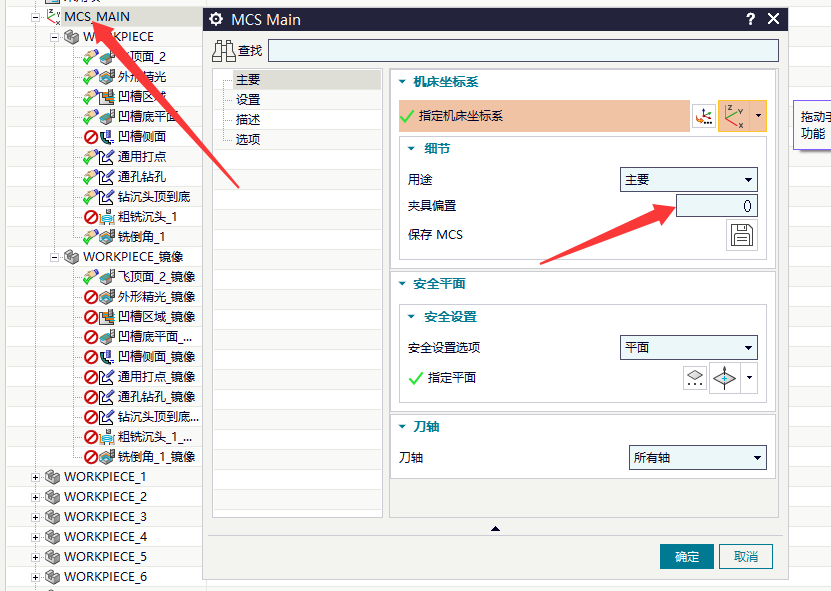
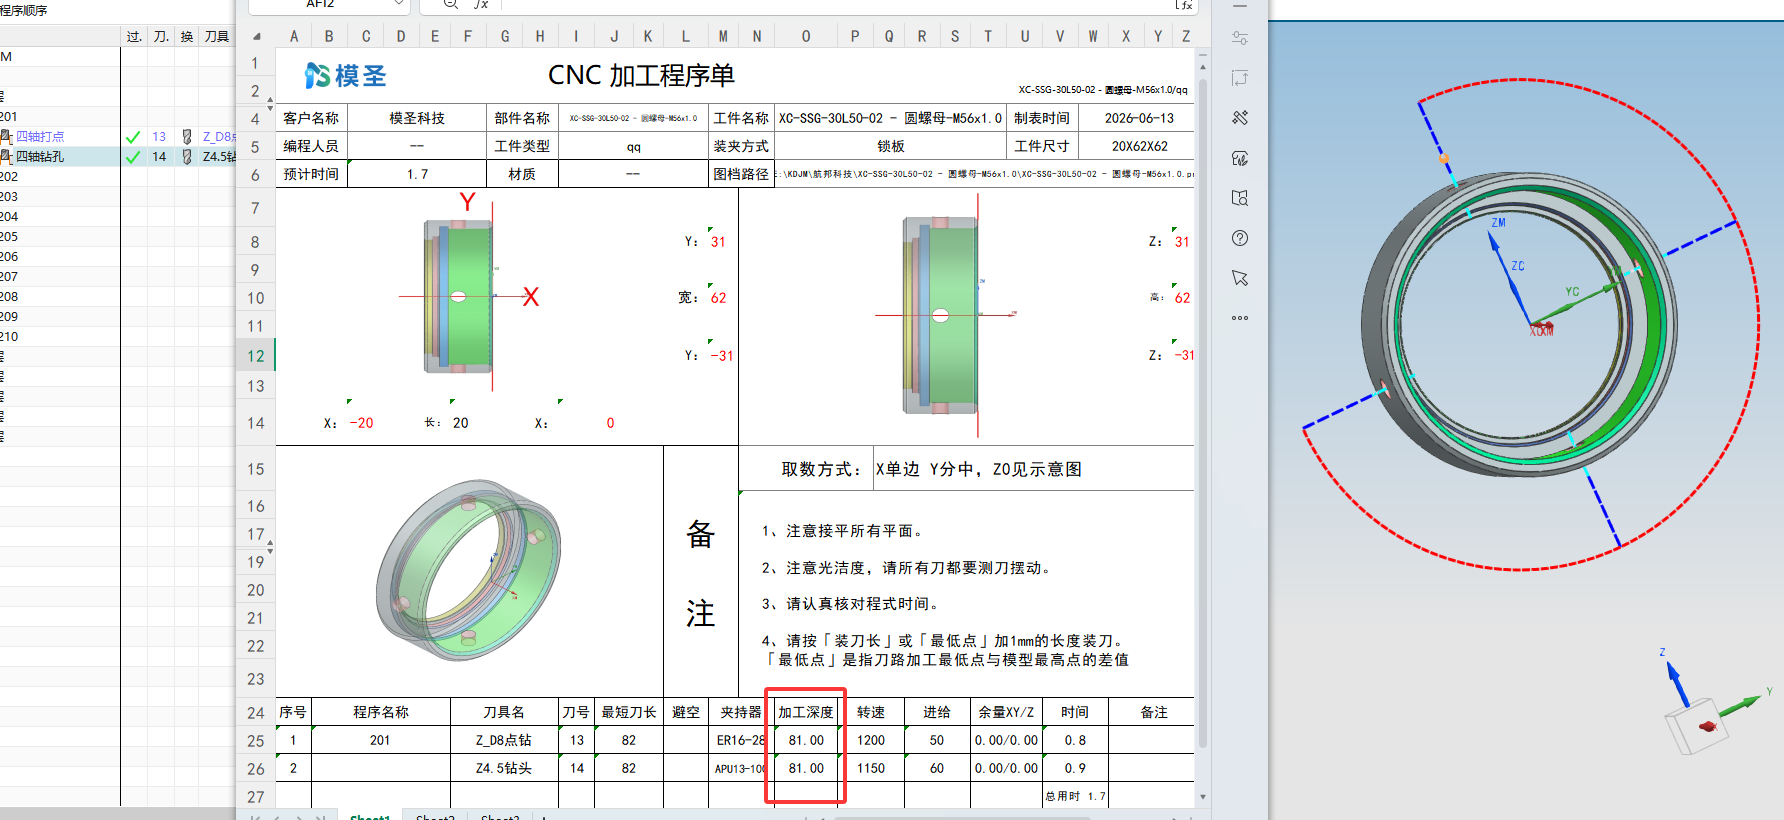
四轴程序单加工深度异常时,可先切换 UG 算法并确认用途
四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。
查看答案 →