夹具偏置报警时,先核对工序里的夹具偏置编号
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →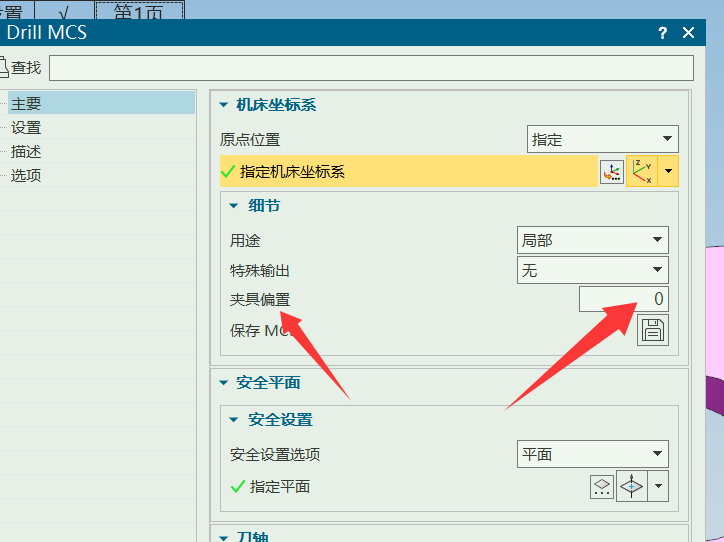
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →


多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →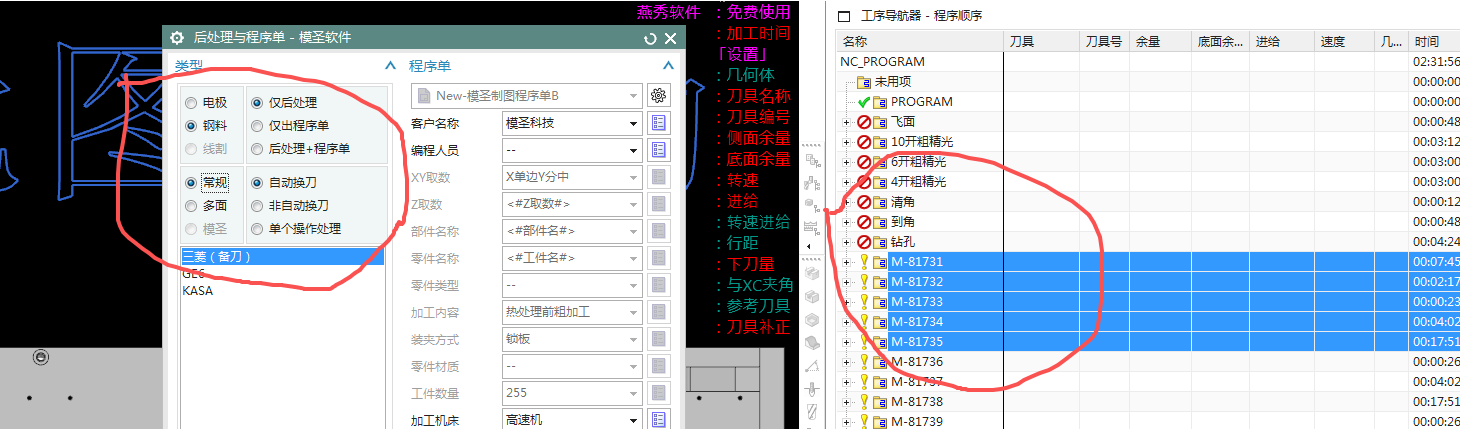

程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →
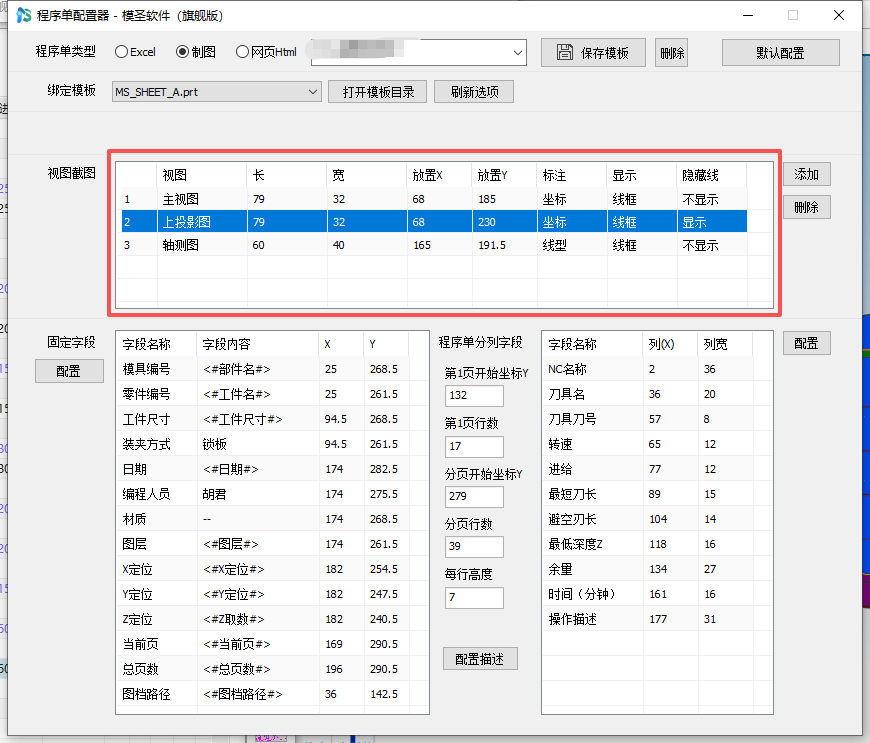
程序单只有某个图档出不来时,要单独检查该图档的程序组、层、对象状态、NX 版本兼容和模板文件。其他图档正常,说明更可能是当前图档或当前程序组范围的问题。
查看答案 →
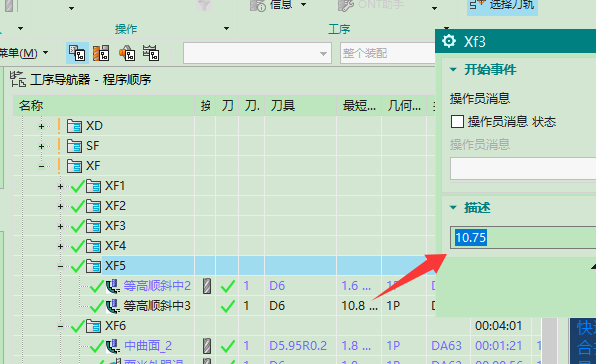
使用模板后刀号不一致,可能是模板内部刀具号设置为“局部”,没有继承外部或当前设置。替换新模板后尤其要检查刀号、刀补、刀库和继承方式,出程序前再做后处理检测。
查看答案 →

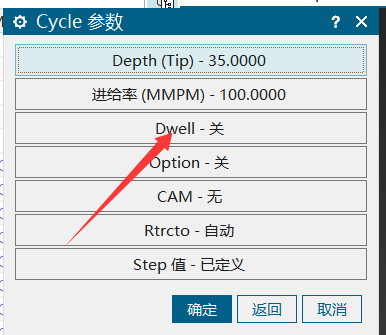
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →