
“后处理配置器”的搜索结果
找到 651 条内容

同一条程序想输出两次并使用不同程序名怎么办?
同一条刀路需要跑两遍,并且在程序单或后处理里显示不同程序名时,不建议直接普通复制;可用变换里的复制方式,距离设置为 0、0、0,得到一条位置不变的新刀路后再改程序名。正式输出前要重新检查程序名和后处理结果。
查看答案 →怎样让程序单和 NC 文件放在同一个文件夹?
程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
查看答案 →模板生成刀号不一致时,为什么要检查“局部”和“继承”?
使用模板后刀号不一致,可能是模板内部刀具号设置为“局部”,没有继承外部或当前设置。替换新模板后尤其要检查刀号、刀补、刀库和继承方式,出程序前再做后处理检测。
查看答案 →怎样让程序单和 NC 文件输出到同一个文件夹?
想让程序单和 NC 文件放到同一个文件夹,应把程序单输出路径和后处理输出路径设置一致。常用做法是都跟随当前部件路径,或都指定到同一个固定目录。
查看答案 →
程序单内容位置错乱时怎么调整坐标点和宽度?
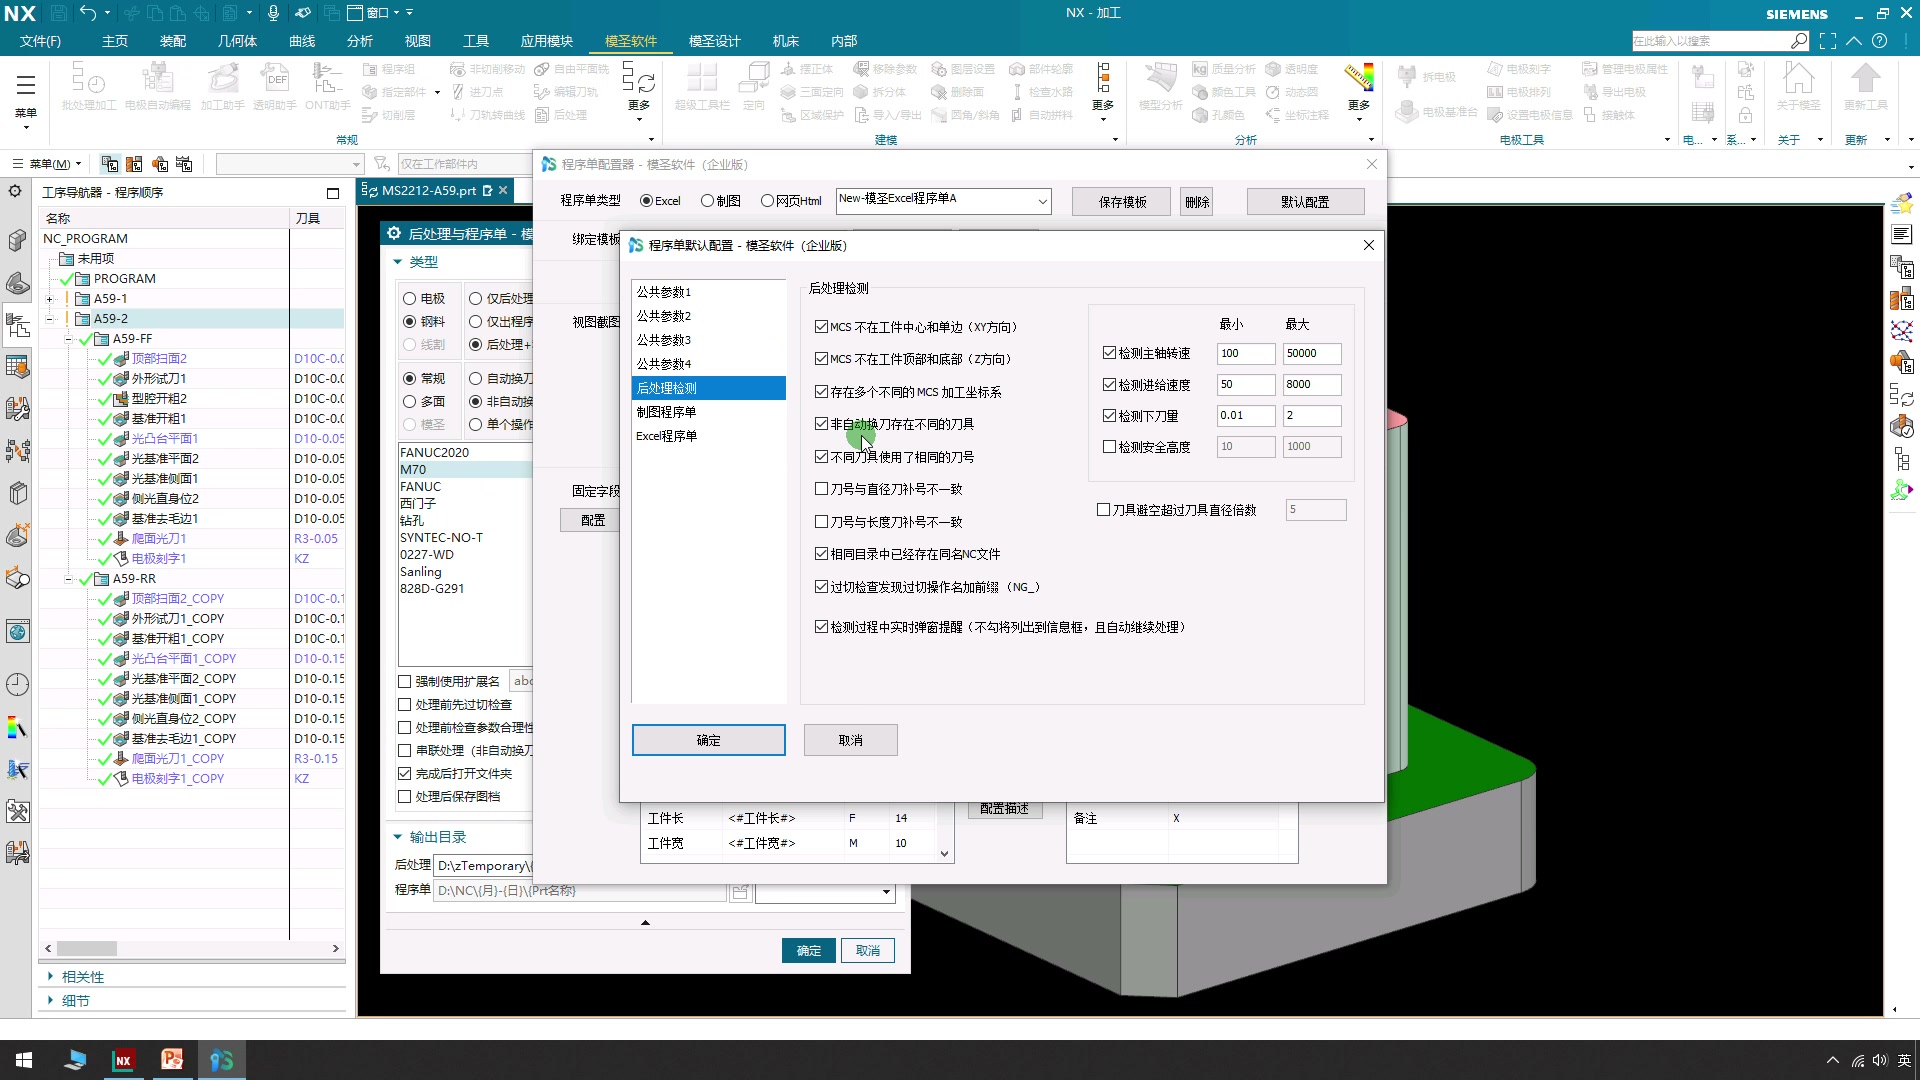
程序单内容位置、列宽或子体显示错乱时,应检查实际使用的后处理程序单模板,在模板设置中找到对应字段的坐标点和宽度并重新填写。不同后处理正常与否,通常和模板配置是否一致有关。
查看答案 →模圣刀库钻头怎么调用刀库里的 Q 值?
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →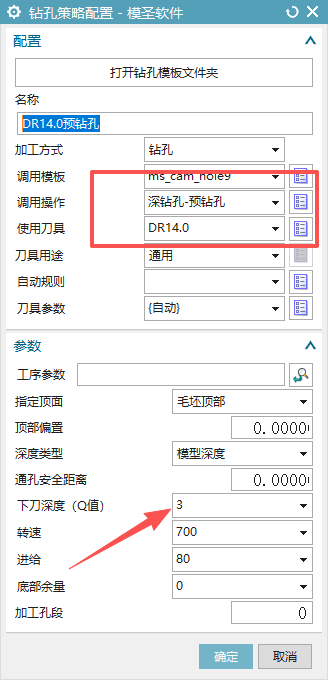

自动编程模板不要直接照搬,应按本厂刀库和工艺重新整理
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →程序单里多了一行文字怎么删除?
程序单里多出一行文字或固定字段时,需要到后处理程序单配置中找到对应字段或坐标块,删除或调整后保存模板;如果修改后仍存在,要检查是否改错模板并确认顶部也执行了保存。
查看答案 →
